폴디드 핀 및 지퍼 핀 방열판: 설계와 비용
간단한 답변: 폴디드 핀 방열판은 알루미늄 또는 구리 스트립을 연속적으로 구부려 주름진 핀 팩을 만들고 베이스에 접합한 것입니다. 지퍼 핀 방열판은 개별적으로 스탬핑된 핀에 인터로킹 탭이 있어 베이스플레이트나 서로 맞물려 지퍼처럼 결합됩니다. 폴디드 핀은 높은 핀 밀도를 구현하는 가장 저렴한 방법으로, 일반적으로 인치당 8~40개의 핀이며 툴링 비용은 종종 1,500 USD 미만입니다. 지퍼 핀은 부품당 비용이 더 높지만 가변 핀 높이, 혼합 재료, 구리 베이스에 알루미늄 핀을 사용할 수 있습니다. 두 가지 모두 BQUQ에서 12 근무 시간 내에 견적되며 MOQ는 유연합니다.
폴디드 핀 방열판이란?
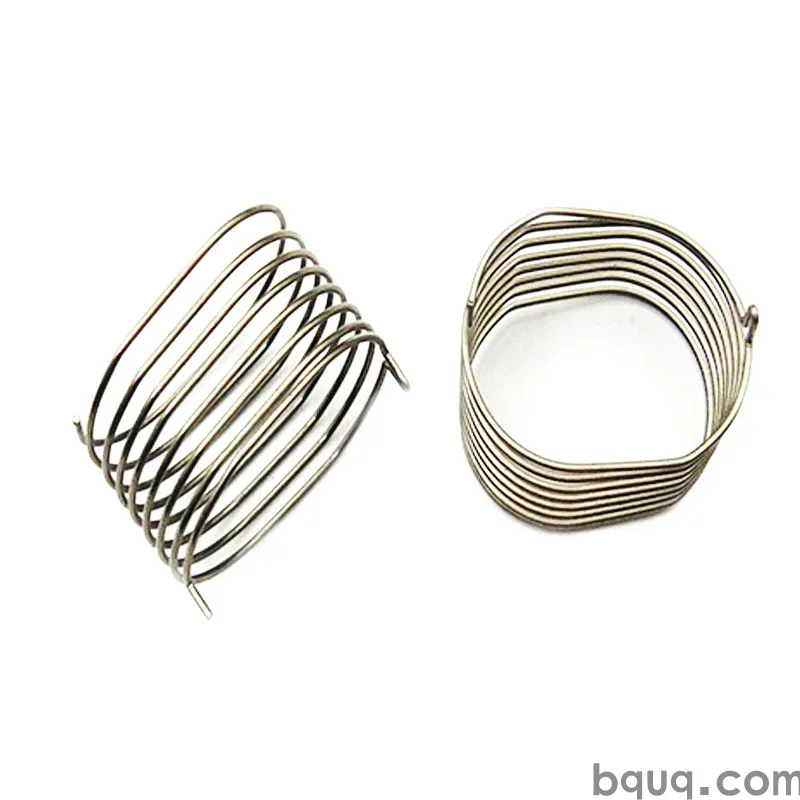
폴디드 핀 방열판은 평평한 금속 스트립 코일 — 보통 0.3mm에서 1.0mm 알루미늄, 때로는 구리 — 에서 시작합니다. 프로그레시브 다이 또는 전용 폴딩 머신이 스트립을 연속 아코디언 또는 주름진 프로파일로 접습니다. 결과는 수십 개의 핀을 형성하는 하나의 끊어지지 않은 금속 조각이며, 핀 사이에 접합부가 전혀 없습니다.
이 연속성은 두 가지 이유로 중요합니다. 첫째, 인접한 핀 사이에 열 인터페이스가 없으므로 열이 접합선에서 멈추지 않고 접힘을 따라 측면으로 퍼집니다. 둘째, 핀 팩은 기계적으로 자체 지지됩니다 — 접힘이 리브 역할을 하여 설계자가 느슨한 플레이트 스택보다 핀 높이와 핀 밀도를 더 높일 수 있습니다.
폴디드 팩은 다음 세 가지 방법 중 하나로 베이스플레이트에 부착됩니다:
- 에폭시 접합 — 최저 비용, 중간 열유속에 적합.
- 솔더링 또는 브레이징 — 더 나은 전도성, 높은 공정 비용.
- 기계적 캡처 — 핀 팩이 베이스의 홈에 크림핑 또는 스웨이징됩니다.
베이스 자체는 일반적으로 압출 또는 CNC 가공된 알루미늄 플레이트입니다. 베이스 형상이 확산 저항을 어떻게 좌우하는지 더 깊이 알아보려면 방열판 베이스 두께 가이드를 참조하세요.
폴디드 핀이 유리한 경우
폴디드 핀 방열판은 작은 설치 면적에서 많은 표면적을 낮은 단가로 필요로 할 때 기본 선택입니다. 일반적인 응용 분야로는 LED 드라이버, 통신 라인 카드, 전원 공급 장치, 인버터 모듈, 저profile 블로워로 공기가 이동되는 컴팩트 인클로저 등이 있습니다.
핀 팩이 연속 스트립에서 나오기 때문에 추가 핀의 한계 비용은 작습니다. 인치당 11개 대신 22개의 핀이 필요한 설계는 생산 비용이 거의 동일한 경우가 많습니다 — 동일한 툴에서 폴드 피치만 변경하면 됩니다.
지퍼 핀 방열판이란?
지퍼 핀 방열판은 개별 스탬핑된 핀으로 구성됩니다. 각 핀은 한쪽 또는 양쪽 가장자리에 작은 탭이나 바브가 형성된 판금으로 블랭킹됩니다. 이 탭들은 베이스플레이트의 일치하는 슬롯이나 인접한 핀에 맞물려 — "지퍼"처럼 — 접착제 없이 견고한 블록을 만듭니다.
이름은 조립 동작에서 유래했습니다: 핀이 지퍼를 닫듯이 쌓이고 눌러집니다. 한 번 지퍼가 채워지면 열 요구 사항에 따라 솔더링, 브레이징 또는 기계적 잠금 상태로 남을 수 있습니다.
엔지니어가 지퍼 핀을 지정하는 이유
지퍼 핀은 폴디드 핀이 해결할 수 없는 문제를 해결합니다:
- 가변 핀 높이. 뜨거운 부품 중앙에서 핀이 높고 가장자리에서 짧을 수 있어 불균일한 열원에 맞출 수 있습니다.
- 혼합 재료. 구리 베이스에 알루미늄 핀을 사용하는 것이 간단하며, 확산 저항이 지배적이지만 무게와 비용을 낮게 유지해야 할 때 유용합니다.
- 개방형 핀 형상. 탭을 배치하여 장착 구멍, 나사 보스 또는 팬 컷아웃을 위한 간격을 남길 수 있습니다.
- 핀 피치에 대한 더 엄격한 공차. 스탬핑된 핀은 개별적으로 제어되므로 넓은 팩 전체에서 피치 변동이 작게 유지됩니다.
트레이드오프는 툴링과 조립 시간입니다. 지퍼 핀 설계에는 스탬핑 다이와 정밀 슬롯이 있는 베이스플레이트가 필요하며, 조립은 연속 폴딩이 아닌 개별 작업입니다.
폴디드 vs 지퍼 핀: 직접 비교
| 속성 | 폴디드 핀 | 지퍼 핀 |
|---|---|---|
| 핀 구조 | 연속 폴딩 스트립 | 개별 스탬핑 핀 |
| 일반적인 핀 두께 | 0.3–1.0 mm | 0.2–0.8 mm |
| 핀 밀도 | 높음 (종종 8–40 FPI) | 높음, 더 균일한 피치 |
| 베이스 부착 | 에폭시, 솔더, 크림프 | 지퍼 탭 + 솔더/브레이징 또는 기계적 |
| 가변 핀 높이 | 제한적 | 예, 핀별 |
| 혼합 Cu/Al | 가능하지만 드묾 | 일반적 |
| 툴링 비용 (지표) | 낮음 | 높음 |
| 대량 생산 시 단가 | 최저 | 중간 |
| 최적 용도 | 비용 중심, 균일 열원 | 성능 중심, 복잡한 형상 |
두 제품군 모두 비용-성능 곡선에서 압출 프로파일과 스카이빙 또는 단조 부품 사이에 위치합니다. 가공 대안과 비교하려면 방열판 스카이빙 공정 기사에서 스카이빙 핀이 둘 다를 능가하는 경우를 설명합니다.
핀 형상이 열 성능을 좌우하는 방법
핀 형상은 표면적, 공기 흐름 및 전도 사이의 균형입니다. 세 가지 변수가 지배적입니다.
핀 밀도와 피치
핀이 많을수록 표면적이 증가하지만 흐름 저항도 증가합니다. 특정 피치를 넘으면 인접 채널의 경계층이 합쳐져 추가 핀이 기여를 멈춥니다. 2–4 m/s의 강제 공기의 경우 1.5 mm에서 3 mm 사이의 피치가 일반적입니다. 자연 대류의 경우 6–10 mm의 더 넓은 피치가 일반적으로 더 잘 작동하는데, 부력 구동 흐름에는 개방 채널이 필요하기 때문입니다.
핀 두께와 종횡비
얇은 핀은 무게와 비용을 절약하지만 핀을 따른 전도 저항을 증가시킵니다. 유용한 경험 법칙: 강제 공기 응용 분야에서 알루미늄의 경우 핀 종횡비(높이 ÷ 두께)를 약 30:1 이하로, 구리의 경우 40:1 이하로 유지하세요. 그 이상에서는 핀 팁이 베이스보다 눈에 띄게 차갑고 핀이 표면적이 시사하는 것보다 적은 일을 합니다.
베이스 확산
폴디드 및 지퍼 핀 팩은 아래 베이스만큼만 좋습니다. 큰 베이스플레이트 위에 작은 다이가 있으면 아무리 많은 핀 면적으로도 해결할 수 없는 확산 병목 현상이 발생합니다. 여기서 구리 베이스, 더 두꺼운 알루미늄 베이스 또는 내장 히트 파이프가 비용을 정당화합니다.
| 설계 목표 | 실용적 수단 | 일반적 효과 |
|---|---|---|
| 열 저항 감소 | 핀 밀도 증가 | ~25 FPI 이상에서 이득이 평탄해짐 |
| 압력 강하 감소 | 핀 피치 확대 | ΔP 감소, Rth 증가 가능 |
| 무게 감소 | 얇은 핀, 짧은 팩 | 종횡비 한계 주의 |
| 확산 개선 | 구리 베이스 또는 두꺼운 베이스 | 작은 소스에 가장 큰 이득 |
| 비용 절감 | 폴디드 핀, 에폭시 접합 | 최고 성능 희생 |
제조 경로 및 비용 구조
BQUQ에서는 폴디드 및 지퍼 핀 방열판이 CNC 가공, 금속 스탬핑, 맞춤형 스프링 및 방열판 생산과 함께 하나의 동관 공장에서 네 개의 생산 라인에서 실행됩니다. 이는 이 제품군에 중요합니다. 지퍼 핀 방열판은 실제로 스탬핑 작업 + 가공 작업 + 조립 작업이며, 세 가지를 한 지붕 아래에서 유지하면 세 공급업체가 각자의 데이텀을 유지할 때 발생하는 공차 누적을 제거할 수 있습니다.
비용 분석
| 비용 요소 | 폴디드 핀 | 지퍼 핀 |
|---|---|---|
| 스탬핑/폴딩 툴링 | 낮음, 하나의 폴딩 설정 | 높음, 프로그레시브 다이 |
| 베이스플레이트 툴링 | 압출 다이 또는 CNC 프로그램 | CNC 프로그램 + 슬롯 기능 |
| 재료 | 스트립 코일, 최소 스크랩 | 시트 블랭킹, 더 많은 스크랩 |
| 조립 노동 | 낮음, 연속 팩 | 중간, 핀별 지퍼 |
| 접합 공정 | 에폭시 또는 솔더 | 솔더/브레이징 또는 기계적 |
| 마감 | 아노다이징, 크로메이트, 베어 | 아노다이징, 크로메이트, 베어 |
교차점은 일반적으로 연간 수천 개 정도에서 발생합니다. 그 이하에서는 폴디드 핀이 거의 항상 총 비용에서 승리합니다. 그 이상에서는 잘 최적화된 프로그레시브 다이를 사용한 지퍼 핀 설계가 더 나은 열 마진을 제공하면서 격차를 상당히 좁힐 수 있습니다.
공차 및 마감
BQUQ의 CNC 가공 베이스플레이트는 평탄도와 장착 구멍 위치가 중요한 곳에서 ±0.005 mm를 유지합니다. 핀 팩 자체는 일반 판금 공차로 유지되며, 이는 괜찮습니다 — 중요한 치수는 핀 위치가 아니라 열 인터페이스에 대한 베이스 평탄도입니다. 방사율과 부식 모두에 영향을 미치는 표면 처리 선택에 대해서는 아노다이징 vs 베어 마감 비교를 참조하세요.
폴디드 및 지퍼 핀 방열판 설계 규칙
1. 열원을 먼저 정의하세요. 설치 면적과 와트 밀도는 핀 면적보다 확산 도움이 필요한지 결정합니다.
2. 공기 흐름 모드에서 핀 피치를 선택하세요. 자연 대류는 개방 채널을 원하고, 강제 공기는 좁은 피치를 허용합니다.
3. 종횡비를 합리적으로 유지하세요. 알루미늄은 30:1 이하, 구리는 40:1 이하.
4. 접합선을 의도적으로 설계하세요. 에폭시는 중간 열유속에 적합하고, 솔더 또는 브레이징은 높은 열유속에 사용하세요. 에폭시로 핀 접합 기사에서 고장 모드를 다룹니다.
5. 인터페이스를 위한 공간을 남기세요. 얇고 잘 제어된 열 패드가 두꺼운 것보다 낫습니다.
6. 장착을 조기에 계획하세요. 팬 장착, 나사 보스 및 보드 스탠드오프는 처음부터 베이스플레이트에 설계할 때 가장 저렴합니다.
언제 무엇을 선택할까
열원이 합리적으로 균일하고, 공기 흐름이 정의되고, 단가 또는 툴링 예산이 제약 조건일 때 폴디드 핀을 선택하세요. 일반적인 승자: LED 드라이버, 전력 변환 모듈, 산업용 인클로저.
열원이 집중되어 있거나, 핀 높이가 팩 전체에서 변해야 하거나, 구리 베이스에 알루미늄 핀이 필요하거나, 접착제 대신 기계적 잠금이 필요할 때 지퍼 핀을 선택하세요. 일반적인 승자: 고전력 전자, IGBT 어셈블리, 컴팩트 서버 및 통신 하드웨어.
형상이 넉넉한 공간을 가진 단순한 평평한 프로파일일 때는 둘 다 선택하지 마세요 — 압출 방열판이 더 저렴합니다. 그러한 경우를 위해 압출 방열판 범위를 참조하고, 전체 비교를 위해 전체 방열판 포트폴리오를 참조하세요.
견적 받기
BQUQ는 맞춤형 방열판을 12 근무 시간 내에 견적합니다. 열 부하, 공기 흐름, 주변 온도 및 장착 제약 조건과 함께 도면 또는 STEP 파일을 보내주시면 제조 가능한 설계, 재료 권장 사항 및 귀하의 볼륨에 대한 지표 가격을 제공해 드립니다. 유연한 MOQ가 적용됩니다 — 프로토타입 수량을 환영하며 동일한 툴링이 생산으로 이어집니다.
가공된 베이스플레이트 및 정밀 기능에 대해서는 CNC 가공 방열판을 참조하세요.
자주 묻는 질문
Q: 폴디드 핀과 지퍼 핀 방열판의 차이점은 무엇인가요?
A: 폴디드 핀 방열판은 하나의 연속 금속 스트립을 구부려 주름진 핀 팩을 형성하므로 핀 사이에 접합부가 없습니다. 지퍼 핀 방열판은 개별 스탬핑된 핀에 인터로킹 탭이 있어 베이스플레이트나 서로 맞물려 지퍼처럼 결합됩니다. 폴디드 핀은 더 저렴하고 간단하며, 지퍼 핀은 가변 핀 높이, 혼합 구리-알루미늄 구조 및 더 엄격한 피치 제어를 허용합니다.
Q: 폴디드 핀과 지퍼 핀 방열판 중 어느 것이 더 저렴한가요?
A: 폴디드 핀이 거의 항상 더 저렴하며, 특히 낮거나 중간 볼륨에서 그렇습니다. 폴딩 설정은 프로그레시브 스탬핑 다이보다 간단하고, 조립은 핀별 스태킹 단계가 아닌 연속 작업입니다. 격차는 높은 연간 볼륨에서 좁아지며, 잘 최적화된 지퍼 핀 다이는 더 나은 열 마진을 제공하면서 단가를 폴디드 설계에 가깝게 가져올 수 있습니다.
Q: 폴디드 핀 방열판에 실용적인 핀 밀도는 얼마인가요?
A: 일반적인 생산 폴디드 핀 팩은 인치당 8~40개의 핀으로 실행되며, 스트립 두께는 0.3 mm에서 1.0 mm입니다. 2–4 m/s의 강제 공기의 경우 1.5 mm에서 3 mm의 피치가 일반적입니다. 자연 대류의 경우 6 mm에서 10 mm의 더 넓은 피치가 일반적으로 더 잘 작동하는데, 부력 구동 공기 흐름에는 좁은 채널보다 개방 채널이 필요하기 때문입니다.
Q: 지퍼 핀 방열판에 구리 베이스와 알루미늄 핀을 사용할 수 있나요?
A: 예, 이것이 엔지니어가 지퍼 핀을 선택하는 주요 이유 중 하나입니다. 개별 스탬핑된 알루미늄 핀을 구리 베이스플레이트에 지퍼로 결합하고 솔더링 또는 브레이징할 수 있어 집중된 열원 아래에서 강력한 확산을 제공하면서 무게와 재료 비용을 낮게 유지합니다. 구리와 알루미늄 사이의 접합 품질이 중요한 공정 변수입니다.
Q: BQUQ가 맞춤형 폴디드 또는 지퍼 핀 방열판을 얼마나 빨리 견적할 수 있나요?
A: BQUQ는 12 근무 시간 내에 견적을 발행합니다. 도면 또는 STEP 파일과 열 부하, 공기 흐름, 주변 온도 및 장착 제약 조건을 보내주세요. 스탬핑, CNC 가공 및 조립이 모두 하나의 동관 공장에서 네 개의 생산 라인에서 실행되므로 견적은 단일 작업이 아닌 전체 공정 체인을 포함하며, MOQ는 프로토타입부터 유연하게 유지됩니다.
관련 자료
- BQUQ 및 동관 제조 기반 소개: /about/
- 전체 방열판 제품 범위: /heat-sinks/
- 압출 방열판 프로파일: /extruded-heat-sinks/
- CNC 가공 방열판: /cnc-machined-heat-sinks/
- 열 관리 산업 동향: /industry-dynamics/
- 기술 기사 및 엔지니어링 가이드: /bquq-blog/
- 자주 묻는 질문: /faq/
- 사례 연구: /case/
- 엔지니어링 팀에 문의: /contact/
BQUQ 엔지니어링 팀 작성. BQUQ (동관)는 하나의 ISO9001 공장에서 CNC 가공(±0.005 mm), 금속 스탬핑, 맞춤형 스프링 및 방열판 생산을 운영합니다. 중국 동관에서 직접 소싱 — 12시간 내 견적: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com