프로그레시브 금형 설계 기본 사항: 스트립 레이아웃, 파일럿 홀, 스테이션 및 스트립 폭. 공구 비용과 부품 품질을 결정하는 규칙을 다룹니다.
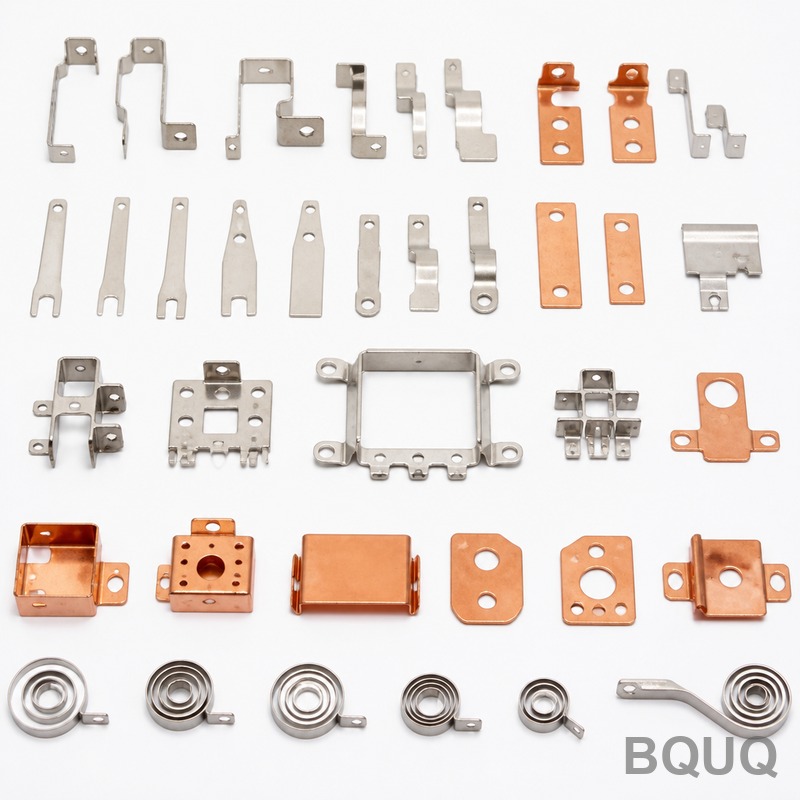
프로그레시브 금형 설계: 레이아웃, 파일럿 및 스트립 폭의 기초
요약: 프로그레시브 금형은 코일 원자재 스트립을 한 번의 연속 프레스 공급으로 완성된 부품으로 전환하며, 마지막 스테이션에서 부품을 블랭킹할 때까지 스테이션별로 특징을 추가합니다. 전체 설계는 세 가지 결정에 달려 있습니다: 스트립 레이아웃, 모든 스테이션을 동일한 기준점에 정렬시키는 파일럿 시스템, 그리고 낭비나 약화 없이 부품을 운반하는 스트립 폭입니다.
프로그레시브 금형이 커넥터 터미널의 비용을 달러 대신 센트로 만드는 이유입니다: 한 번의 프레스 스트로크, 분당 수백 회의 스트로크, 그리고 모든 스트로크가 완성된 부품을 생산합니다. 그러나 이러한 속도는 첫 번째 피어싱부터 최종 블랭킹까지 스트립이 마이크로미터 수준의 정밀함으로 안내될 때만 가능합니다. 이 가이드는 금형이 백만 개의 부품을 생산할지, 트라이아웃 첫날부터 문제를 일으킬지를 결정하는 기본 사항(레이아웃, 파일럿, 스테이션 및 폭)을 다룹니다.
스트립 레이아웃이 곧 설계입니다
레이아웃은 스트립 위에 부품이 어떻게 배치되는지에 대한 도면입니다: 부품 간격(피치), 방향, 부품 사이의 재료 브리지, 그리고 점진적으로 절단 및 성형하는 스테이션의 순서입니다. 다른 모든 것은 여기서 파생됩니다. 좋은 레이아웃은 재료 활용도를 극대화하고 모든 특징이 논리적인 순서로 절단되도록 합니다. 나쁜 레이아웃은 코일의 20%를 낭비하고 스테이션들이 서로 간섭하게 만듭니다.
| 레이아웃 결정 | 일반적인 관행 | 제어 항목 |
|---|---|---|
| 피치(이송 거리) | 부품 길이 + 브리지 + 여유 | 재료 사용량, 프레스 속도 |
| 부품 방향 | 폭과 그레인에 맞게 회전 | 활용도, 벤딩 방향 |
| 브리지 폭 | 일반적으로 두께의 1.5–2.5배 | 부품 간 스트립 강도 |
| 캐리어 측면 | 부품의 한쪽 또는 양쪽 | 성형 중 지지력 |
| 피처 순서 | 성형 전 피어싱, 블랭킹 전 성형 | 최종 형상의 정확도 |
핵심: 레이아웃은 한 번 결정되고 강철에 고정되는 비용 결정입니다. 재료는 일반적으로 스탬핑 부품에서 가장 큰 비용을 차지하므로 활용도를 50%에서 65%로 높이는 레이아웃은 대부분의 금형 효율성 향상 기법보다 더 가치가 있으며, 이는 금형이 절단되기 전에만 가능합니다.
파일럿: 위치 결정 시스템
모든 스테이션은 스트립을 기준으로 한 위치에서 절단 또는 성형합니다. 스테이션 사이에서 스트립이 조금이라도 벗어나면 피처도 함께 벗어납니다. 파일럿은 스트립 초기에 피어싱된 파일럿 홀에 삽입되어 각 중요 작업 전에 스트립 위치를 고정하는 정밀 핀입니다. 첫 번째 피어싱이 파일럿 홀을 만들고, 그 후로는 스트립 가장자리가 아닌 홀이 기준점이 됩니다.
| 파일럿 유형 | 작동 방식 | 일반적인 용도 |
|---|---|---|
| 원형 파일럿 | 피어싱된 원형 홀에 삽입 | 표준 위치 결정 |
| 장방형/릴리프 파일럿 | 이송 변동 허용 | 긴 스트립, 얇은 재료 |
| 성형 파일럿 | 부품 자체에 파일럿팅 | 여분의 스트립이 없는 부품 |
| 블랭킹 홀 파일럿 | 실제 부품 피처 사용 | 재료 절약 |
핵심: 파일럿팅은 피더에서 발생할 수 있는 수십 마이크로미터 이상의 스트립 이송 오류를 무의미하게 만듭니다. 파일럿이 모든 스테이션에서 금형에 대해 스트립을 재정렬하기 때문입니다. 견고한 파일럿팅이 없는 금형은 공차가 코일 공급업체의 캠버에 의존하는 금형입니다.
스테이션 순서: 피어싱, 성형, 블랭킹
스테이션은 각 작업이 여전히 잘 지지되는 재료에서 이루어지고 성형이 이전에 절단된 피처를 방해하지 않도록 순서가 정해집니다. 일반적인 논리: 먼저 홀을 피어싱하고 윤곽을 트리밍한 다음 벤드와 엠보스를 성형하고 마지막 스테이션에서 부품을 블랭킹합니다. 성형 전 피어싱은 홀을 변형시킬 위험이 있고, 블랭킹 전 성형은 부품을 고정할 스트립이 없게 만듭니다.
| 스테이션 유형 | 기능 | 설계 규칙 |
|---|---|---|
| 피어싱 | 홀 및 슬롯 절단 | 먼저 수행, 파일럿 위치 유지 |
| 트리밍/분할 | 윤곽을 점진적으로 절단 | 성형을 위한 충분한 재료 확보 |
| 성형/벤딩 | 3D 피처 형성 | 금형에서 스프링백 허용 |
| 코이닝/엠보싱 | 평탄화 또는 마킹 | 국부 두께 정밀화 |
| 블랭킹 | 부품 분리 | 마지막 스테이션, 마모 가장 큼 |
핵심: 순서는 정확도를 보호하기 위해 존재합니다. 나중에 성형되는 벤드 근처에 피어싱된 홀은 움직이지 않지만, 나중에 피어싱되는 홀 근처에서 성형된 벤드는 홀 위치를 이동시킬 수 있습니다. 시퀀싱은 금형 설계 경험이 드러나는 부분이며, 동일한 부품이 한 레이아웃에서는 완벽하게 작동하고 다른 레이아웃에서는 벗어날 수 있는 이유입니다.
스트립 폭: 사람들이 틀리는 숫자
스트립 폭은 부품 폭 + 여유로 단순해 보이지만, 실제로는 복잡한 계산입니다. 스트립은 부품, 브리지, 파일럿 및 재료를 측면으로 당기는 성형을 수용할 만큼 충분히 넓어야 합니다. 또한 금형의 폭과 코일의 표준 크기 내에 있어야 합니다. 비표준 코일 폭을 구매하면 추가 비용이 발생하고 낭비가 생기기 때문입니다.
| 스트립 요소 | 폭에 추가되는 것 |
|---|---|
| 부품 폭 | 레이아웃에 따라 회전된 부품 자체 |
| 측면 브리지 | 각 측면 두께의 1.5–2.5배 |
| 파일럿 홀 | 캐리어 또는 브리지 영역의 홀 |
| 성형 여유 | 벤드에 의해 측면으로 당겨지는 재료 |
| 캠버 여유 | 이송 직진성 보험 |
| 슬리팅 공차 | 코일 폭의 ±0.1–0.3 mm |
핵심: 폭 오류는 명백한 결함이 아닌 스크랩으로 표면화됩니다. 약간 너무 좁은 스트립은 성형 스테이션을 제대로 공급하지 못해 한 부품은 검사를 통과하고 다음 부품은 실패하는 간헐적 변형을 생성합니다. 폭은 레이아웃과 마찬가지로 강철이 절단되기 전에 결정되며 금형 재작업으로만 수정할 수 있습니다.
재료 활용도 및 스크랩
스크랩은 금형을 떠나는 돈입니다. 블랭킹 후 남는 스트립인 스켈레톤은 단순한 레이아웃의 경우 일반적으로 코일의 30–50%이며, 빽빽하게 중첩된 레이아웃의 경우 더 적습니다. 부품을 밀접하게 중첩하고, 인접한 부품 간 절단선을 공유하고, 캐리어를 경제적으로 사용하면 활용도가 높아집니다. 프로그레시브 금형은 또한 볼륨이 정당화되는 경우 단일 행 또는 다중 행에서 피치당 두 개의 부품을 블랭킹할 수 있습니다.
| 레이아웃 방식 | 일반적인 활용도 | 최적 용도 |
|---|---|---|
| 단일 행, 넓은 브리지 | 40–55% | 단순 부품, 저용량 |
| 단일 행, 빽빽한 중첩 | 55–70% | 대부분의 양산 부품 |
| 다중 행 / 다중 출력 | 60–75% | 대량 생산 소형 부품 |
| 공유 절단선 | 분리 대비 +5–15% | 대칭 인접 부품 |
| 캐리어 재사용 | 부품에 따라 다름 | 성형 캐리어가 필요한 부품 |
핵심: 활용도는 부품 형상, 피치 및 프레스 속도 간의 균형입니다. 멀티 아웃 금형은 금형 비용을 추가하지만 스트로크당 출력을 두 배로 늘릴 수 있습니다. 대량 생산 터미널의 경우 금형 프리미엄은 몇 주 안에 회수됩니다.
금형 비용을 높이는 요소
금형 비용은 부품 크기가 아닌 스테이션 수, 정밀도 및 피처에 따라 결정됩니다. 단순한 블랭킹 금형은 수천 달러일 수 있고, 성형, 코이닝 및 정밀 공차를 갖춘 15스테이션 프로그레시브 터미널 금형은 일반적으로 5자리 숫자이며, 센서와 미세 피치를 갖춘 대형 자동차 프로그레시브 금형은 6자리를 초과할 수 있습니다. 정밀 비용은 경화 공구강, 연삭, 와이어 방전 가공 디테일 및 스프링백과 타이밍을 조정하기 위한 트라이아웃 시간에서 발생합니다.
금형 비용은 스탬핑이 프로토타입 공정이 되는 것을 막는 장벽이므로 설계 단계에서 비용을 절약할 수 있습니다. 한 스테이션을 제거하거나 공차를 완화하는 레이아웃은 공구에서 실제 비용을 제거합니다. 실제 연간 볼륨과 공차가 포함된 부품 도면을 보내면 스탬핑 전문 업체가 스트립을 레이아웃하고 스테이션 수를 계산하며 결정 전에 금형 견적을 제공할 수 있습니다. 당사의 스탬핑 라인에서는 모든 프로그레시브 금형 프로그램이 이 레이아웃 검토로 시작됩니다. 금형 견적과 부품 견적은 동일한 ISO9001 문서 추적 체계 하에 동일한 스트립 계획에서 나옵니다.
자주 묻는 질문
Q: 프로그레시브 금형과 트랜스퍼 금형의 차이점은 무엇인가요?
프로그레시브 금형은 코일 스트립을 연속적으로 공급하며 부품은 최종 블랭킹까지 스트립에 부착된 상태를 유지합니다. 트랜스퍼 금형은 블랭크를 절단하여 기계적으로 스테이션 간 이동시킵니다. 스트립에 실을 수 없는 크거나 딥 드로잉된 부품에 더 적합합니다.
Q: 프로그레시브 금형에 파일럿 홀이 필요한 이유는 무엇인가요?
파일럿은 각 스테이션에서 스트립을 재정렬하여 피더 변동과 관계없이 피처의 정렬을 유지합니다. 파일럿이 없으면 정확도는 코일의 캠버와 피더의 반복성에 의존하게 되며, 이는 정밀 공차 스탬핑에 충분하지 않습니다.
Q: 새 금형의 스트립 폭은 어떻게 계산하나요?
부품 폭 + 재료 두께의 약 1.5–2.5배의 측면 브리지 + 파일럿 홀 및 성형 여유 + 캠버 및 슬리팅 공차에 대한 여유를 더합니다. 레이아웃 도면이 이를 정확히 정의하며, 금형 제작자가 이에 맞춰 금형을 설계합니다.
Q: 프로그레시브 스탬핑의 일반적인 재료 활용도는 얼마인가요?
40~70%가 실질적인 범위입니다. 단순한 단일 행 레이아웃은 40~55%, 빽빽한 중첩은 60~70%, 대량 생산 소형 부품용 멀티 아웃 레이아웃은 더 높을 수 있습니다. 스크랩 스켈레톤이 레이아웃이 제어하는 주요 변수입니다.
Q: 일반적인 프로그레시브 금형은 몇 개의 스테이션을 가지나요?
단순한 부품은 3~6개의 스테이션(피어싱, 트리밍, 성형, 블랭킹)이 필요할 수 있습니다. 여러 벤드와 코이닝이 있는 커넥터 터미널은 종종 10~20개이며, 크고 복잡한 자동차 부품은 이를 초과할 수 있습니다. 스테이션 수는 금형 비용을 결정하는 가장 큰 단일 요소입니다.
BQUQ 엔지니어링 팀 작성. BQUQ는 중국 둥관에 위치한 ISO9001 인증 공장으로, CNC 가공, 금속 스탬핑, 맞춤형 스프링, 방열판 및 콜릿 라인을 한 지붕 아래에서 운영합니다. 도면을 sc@bquq.com 또는 WhatsApp +86 13713157787로 보내시면 12시간 이내에 견적을 받아보실 수 있습니다. www.bquq.com