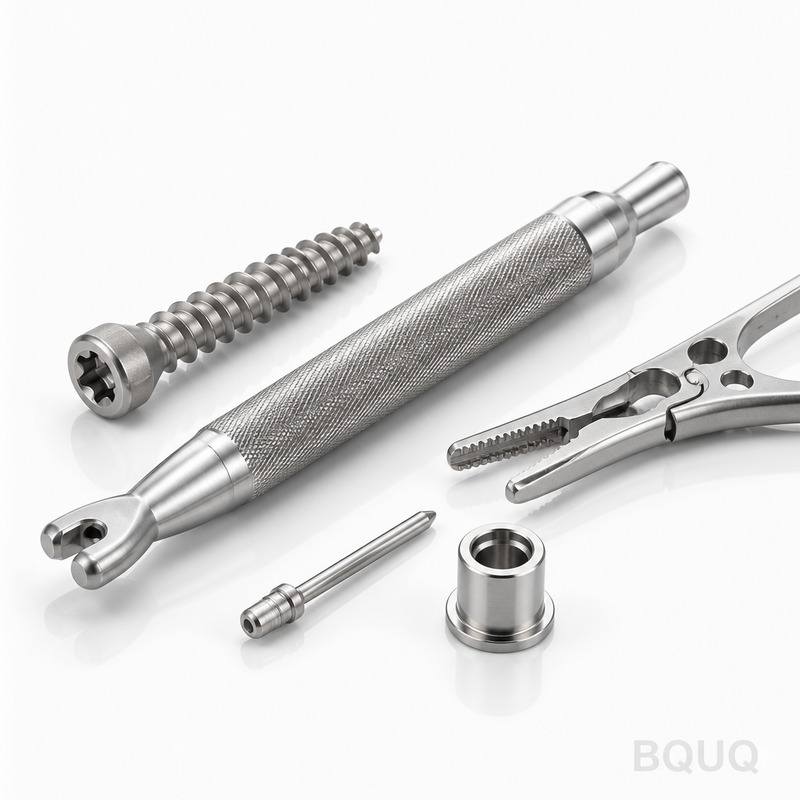
중국에서 콜릿 및 공작물 고정구 소싱
간단한 답변: 중국에서 콜릿과 공작물 고정구를 소싱하는 것은 가격을 요청하기 전에 인터페이스 표준, TIR 한계, 경도 범위 및 검사 방법을 명시하면 잘 작동합니다. 유능한 Dongguan 공장은 콜릿의 중요한 특징에서 ±0.005 mm를 유지하고, 약 12 근무 시간 내에 견적을 제공하며, 첫 시험 배치에 대해 유연한 MOQ를 운영할 것으로 기대할 수 있습니다. 실패 모드는 드물게 능력 부족이 아니라 사양이 부족한 도면입니다. 동심도, 테이퍼 접촉, 재료 등급 및 마킹을 도면에 넣고, 초도품 보고서에 동의하면 콜릿 소싱은 도박이 아닌 일상적이고 반복 가능한 구매가 됩니다.
콜릿은 단순해 보입니다. 테이퍼, 보어, 나사가 있는 슬롯 슬리브입니다. 그 단순함 때문에 많은 구매자가 손해를 봅니다: 부품이 생각 없이 구매할 만큼 저렴하고, 작은 오류가 공구 수명, 표면 조도 및 스핀들 런아웃을 파괴할 만큼 정밀합니다. 이 가이드는 도면에 무엇을 넣을지, 무엇을 검사할지, 견적을 비교하는 방법, 그리고 툴링을 통제할 수 있도록 상업적 측면을 구성하는 방법을 다룹니다.
중국 소싱 프로그램에서 "공작물 고정구"란 무엇인가?
공작물 고정구는 광범위한 범주이며, 시장에 나가기 전에 분할하는 것이 도움이 됩니다. 하위 패밀리마다 공차 동인이 다르기 때문입니다.
| 공작물 고정구 패밀리 | 일반적인 기능 | 공차 동인 |
|---|---|---|
| ER / DIN 6499 콜릿 | 밀링 및 드릴링에서 공구 홀딩 | 테이퍼 각도, TIR, 슬롯 대칭 |
| 5C 및 16C 콜릿 | 선반 공작물 고정, 바 피딩 | 보어 크기, 나사 피치, 드로바 그립 |
| 콜릿 척 및 홀더 | 스핀들 인터페이스 | 섕크 테이퍼, 너트 나사, 밸런스 등급 |
| 맞춤형 분할 부싱 | 픽스처 위치 결정 | 보어-외경 동심도 |
| 스프링 장착 그리퍼, 핑거 | 자동화 및 피딩 | 스프링 레이트, 피로 수명 |
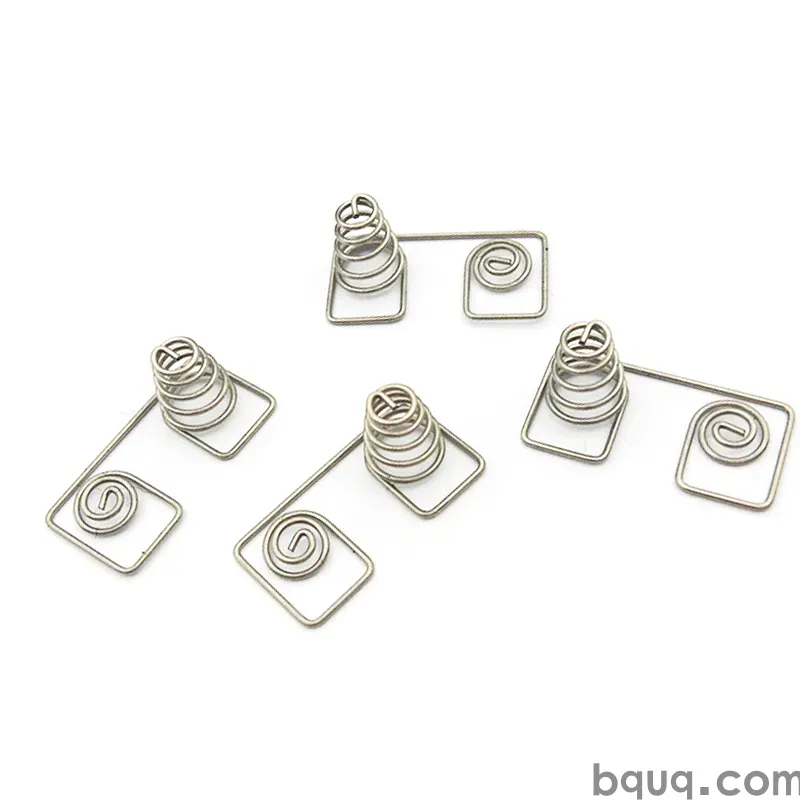
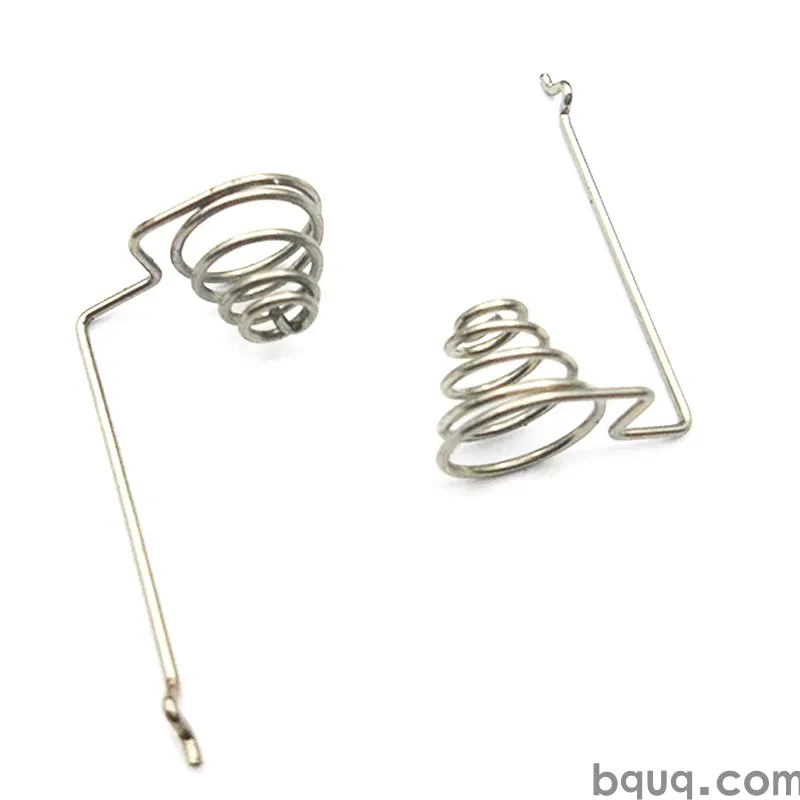
마지막 행에 주목하세요. 여러 공작물 고정구 구성 요소는 전혀 가공되지 않습니다 — 스트립이나 와이어로 성형됩니다. 그리퍼 핑거, 리테이닝 클립 및 스프링 장착 로케이터는 선반이 아닌 스탬핑 프레스나 스프링 코일러에서 나오는 경우가 많습니다. 공급업체가 CNC 선삭만 운영하는 경우 해당 부품을 하청하고, 감사하지 않은 두 번째 품질 시스템을 물려받게 됩니다. 동일한 공장에서 금속 스탬핑과 압축 스프링을 CNC 가공과 함께 운영하는 파트너는 그 사각지대를 제거합니다.
정의해야 할 세 가지 인터페이스
모든 콜릿 프로그램은 세 가지 인터페이스에서 성공하거나 실패합니다:
1. 기계 인터페이스 — 테이퍼, 드로바 나사, 너트. 이것을 잘못하면 콜릿이 안착되지 않습니다.
2. 공구 인터페이스 — 보어 직경 및 공차 밴드. 이것이 그립과 런아웃을 결정합니다.
3. 측정 인터페이스 — 귀하와 공급업체가 TIR을 측정하는 방법. 게이지에 동의하지 않으면 로트에 동의하지 않게 됩니다.
대부분의 분쟁은 인터페이스 1의 탈을 쓴 인터페이스 3 분쟁입니다.
도면이 참조해야 할 표준은 무엇인가?
카탈로그 이름만 의존하지 마세요. "ER32 콜릿"은 공급업체에 외형을 알려줄 뿐 품질 수준을 알려주지 않습니다. 표준을 참조한 다음 자체 요구 사항을 추가하세요.
ER 콜릿의 경우 DIN 6499(및 그에 상응하는 ISO 15488)가 치수를 정의합니다. 5C의 경우 고전적인 5C 외형은 잘 문서화되어 있지만 공차 등급은 보편적이지 않습니다. R8의 경우 드로바 나사와 키웨이가 저렴한 수입품에서 고전적인 실패 지점입니다.
실용적인 도면 스택은 다음과 같습니다:
- 표준 참조(예: DIN 6499, Type B)
- 경도 범위가 있는 재료 등급(예: 경화 스프링 강 콜릿의 경우 65–68 HRC)
- 도(degree)가 아닌 분(minute of arc) 단위의 공차가 있는 테이퍼 각도
- 공차 밴드가 있는 보어 직경
- 동심도 / TIR 한계 및 측정되는 게이지 길이
- 테이퍼 및 보어의 표면 조도
- 마킹 및 추적성 요구 사항
- 포장 요구 사항
도면에 "ER32, 10 mm"만 있다면 성능을 결정하는 것의 약 40%만 지정한 것입니다.
재료 및 열처리
콜릿은 일반적으로 합금 스프링 강 또는 공구 강으로 만들어지며, 경화 및 템퍼링 후 연삭됩니다. 상업적으로 두 가지가 중요합니다.
첫째, 단일 숫자가 아닌 경도 범위. 65–68 HRC 범위는 제조 및 검사가 가능합니다. "정확히 66 HRC"는 논쟁을 초래합니다.
둘째, 순서. 열처리 전에 연삭되고 후에 연삭되지 않은 콜릿은 변형됩니다. 테이퍼와 보어는 경화 후에 마무리되어야 합니다. 공급업체에 공정 순서를 서면으로 확인하도록 요청하세요 — 이는 주문을 알 수 없는 작업장에 전달하는 트레이더를 위한 빠르고 효과적인 필터입니다.
현실적인 공차는 무엇이며, 실제로 무엇에 비용을 지불해야 합니까?
여기서 소싱 규율이 스스로 비용을 지불합니다. 콜릿을 과도하게 사양하면 가격이 세 배로 오르고 아무것도 얻지 못합니다.
| 요구 사항 | 표준 상업용 | 정밀 등급 | 비고 |
|---|---|---|---|
| 보어 공차 | ±0.02 mm | ±0.005 mm | 정밀 등급은 경화 후 연삭 필요 |
| 면에서 2× D에서의 TIR | 0.015–0.020 mm | 0.005–0.010 mm | 게이지 길이 및 설정 명시 |
| 테이퍼 접촉 | 70–80% 블루 체크 | 85%+ 블루 체크 | 블루 체크 방법 합의 필요 |
| 경도 | 58–62 HRC | 65–68 HRC | 항상 범위 |
| 슬롯 대칭 | 육안 | 측정 | 그립 균일성에 영향 |
정밀 열은 달성 가능합니다. BQUQ는 중요한 CNC 특징에서 ±0.005 mm를 일상적인 생산 능력으로 유지하며, 이는 정밀 콜릿이 존재하는 밴드입니다. 그러나 중요라는 단어에 주목하세요. 도면의 모든 치수에 ±0.005 mm를 적용하는 것은 흔하고 비용이 많이 드는 실수입니다 — 추가 연삭 패스를 강제하고 처리량을 늦추며 기능을 개선하지 않고 단위 비용을 높입니다.
비용이 실제로 어디로 가는가
일반적인 경화 콜릿에서 비용은 대략 다음과 같이 분할됩니다(지표일 뿐 견적이 아님):
- 원자재: 적음
- 선삭 및 슬롯팅: 보통
- 열처리: 적음
- 경화 후 연삭: 지배적 비용
- 검사 및 문서화: 작지만 협상 불가
견적이 시장보다 현저히 낮다면 절감은 거의 항상 연삭 단계 또는 검사 단계에 있습니다. 둘 다 도착 시 보이지 않으며 나중에 런아웃과 짧은 공구 수명으로 나타납니다. 이는 소싱 위험 및 완화 가이드에서 설명한 것과 동일한 패턴입니다 — 가장 저렴한 견적은 종종 총 소유 비용에서 가장 비싼 항목입니다.
초도품을 제대로 실행하는 방법은?
초도품 검사(FAI)는 귀하가 가진 단일 최고 가치 통제입니다. 3주를 절약하기 위해 건너뛰지 마세요.
FAI 패키지
최소한 다음을 요청하세요:
- 실제 측정값이 포함된 도면 대비 치수 보고서 — 합격/불합격만이 아님
- 강재 로트에 대한 재료 인증서
- 경도 판독값이 있는 열처리 기록
- 게이지 설정이 설명된 동심도 / TIR 측정
- 사진이 있는 테이퍼 블루 체크 결과
- 보고서와 일치하도록 번호가 매겨진 샘플 부품
번호가 매겨진 샘플이 중요합니다. 보고서에 부품 3의 TIR이 0.008 mm라고 나오면 부품 3을 집어 확인할 수 있어야 합니다.
승인 게이트
FAI를 서면으로 승인하고 생산 로트가 승인된 초도품과 일치해야 함을 명시하세요. 그런 다음 일치하지 않을 경우 어떻게 할지 정의하세요. AQL, 재작업, 교체 및 운임 부담 주체를 다루는 짧은 품질 계약은 단가에 대한 긴 협상보다 가치가 있습니다. 중국 품질 계약에 대한 기사에서 실제로 사용되는 조항을 안내합니다.
중국 공급업체의 견적을 비교하는 방법은?
견적은 동일한 범위를 다룰 때만 비교할 수 있습니다. 비교 그리드를 만들고 모든 공급업체를 강제로 넣으세요.
| 비교 항목 | 공급업체 A | 공급업체 B | 공급업체 C |
|---|---|---|---|
| 참조 표준 | |||
| 명시된 재료 등급 | |||
| 명시된 경도 범위 | |||
| TIR 한계 + 게이지 길이 | |||
| 경화 후 연삭 확인 | |||
| 가격에 FAI 포함? | |||
| 샘플 리드 타임 | |||
| 생산 리드 타임 | |||
| 사이즈별 MOQ | |||
| 툴링 / 픽스처 비용 | |||
| 툴링 소유권 명시 | |||
| 포장 사양 | |||
| 결제 조건 |
두 열이 대부분의 작업을 수행합니다: "경화 후 연삭 확인" 및 "툴링 소유권 명시." 첫 번째에 답할 수 없는 공급업체는 부품을 직접 만들지 않거나 잘 만들지 않습니다. 두 번째를 다루지 않으려는 공급업체는 나중에 귀하의 프로그램을 인질로 잡을 계획입니다. 두 번째 점에 대해서는 콜릿 척 또는 맞춤형 부싱 주문을 하기 전에 중국에서의 툴링 소유권을 읽어보세요 — 픽스처와 게이지는 툴링이며 귀하의 소유여야 합니다.
리드 타임 및 MOQ 기대치
표준 콜릿 사이즈의 경우, 지표 리드 타임은 FAI 승인 후 생산까지 2~4주이며 샘플은 약 1~2주입니다. 맞춤형 척과 부싱은 픽스처 제작으로 인해 더 오래 걸립니다. MOQ는 협상 가능합니다: 유연한 MOQ를 위해 설정된 공장은 볼륨을 약정하기 전에 설계를 검증하기 위해 수십 개의 시험 배치를 실행할 수 있습니다. 그것을 사용하세요. 시험 배치는 잘못된 컨테이너보다 저렴합니다.
견적 처리 시간은 별도의 시계입니다. BQUQ는 약 12 근무 시간 내에 견적을 반환하며, 이는 다중 공급업체 비교를 한 달이 아닌 같은 주에 진행할 수 있을 만큼 빠릅니다.
구매 주문 및 포장이 다루어야 할 사항은?
PO는 분쟁을 방지할 수 있는 마지막 저렴한 기회입니다. 포함하세요:
- 도면 개정 번호, 명시적으로
- 표준 참조 및 유형
- 재료 등급 및 경도 범위
- TIR 한계 및 측정 방법
- FAI 요구 사항 및 승인 게이트
- 마킹 요구 사항(사이즈, 등급 및 로트 코드)
- 포장 요구 사항 — 개별 슬롯, 방청, 방습 배리어
- 추적성 요구 사항 — 부품을 재료 인증서에 연결하는 로트 코드
콜릿은 경화 강입니다. 녹슬습니다. VCI 종이 또는 증기 배리어와 건조제는 해상 운송에 선택 사항이 아니며, 부두에서 녹슨 로트를 분류하는 것보다 훨씬 저렴합니다.
마킹 및 추적성
각 콜릿에 사이즈와 로트 코드를 레이저 마킹하는 것은 비용이 거의 들지 않으며 고객이 3개월 후 불만을 제기할 때 엄청난 시간을 절약합니다. 요청하세요. 공급업체가 저항하면 이유를 물어보세요.
자주 묻는 질문
Q: 중국 공장이 콜릿에서 실제로 ±0.005 mm를 유지할 수 있습니까?
A: 예, 중요한 특징에서 열처리 후 연삭이 포함되고 도면에 공차 밴드와 측정 방법이 명시된 경우. BQUQ는 중요한 CNC 특징에서 ±0.005 mm를 일상적인 생산 능력으로 유지합니다. 주의할 점은 범위입니다: 모든 치수에 그 공차를 적용하면 기능적 이점 없이 비용이 급격히 상승합니다. 런아웃이나 그립이 실제로 그것에 의존하는 경우에만 지정하세요.
Q: 맞춤형 콜릿의 최소 주문 수량은 얼마입니까?
A: MOQ는 유연하며 사이즈가 기존 픽스처를 사용하는지 또는 새 픽스처가 필요한지에 따라 다릅니다. 표준 사이즈는 종종 수십 개의 시험 배치로 시작할 수 있습니다. 맞춤형 척, 부싱 및 비표준 테이퍼는 픽스처 제작으로 인해 더 높은 첫 주문 수량을 가집니다. 툴링 시작 전에 시험 수량에 동의하고 이후 픽스처 소유권을 서면으로 확인하세요.
Q: 견적 및 샘플링은 얼마나 걸립니까?
A: BQUQ는 약 12 근무 시간 내에 견적을 반환합니다. 표준 콜릿의 샘플은 일반적으로 도면 릴리스 후 1~2주가 걸리며 생산은 초도품 승인 후 2~4주입니다. 맞춤형 공작물 고정구는 픽스처 설계 및 제작으로 인해 더 오래 걸립니다. 샘플 및 생산 날짜를 별도로 요청하세요 — 단일 혼합 리드 타임은 실제 지연이 어디에 있는지 숨깁니다.
Q: 콜릿을 이중 소싱해야 합니까?
A: 표준 사이즈의 경우 예 — 이중 소싱은 가격을 정직하게 유지하고 용량 부족으로부터 보호합니다. 맞춤형 공작물 고정구의 경우 이중 소싱은 툴링 투자를 두 배로 늘리고 추적성을 복잡하게 하므로 문서화된 비상 계획과 함께 단일 소싱이 종종 더 좋습니다. 이중 소스 전략 가이드는 레버리지를 잃지 않고 볼륨을 분할하는 방법을 다룹니다.
Q: 콜릿 런아웃이 로트 간에 드리프트하는 원인은 무엇입니까?
A: 거의 항상 세 가지 중 하나입니다: 강재 로트 간의 열처리 변동, 경화 후 불충분한 연삭 또는 검사에 사용된 게이지 설정의 변경. 세 가지 모두 잠긴 공정, 로트별 재료 인증서 및 도면에 작성된 합의된 측정 방법으로 통제됩니다. 런아웃이 드리프트하면 가격 인하를 요청하기 전에 경도 기록과 TIR 설정을 요청하세요.
관련 리소스
- BQUQ 및 Dongguan 공장 소개: /about/
- CNC 가공 능력 및 공차: /cnc-machining/
- 그리퍼 및 클립용 맞춤형 금속 스탬핑: /custom-metal-stamping/
- 정밀 소싱의 산업 동향: /industry-dynamics/
- 전체 기술 기사 라이브러리: /bquq-blog/
- 일반적인 소싱 질문: /faq/
- 생산 사례 연구: /case/
- 엔지니어와 상담: /contact/
BQUQ 엔지니어링 팀 작성. BQUQ(Dongguan)는 하나의 ISO9001 공장에서 CNC 가공(±0.005 mm), 금속 스탬핑, 맞춤형 스프링 및 방열판 생산을 운영합니다. 중국 Dongguan에서 직접 소싱 — 12시간 내 견적: sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com