스탬핑 클립의 유지력: 진동을 고려한 설계
간단한 답변: 스탬핑 클립의 유지력은 외관상 얼마나 꽉 조이는지가 아니라 캔틸레버 빔의 수직항력에서 나옵니다. 커넥터, 접지 및 리테이너 접점의 경우 클립당 약 3–15 N을 목표로 하고, 빔이 항복하지 않도록 접촉 변위를 탄성 범위의 약 60–70% 이내로 유지하며, 빔의 고유 진동수를 실제로 받는 진동보다 훨씬 높게 설계하십시오. 빔 길이, 폭, 두께 및 재료는 직접적으로 상충합니다: 빔 길이를 두 배로 늘리면 동일 변위에서 힘이 대략 절반으로 줄어들고, 황동에서 베릴륨 구리로 업그레이드하면 더 높은 온도에서도 힘을 유지합니다.
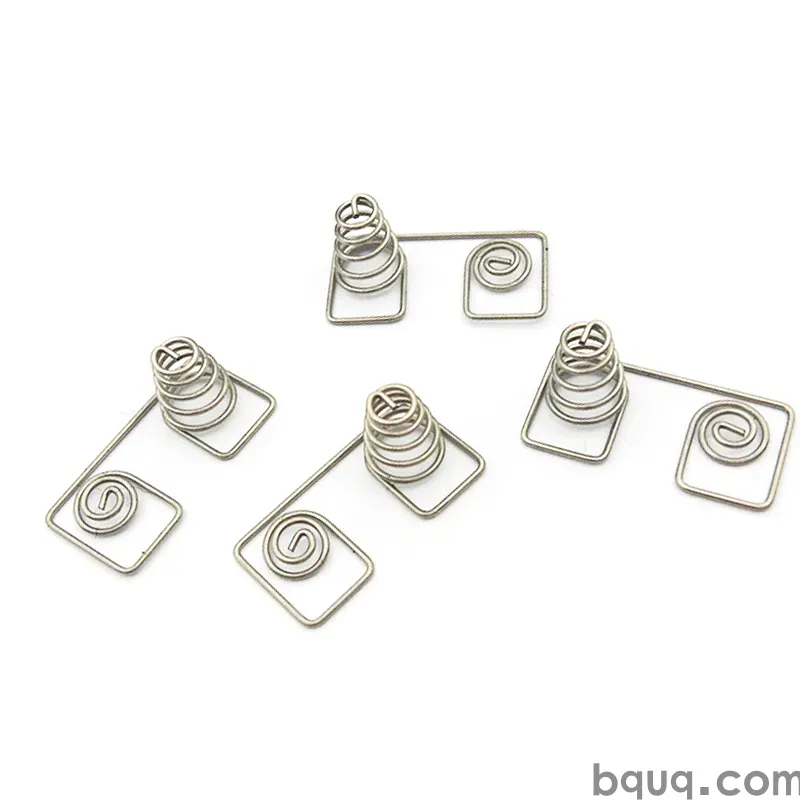
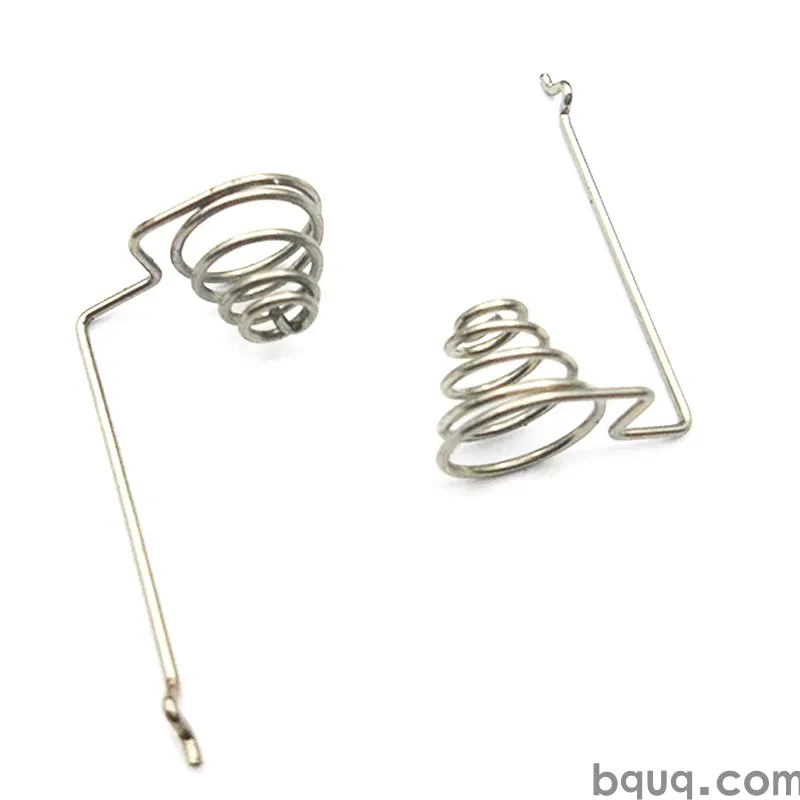
스탬핑 클립은 무언가를 잡아주는 스프링입니다. 케이블을 고정하든, 실드 캔을 접지하든, 배터리 셀을 잡든, 커넥터를 래치하든, 그 임무는 정의된 변위에 걸쳐 제어된 수직항력을 매번, 수백만 개의 부품에 대해 가하는 것입니다. 유지는 스프링 문제이므로 느낌이 아니라 스프링 수학으로 해결합니다.
실제로 유지력을 만드는 것
유지력은 성형된 빔이 상대 표면을 누를 때 발생하는 마찰과 간섭입니다. 두 가지가 이를 결정합니다:
- 수직항력(N): 빔이 접촉 표면에 수직으로 얼마나 세게 미는지.
- 접촉 형상: 접촉점의 크기, 모양 및 마감으로 마찰 계수를 결정합니다.
인발 또는 유지력은 대략 수직항력에 마찰 계수를 곱한 값입니다. 수직항력을 두 배로 늘리면 유지력도 두 배가 되지만, 빔의 응력과 상대 표면의 마모도 두 배가 됩니다. 최적점이 있습니다 — 진동을 견딜 만큼 충분한 힘이지만, 빔이 항복하거나 접점을 파낼 만큼 과하지 않은 힘. 압입 클립의 경우 간섭 끼워맞춤이 마찰에만 의존하지 않는 기계적 잠금을 추가하므로, 많은 래칭 클립이 수직항력이 시사하는 것보다 훨씬 더 많이 유지합니다.
빔 설계: 수직항력을 결정하는 숫자
캔틸레버는 표준 클립 형상입니다. 직사각형 빔의 경우 힘과 변위는 스프링 관계식 F = 3·E·I·δ / L³을 따릅니다. 여기서 E는 탄성계수, I는 단면 2차 모멘트, δ는 변위, L은 빔 길이입니다. 실용적인 요점은 두께가 지배적이고 그 다음이 길이입니다.
| 설계 변경 | 수직항력에 미치는 영향 (동일 변위) | 응력에 미치는 영향 |
|---|---|---|
| 빔 두께 두 배 (t ×2) | ×8 | ×4 |
| 빔 길이 두 배 (L ×2) | ÷8 (÷2³) | ÷4 |
| 빔 폭 두 배 (w ×2) | ×2 | ×1 |
| 변위 절반 | ×0.5 | ×0.5 |
이것이 얇고 긴 빔이 부드러운 클립을 만들고 짧고 두꺼운 빔이 뻣뻣한 클립을 만드는 이유입니다. 클립이 너무 약하면 두껍게 만드는 것이 가장 강력한 해결책이지만 응력도 빠르게 증가합니다. 너무 뻣뻣하면 더 저렴한 해결책은 일반적으로 재료 변경보다 더 긴 빔이나 추가 변위 이동입니다.
| 클립 기능 | 일반적인 수직항력 | 비고 |
|---|---|---|
| 접지 접점 / 실드 핑거 | 1–5 N | 많은 핑거가 하중을 분담 |
| 케이블 또는 와이어 리테이너 | 3–15 N | 인발 저항에 맞게 크기 조정 |
| 배터리 / 셀 접점 | 5–20 N | 셀과 전류에 따라 다름 |
| 래칭 커넥터 클립 | 10–40 N | 래치 형상이 기계적 잠금 추가 |
| 푸시온 패널 클립 | 5–25 N | 간섭 + 마찰 |
이는 지표가 되는 출발점입니다. 올바른 값은 애플리케이션의 진동 및 인발 사양에서 나옵니다.
진동: 주파수, 피로 및 프레팅
진동은 "벤치에서 잘 버티던" 클립이 현장에서 실패하는 가장 흔한 이유입니다. 빔에는 고유 진동수가 있으며, 진동이 이에 접근하면 클립이 공진하고 힘이 변동하며 조인트가 느슨해집니다. 클립의 고유 진동수가 사용 중 지배적인 진동보다 충분히 높도록 설계하십시오 — 일반적인 목표는 1차 모드 주파수가 구동 주파수의 최소 3~5배입니다.
다음은 피로입니다. 진동 하에서 수백만 사이클 동안 휘어지거나 반복적으로 결합 및 분리되는 클립은 피로 손상을 축적합니다. 황동의 경우 최대 응력을 인장 강도의 약 30–40% 이하로, 베릴륨 구리 및 강철의 경우 약 40–50% 이하로 유지하여 긴 수명을 얻으십시오. 빔의 루트를 둥글게 하십시오 — 날카로운 내부 코너는 응력을 집중시키고 피로 균열이 시작되는 곳입니다.
프레팅은 조용한 킬러입니다. 클립과 상대 표면 사이의 작은 진동 구동 상대 운동은 도금을 마모시키고 모재를 노출시키며 접촉 저항을 증가시킵니다. 더 높고 안정적인 수직항력은 프레팅을 줄입니다; 금 아래 니켈과 같이 마모에 강한 도금도 마찬가지입니다.
온도 및 응력 완화
금속은 지속적인 하중, 특히 고온에서 시간이 지남에 따라 "완화"됩니다. 20°C에서 완벽하게 유지되는 황동 클립은 80–100°C에서 수천 시간 후 힘의 20–30%를 잃을 수 있습니다. 베릴륨 구리, 인청동 및 스테인리스 스프링 강은 완화에 훨씬 더 잘 저항합니다.
| 재료 | 우수한 전도성 | 완화 저항 | 일반적인 클립 용도 |
|---|---|---|---|
| 황동 C260 | 예 | 보통 | 비용 민감, 저온, 저힘 클립 |
| 인청동 C510/C521 | 예 | 양호 | 일반 접점, 중간 온도 |
| 베릴륨 구리 C172 | 예 | 우수 | 고온, 고신뢰성 클립 |
| 스테인리스 301/304 | 아니오 | 양호 | 구조 및 리테이너 클립 |
클립이 전류를 운반하고 열을 받으면 베릴륨 구리가 종종 안전한 선택이며 프리미엄 가치가 있습니다. 순전히 기계적이고 저온이면 스테인리스 또는 황동이 적합합니다. 접점 부품의 경우 도금 선택이 재료만큼 중요합니다 — 스탬핑 퓨즈 클립 및 접지 클립 노트를 참조하십시오.
양산 전 테스트 및 검증
계산만으로 클립 설계를 출하하지 마십시오. 세 가지 테스트가 문제를 해결합니다: 목표 변위에서 수직항력을 확인하는 힘-변위 테스트, 조립된 제품에서 고유 진동수 마진을 확인하는 진동 테스트, 완화를 확인하는 열 사이클링 또는 고온 소크. 몇 개의 시제품을 만들어 측정하고 프로그레시브 다이를 절단하기 전에 빔 형상을 조정하십시오. 다이가 만들어지면 형상 변경은 비용이 많이 듭니다.
BQUQ는 Dongguan에서 프로그레시브 다이로 황동, 인청동, 베릴륨 구리 및 스테인리스로 클립, 접점 및 스프링 부품을 스탬핑하며, 툴링에 투자하기 전에 유지를 테스트할 수 있도록 형상을 신속하게 시제작할 수 있습니다. 도면을 sc@bquq.com으로 보내주시면 12 근무 시간 내에 견적을 받으실 수 있습니다.
자주 묻는 질문
Q: 스탬핑 클립에 필요한 유지력은 얼마입니까?
A: 작업에 따라 다르지만 일반적인 목표는 접지 핑거의 경우 1–5 N, 케이블 리테이너의 경우 3–15 N, 래칭 커넥터 클립의 경우 10–40 N입니다. 일반적인 숫자가 아니라 진동 및 인발 사양에서 시작하십시오.
Q: 클립 유지력을 가장 빠르게 높이는 방법은 무엇입니까?
A: 빔 두께를 늘리십시오. 힘은 두께의 세제곱에 비례하므로 두께를 두 배로 늘리면 힘이 약 8배 증가합니다. 응력도 4배 증가하므로 빔이 항복하지 않는지 확인한 후 진행하십시오.
Q: 왜 클립이 시간이 지남에 따라 힘을 잃습니까?
A: 응력 완화입니다. 온도에서 지속적인 하중을 받으면 금속은 클램핑 힘의 일부를 잃습니다. 황동이 가장 빨리 완화됩니다; 베릴륨 구리와 인청동은 훨씬 더 잘 저항하므로 뜨겁고 고신뢰성 접점에 사용됩니다.
Q: 진동을 견디도록 클립을 어떻게 설계합니까?
A: 빔의 고유 진동수를 구동 주파수의 최소 3~5배로 유지하여 공진하지 않도록 하고, 피로 수명을 위해 최대 응력을 인장 강도의 약 30–50% 이하로 유지하며, 응력 집중을 피하기 위해 빔 루트를 둥글게 하십시오.
Q: 스탬핑 클립이 전류를 운반할 수 있습니까?
A: 예, 많은 클립이 그렇습니다 — 접지 클립, 배터리 접점 및 단자는 모두 전류를 운반합니다. 그런 다음 전도성과 도금이 힘만큼 중요하며, 온도에서 힘을 안정적으로 유지하려면 베릴륨 구리 또는 인청동이 종종 올바른 선택입니다.
관련 자료
- 스탬핑 클립 및 패스너: 리테이너 및 푸시온 스탬핑 하드웨어 설계 가이드.
- 스탬핑 단자 및 접점: 구리 합금 및 스테인리스로 스탬핑된 클립, 접점 및 단자.
- BQUQ 소개: Dongguan에 있는 ISO9001 인증 소스 공장으로 스탬핑, CNC, 스프링 및 방열판을 운영합니다.
- 문의하기: 도면을 보내주시면 12 근무 시간 내에 견적을 받으실 수 있습니다.
BQUQ 엔지니어링 팀 작성. BQUQ는 중국 Dongguan에 있는 ISO9001 인증 소스 공장으로 CNC 가공, 금속 스탬핑, 맞춤 스프링, 방열판 및 콜릿 라인을 한 지붕 아래에서 운영합니다. 도면을 sc@bquq.com 또는 WhatsApp +86 13713157787로 보내주시면 12 근무 시간 내에 견적을 받으실 수 있습니다. www.bquq.com