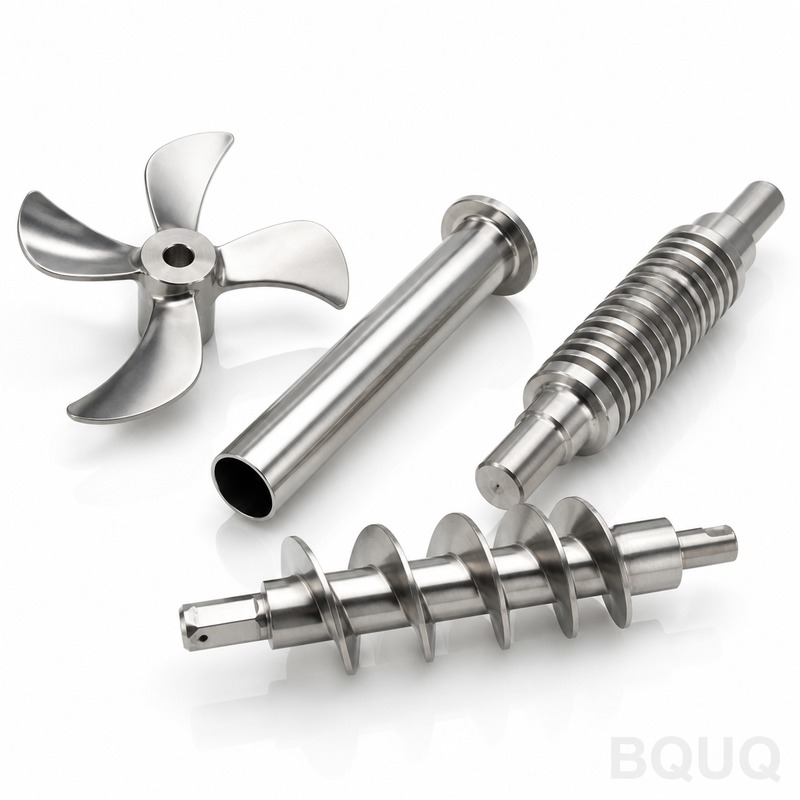
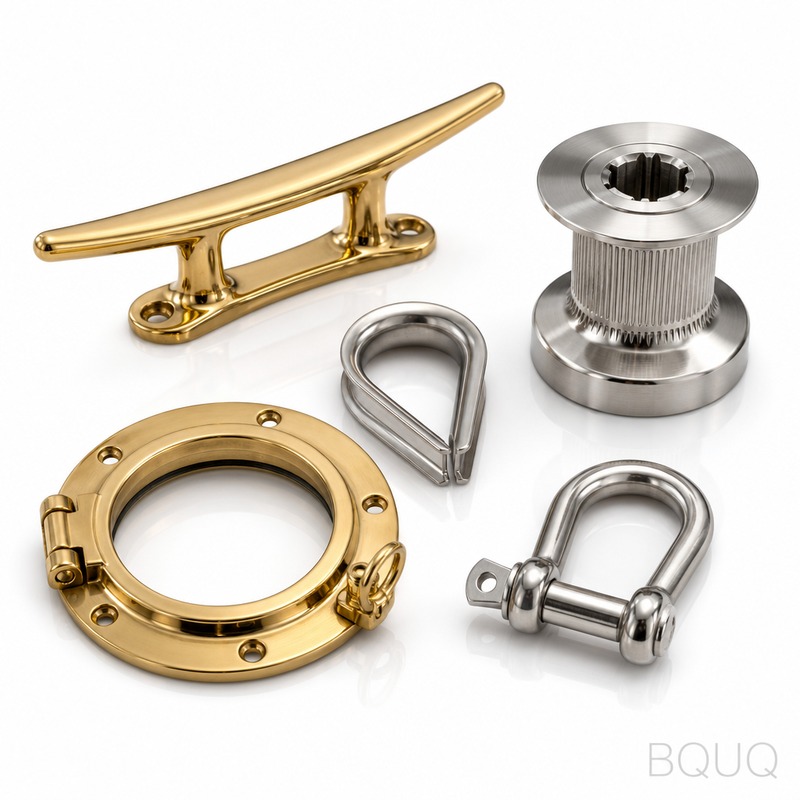
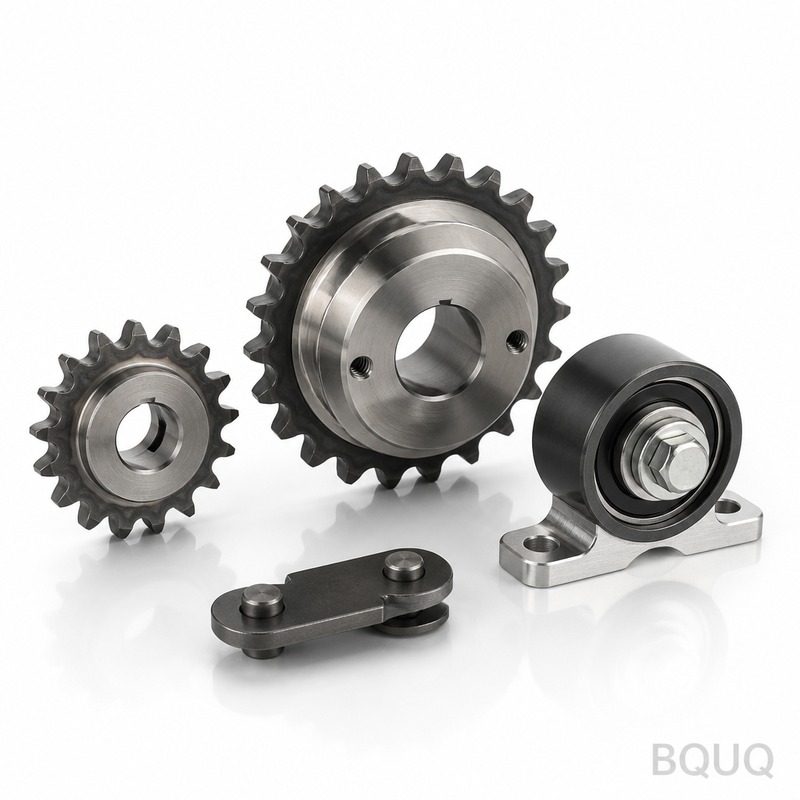
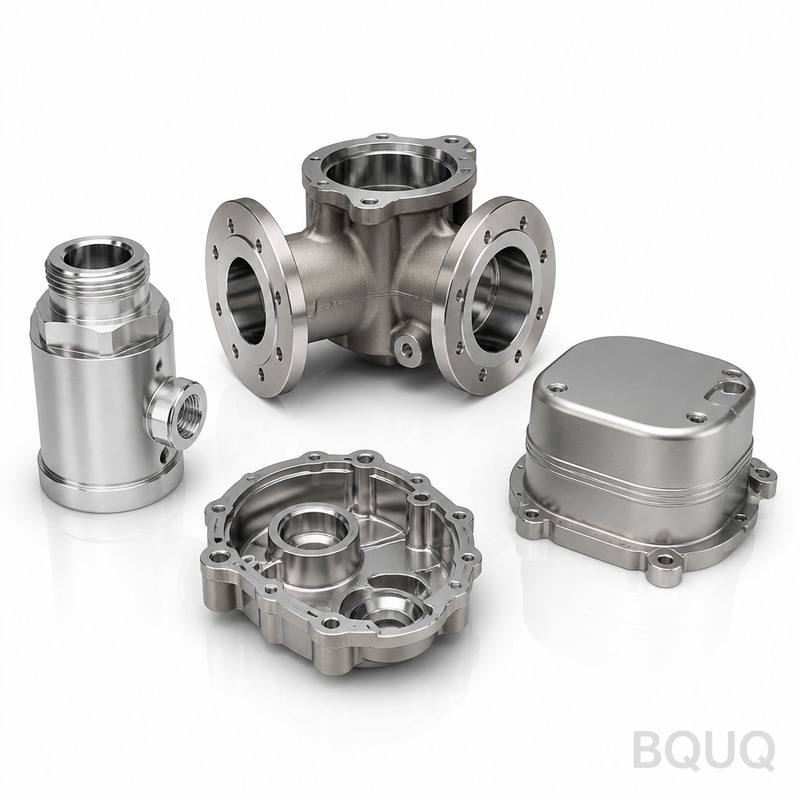
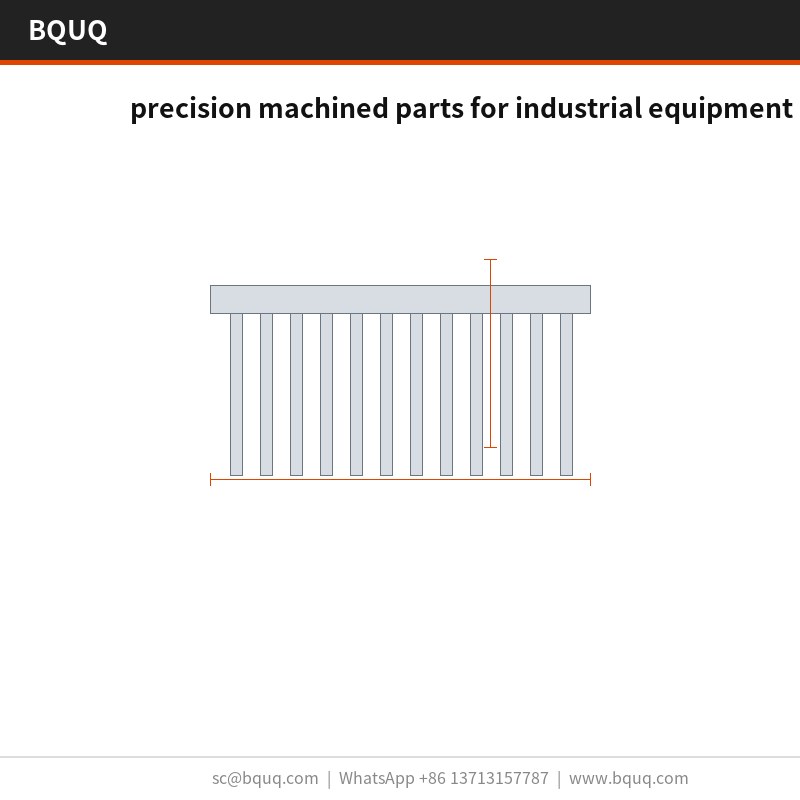
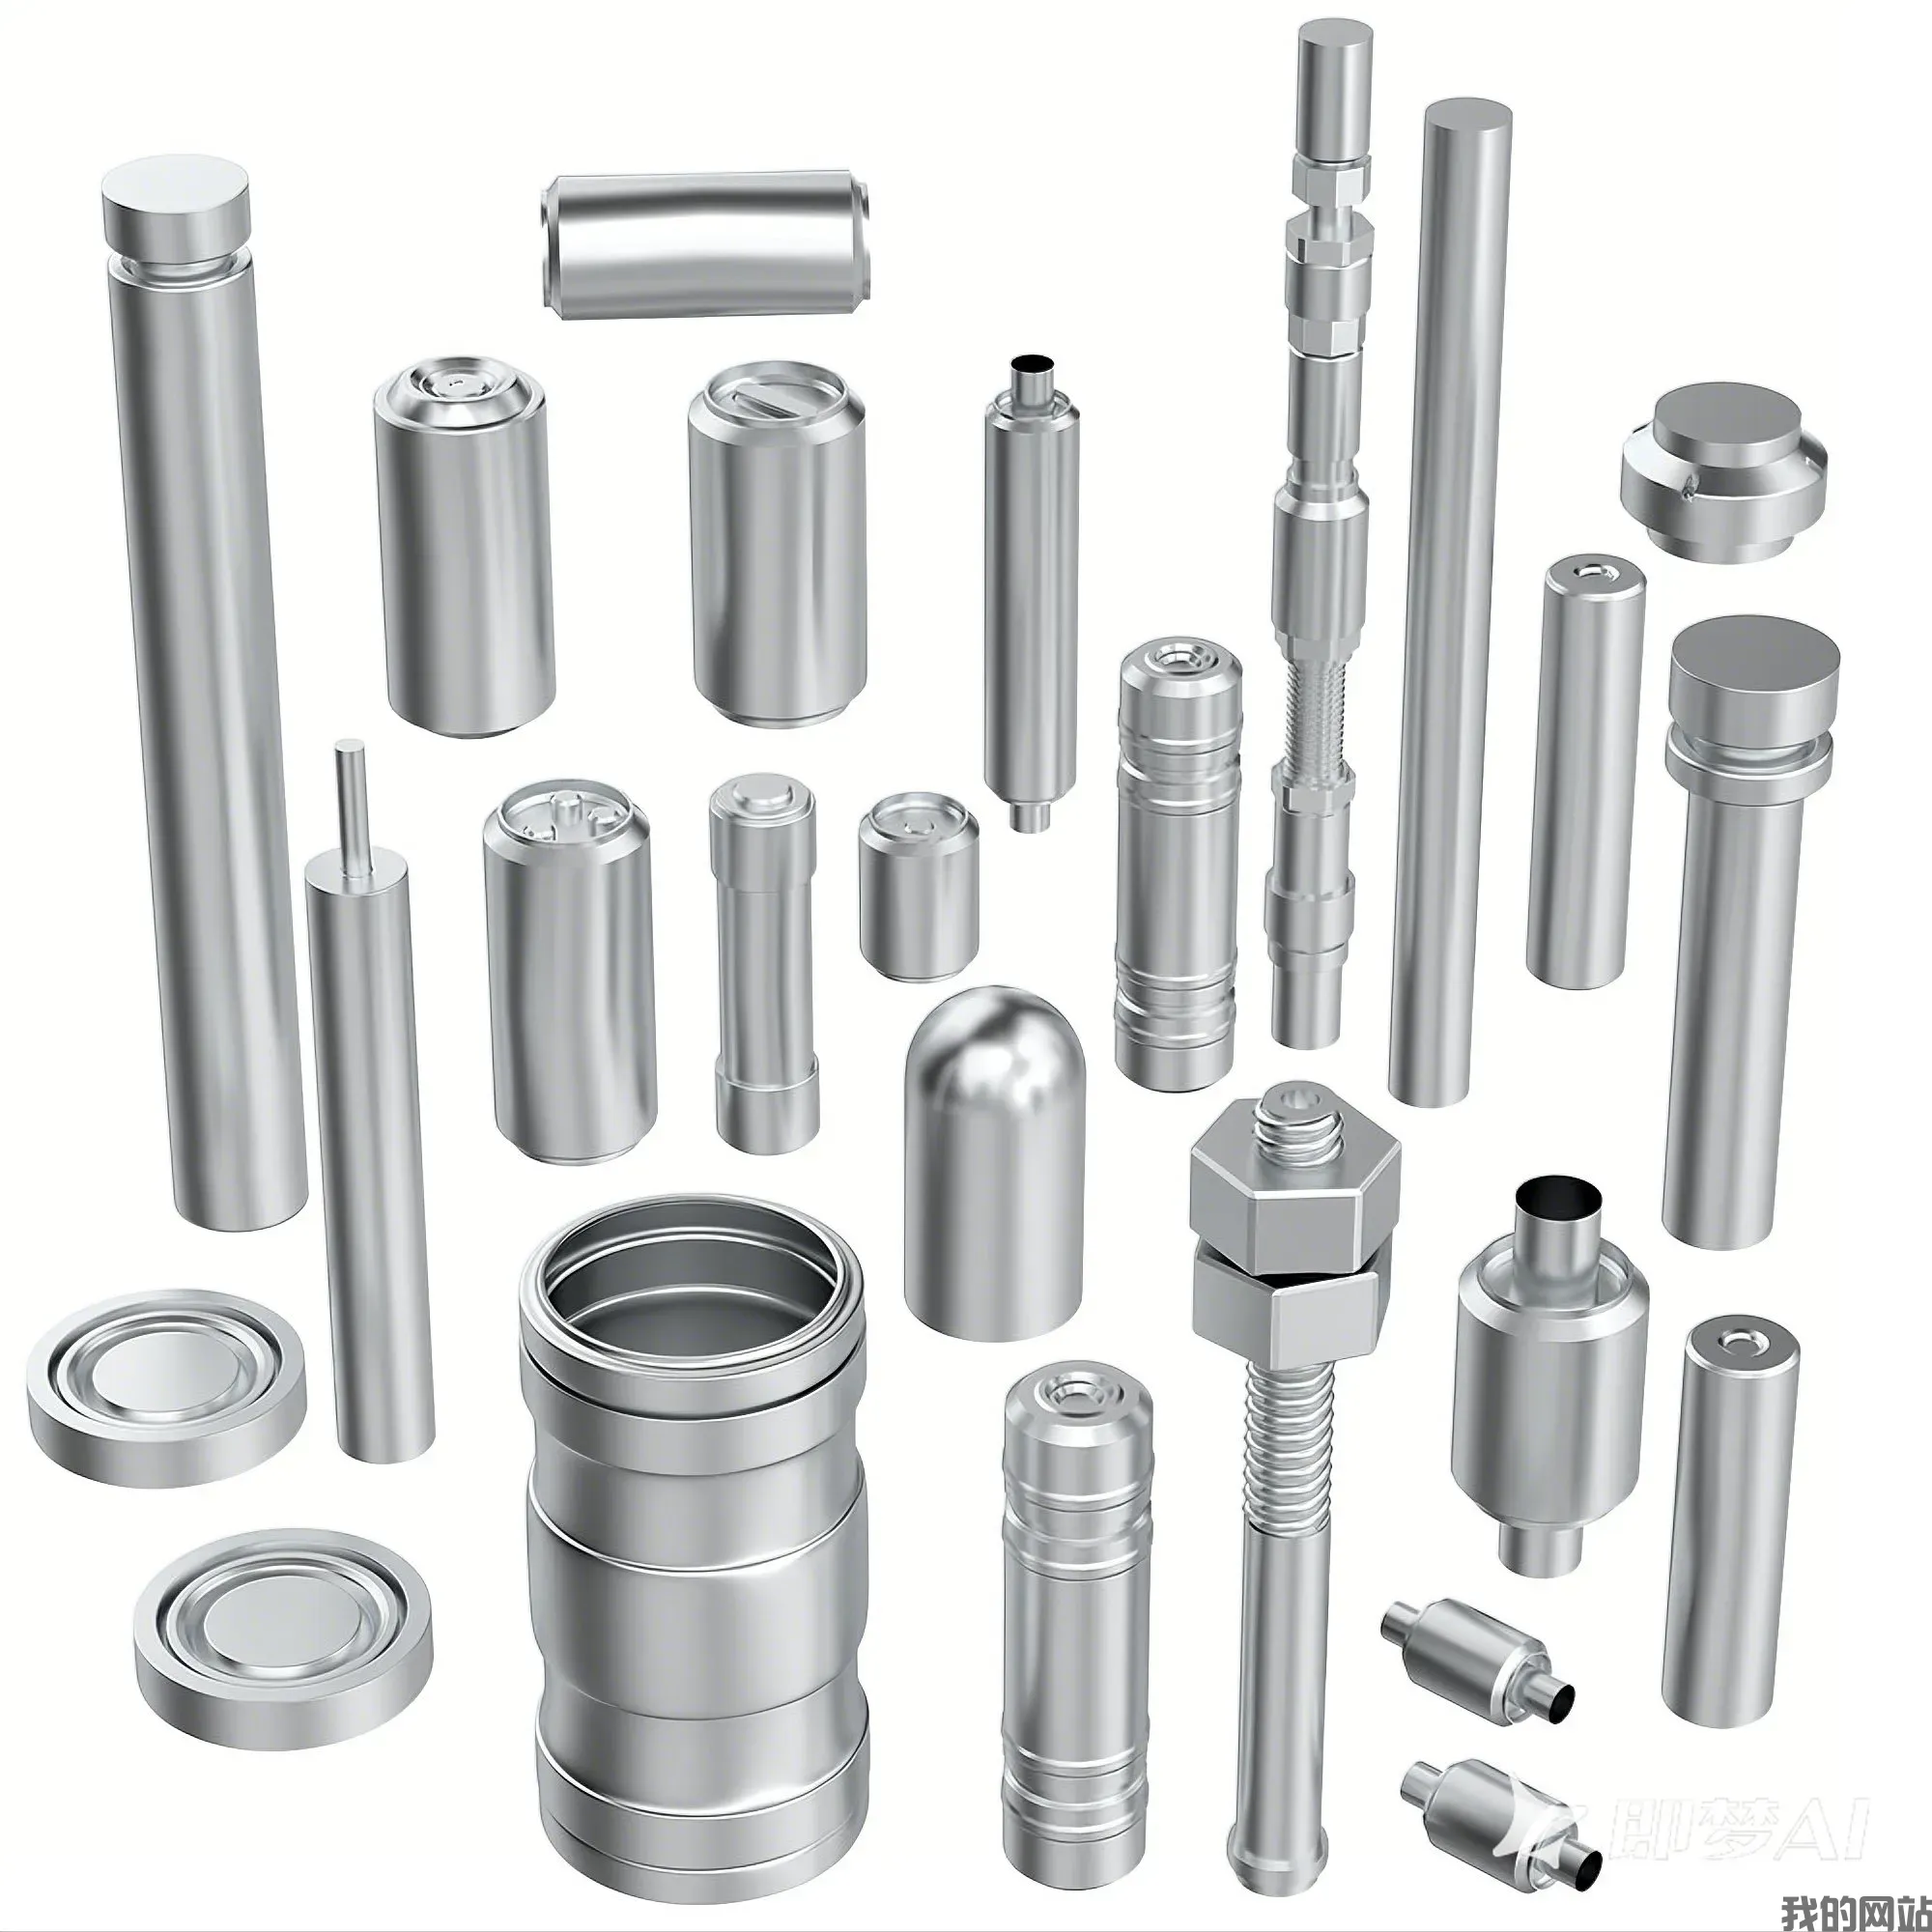
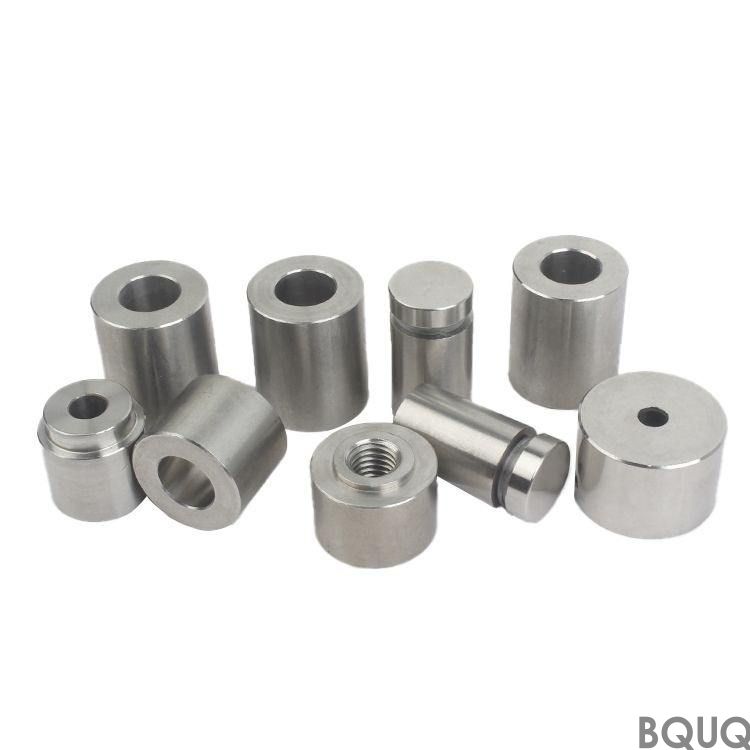
스테인리스 303 / 304 / 316L 소재의 산업 설비용 정밀 가공 부품은 지정된 피치의 핀과 출하 전 평탄도가 검증된 베이스로 내열 성능을 제공합니다. 경질 크롬 도금 0.025 mm는 성형 후 적용되어 핀 루트를 보호합니다. 스탬핑 구조는 배치 전반에 걸쳐 핀 피치를 유지하므로 홀 위치가 배치 전체에 일관되게 적용되어 반복 가능한 항공우주 양산 프로그램에 적합합니다.
항공우주용으로 설계된 스테인리스 303 / 304 / 316L 소재의 산업 설비용 정밀 가공 부품은 내열 성능에 도달합니다. 핀은 지정된 피치로 측정되며, 베이스는 출하 전 평탄도가 검증됩니다.
설계 접근법 및 공정
낮은 핀 게이지는 스탬핑이 우위를 점하는 영역입니다. 지정된 피치의 핀은 동일한 외형 치수의 가공 또는 압출 프로파일보다 입방밀리미터당 더 많은 표면적을 제공합니다.
표준 소재는 스테인리스 303 / 304 / 316L이며, 경질 크롬 도금 0.025 mm와 함께 공급됩니다. 항공우주 노출이 우려되는 애플리케이션에는 패시베이션 처리를 권장하며, 중량보다 전도성이 중요한 경우에는 구리 C110이 열 성능을 높이지만 단위 중량이 약 두 배로 증가합니다.
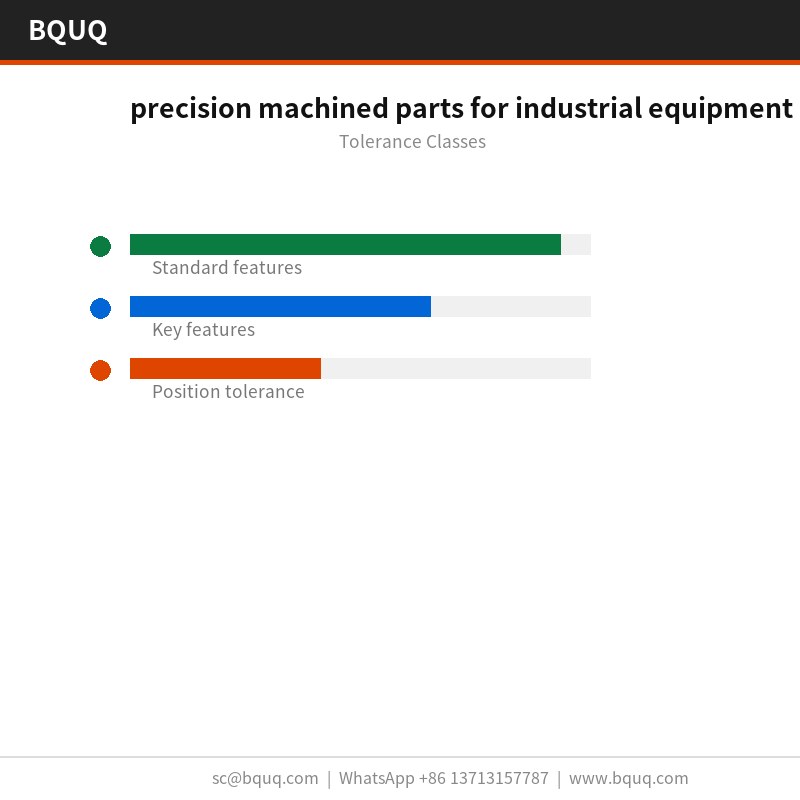
지정 가능한 공차 등급
일반 치수는 표준 공차로 관리되며, 핵심 형상은 별도로 관리됩니다. 성형 형상은 툴링 반복성을 그대로 반영하며, 홀 위치는 지정된 공차로 유지됩니다. 더 엄격한 등급은 추가 프레스 공정이 필요하므로 툴링 이후가 아닌 이전에 결정하는 것이 좋습니다.
매 출하 전 검사
평탄도는 지정된 한계 대비 측정되며, 핀 피치는 광학적으로 검증됩니다. 보고서는 각 로트와 함께 발송됩니다.
샘플링은 핵심 치수에 AQL 0.65, 일반 치수에 1.5를 적용하며, 모든 초도품에 전수 검사를 실시합니다. 허용 범위를 초과하는 편차 발생 시 전 로트 선별 검사를 실시합니다.
항공우주 분야에서 베이스는 일반적으로 장착 인터페이스 역할을 겸합니다. 지정된 평탄도를 가진 베이스는 항공우주 열 패드에 안정적인 표면을 제공합니다.
사양
파라미터
값 / 범위
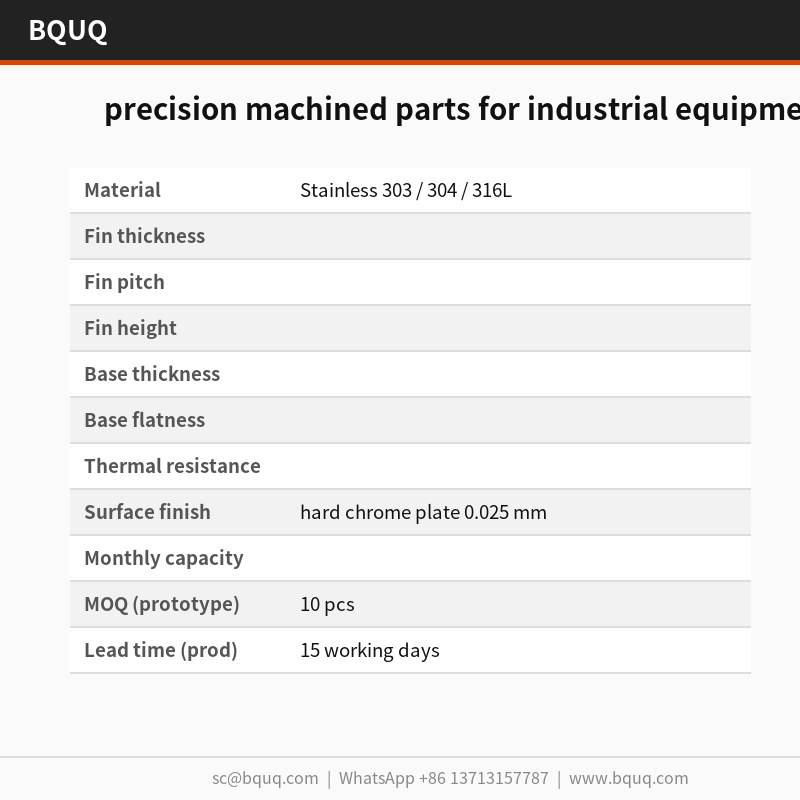
소재
스테인리스 303 / 304 / 316L
표면 마감
경질 크롬 도금 0.025 mm
크기 범위
Ø2 mm ~ Ø500 mm
MOQ (프로토타입)
10개
MOQ (양산)
1000개
리드 타임 (프로토타입)
72시간
리드 타임 (양산)
15 영업일
FAQ: 주문 전 궁금한 점
어떤 소재를 권장하나요?
스테인리스 303 / 304 / 316L이 표준 선택입니다. 부식 환경의 항공우주용으로는 6063-T5에 경질 크롬 도금 0.025 mm를 지정하며, 최고 전도성이 필요한 경우 구리 C110으로 전환하는데, 이는 비용과 중량이 증가하지만 동일한 외형에서 열 저항이 약 절반으로 감소합니다.
산업 설비용 정밀 가공 부품에 분체 도장 또는 도금이 가능한가요?
가능합니다. 표준은 경질 크롬 도금 0.025 mm입니다. RAL 9005 분체 도장은 베이스에 약 0.1 mm를 추가하며, 아연-니켈은 접지에 더 적합합니다. 추가 코팅은 스테인리스 303 / 304 / 316L과 공기 흐름 사이에 위치하므로 핀 루트에는 코팅하지 않습니다.
툴링은 교체 전까지 얼마나 지속되나요?
정상 프레스 톤수에서 스테인리스 303 / 304 / 316L 기준으로 툴링 수명은 대략 예상됩니다. 해당 생산량에서 6~12개월입니다. 항공우주 프로그램용 예비 다이 세트를 현장에 보관하므로 평탄도 기록에서 마모가 나타날 경우 대기 시간이 제거됩니다.
다른 크기의 산업 설비용 정밀 가공 부품도 제작하나요?
제품군은 Ø2 mm ~ Ø500 mm를 커버하며, 단위 중량은 다양합니다. 베이스가 프레스 성형이므로 새 크기는 새 프레스 라인이 아닌 다이 인서트 교체로 대응 가능하여, 개발 기간이 보통 8주가 아닌 2주입니다.
표준 소재는 스테인리스 303 / 304 / 316L이며, 경질 크롬 도금 0.025 mm와 함께 공급됩니다. 이 조합은 내열 성능에 도달하며 성형 후 핀 루트를 보호합니다. 이 소재 선택은 항공우주 노출 및 산업 설비 사용 조건에 적합합니다.
생산 중 핀 피치는 어떻게 관리되나요?
낮은 핀 게이지는 스탬핑이 우위를 점하는 영역입니다. 지정된 피치의 핀은 동일한 외형 치수의 가공 또는 압출 프로파일보다 입방밀리미터당 더 많은 표면적을 제공합니다. 다이 마모는 먼저 핀 피치의 측정 가능한 변화로 나타나며, 검사 단계에서 이를 포착할 수 있어 현장에서 문제가 발생하는 것을 방지합니다.
베이스는 출하 전 평탄도가 검증됩니다. 모든 스트로크가 치수적으로 동일하므로 홀 위치가 배치 전체에 일관되게 적용됩니다. 핀 피치는 관리 항목으로 측정됩니다. 이러한 검사는 현장 불량 없이 반복 가능한 항공우주 양산 프로그램을 지원합니다.
경질 크롬 도금은 성형 전에 적용되나요, 후에 적용되나요?
경질 크롬 도금 0.025 mm 마감은 성형 후 적용되므로, 가공 대안에서처럼 핀 루트에서 내식성 보호층이 절단되는 일이 없습니다. 이는 핵심 핀 루트 형상에서 보호를 유지합니다.
핀 부품에서 스탬핑과 압출은 어떻게 비교되나요?
스탬핑 구조는 압출보다 배치 변동을 더 잘 견딥니다. 다이 마모는 먼저 핀 피치의 측정 가능한 변화로 나타나며 검사로 포착됩니다. 이제 한 공급업체가 동일한 프레스 제품군에서 여러 핀 게이지를 커버하므로, 열 설계 변경은 새로운 공급업체 선정이 아닌 툴링 변경으로 해결됩니다.
매 출하 전 어떤 검사가 실시되나요?
매 출하 전 검사에는 핀 피치 측정, 베이스 평탄도 검증 및 홀 위치 검사가 포함됩니다. 베이스는 출하 전 평탄도가 검증됩니다. 이러한 기록은 모든 스트로크가 치수적으로 동일하고 홀 위치가 배치 전체에 일관되게 적용됨을 확인합니다.
반복 가능한 품질로 항공우주 양산 프로그램을 지원할 수 있나요?
가능합니다. 모든 스트로크가 치수적으로 동일하므로 홀 위치가 배치 전체에 일관되게 적용됩니다. 이것이 항공우주 양산 프로그램을 반복 가능하게 만드는 요소입니다. 경질 크롬 도금 0.025 mm를 적용한 스탬핑 구조와 매 출하 전 검사가 이러한 반복성을 지원합니다.