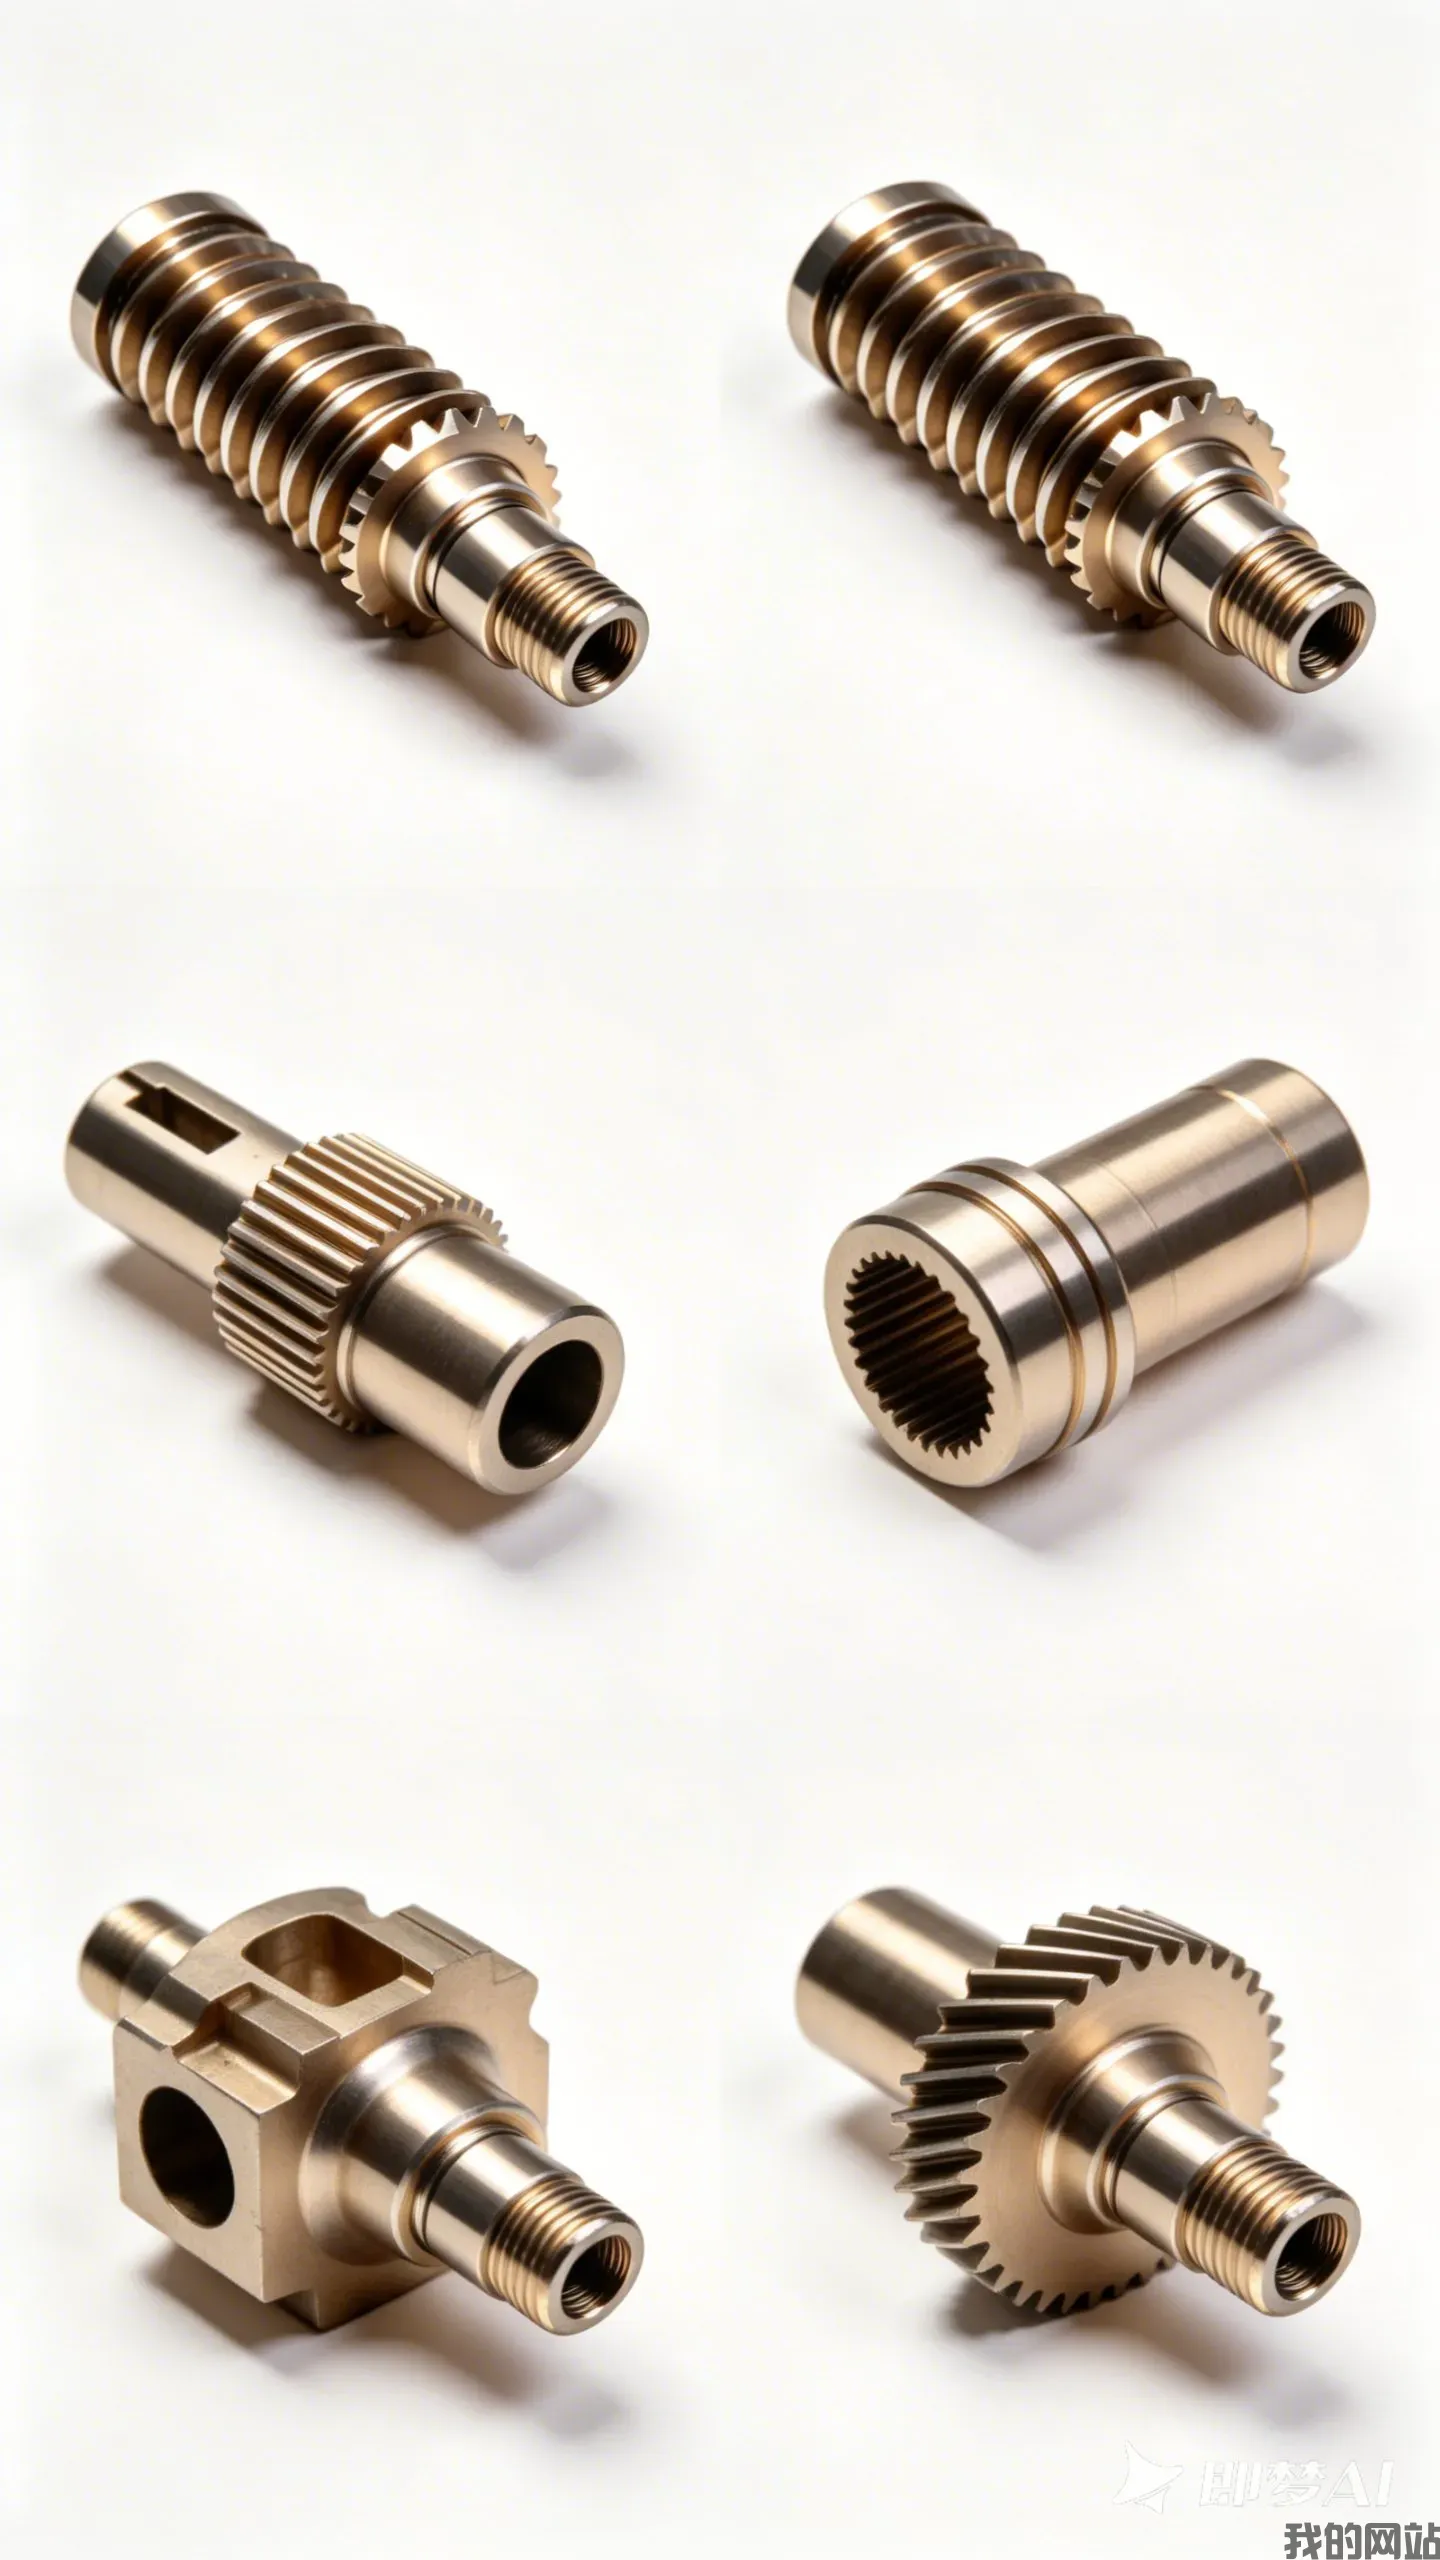
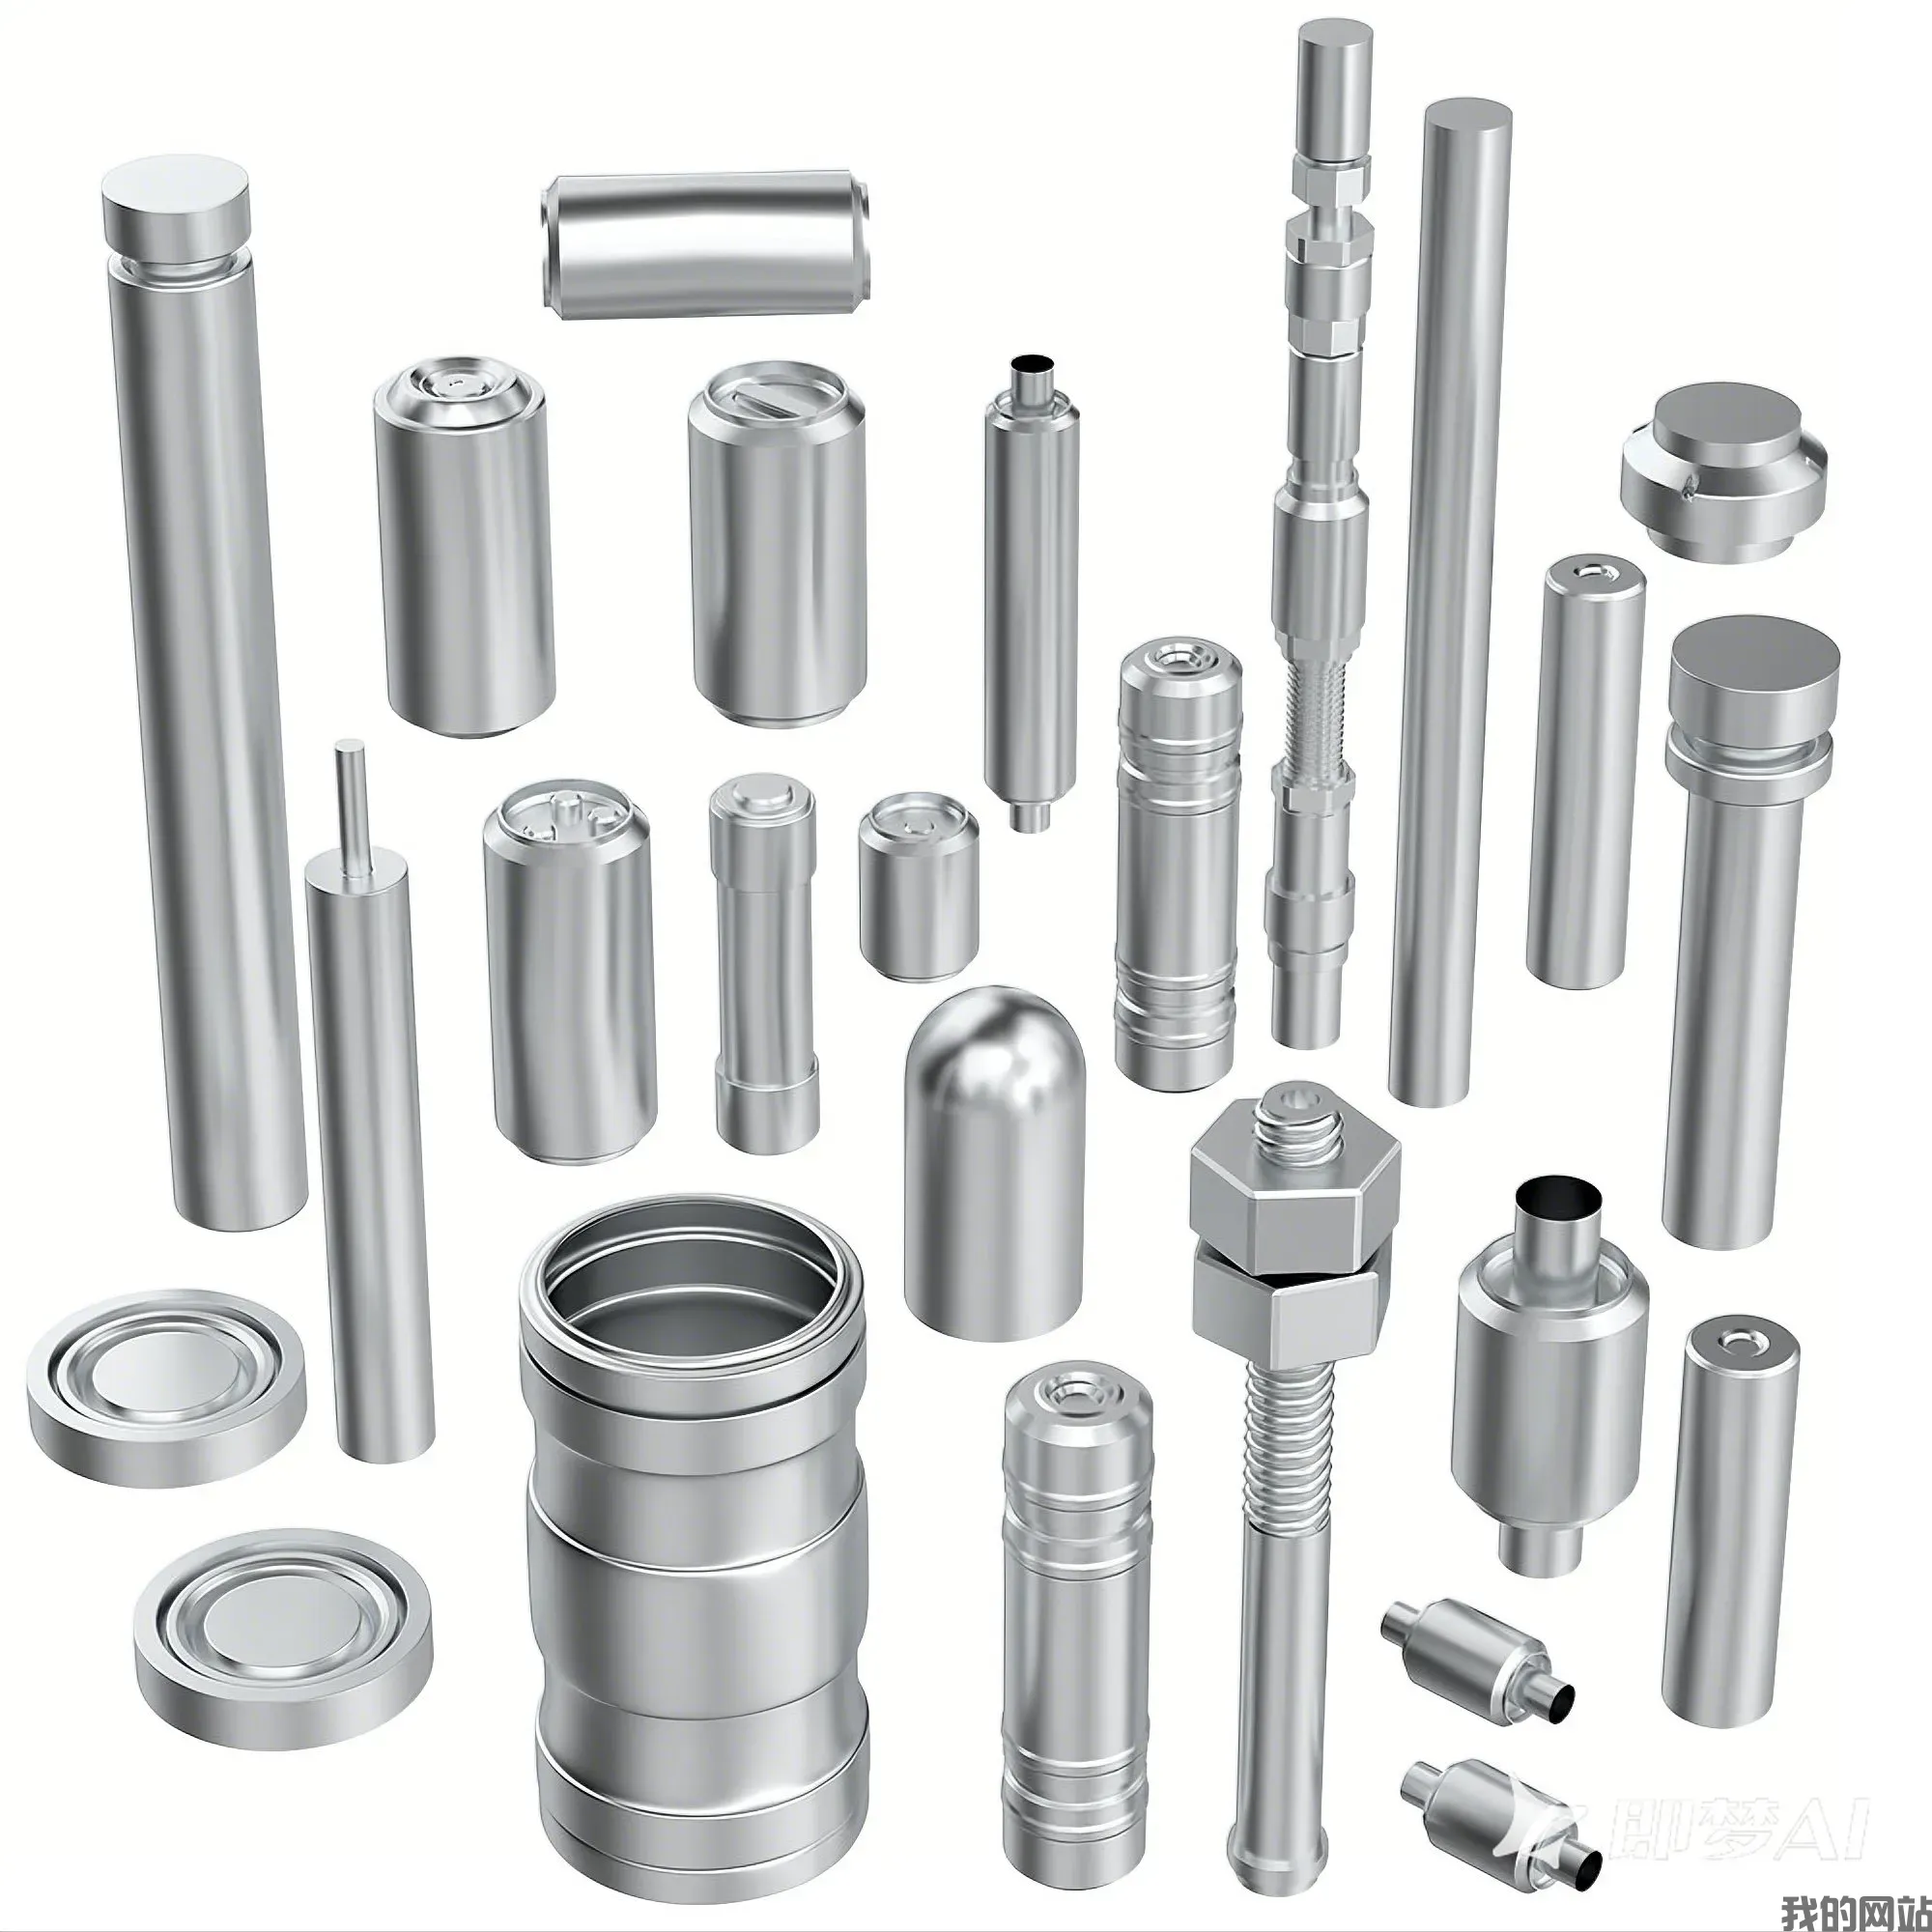
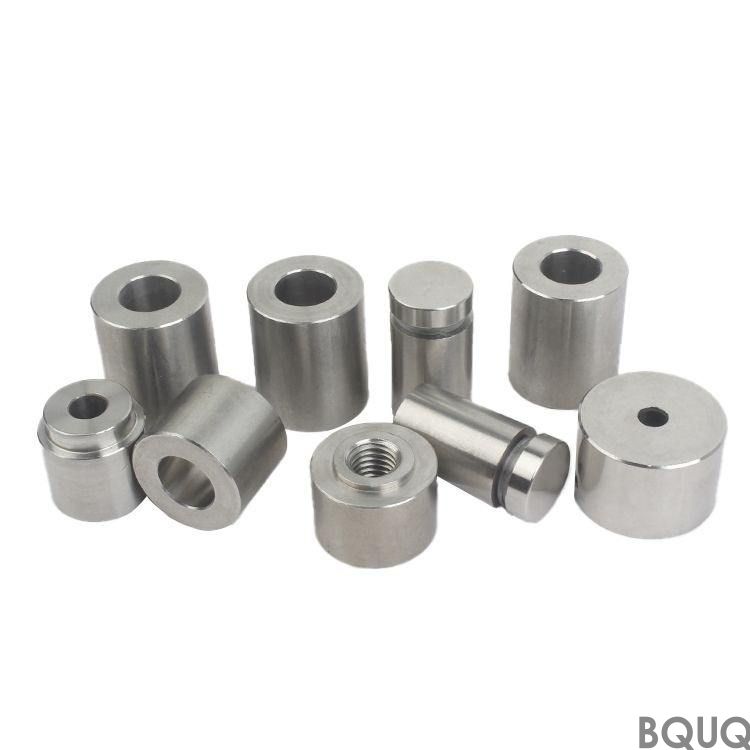
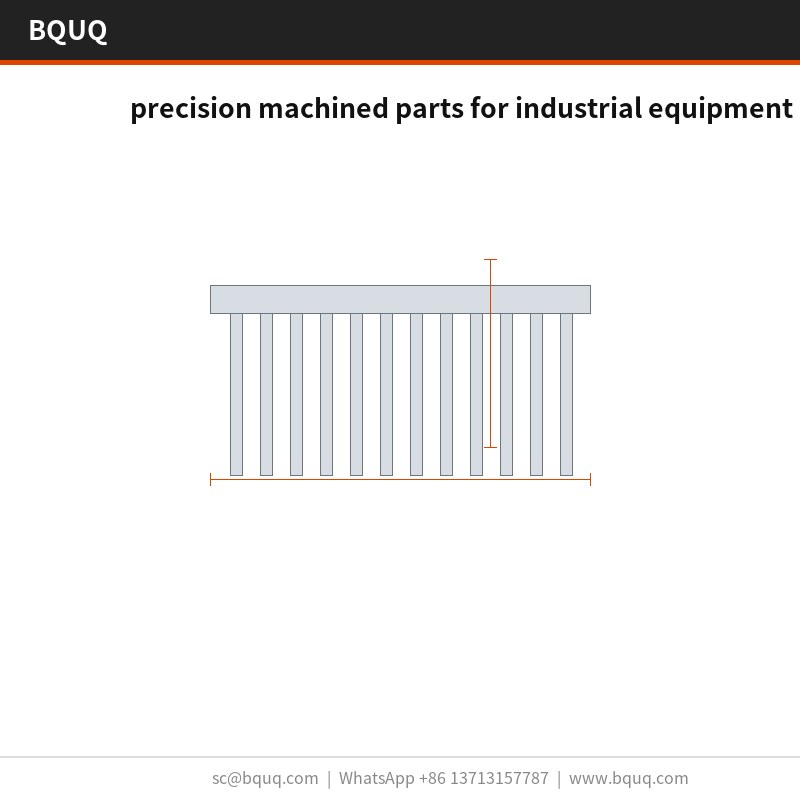
항공우주용으로 설계된 Titanium Grade 5 재질의 산업 장비용 정밀 가공 부품은 내열성에 도달합니다. 핀은 피치로 측정되며, 베이스는 출하 전에 평탄도가 검증됩니다.
설계 접근 방식 및 공정
낮은 핀 게이지는 스탬핑이 우위를 점하는 영역입니다: 피치의 핀은 동일한 외형 치수의 절삭 또는 압출 프로파일보다 입방밀리미터당 더 많은 표면적을 제공합니다.
스탬핑 구조는 압출보다 배치 변동을 더 잘 견딥니다: 금형 마모는 핀 피치의 측정 가능한 변화로 가장 먼저 나타나며, 검사에서 현장이 아닌 단계에서 포착됩니다.
이제 한 공급업체가 동일한 프레스 제품군에서 다양한 핀 게이지를 커버하므로, 열 설계 변경은 새 벤더 선정이 아닌 툴링 변경으로 해결됩니다.
Titanium Grade 5를 프레싱하면 외형 치수에 따라 산업 장비용 정밀 가공 부품을 가볍게 유지하면서 핀 밀도를 희생하지 않습니다. 이는 공기 흐름 경로 길이가 이미 인클로저에 의해 고정된 경우에 중요합니다.
모든 스트로크가 치수적으로 동일하므로 홀 위치가 배치 전체에 걸쳐 일관되게 유지됩니다. 이것이 항공우주 양산 프로그램을 반복 가능하게 만드는 요소입니다.
재질 선택 및 표면 마감
표준 재질은 Titanium Grade 5이며, 전해연마 Ra 0.2로 공급됩니다. 항공우주 노출이 우려되는 용도에는 패시베이션 공정을 권장하며, 중량보다 전도성이 중요한 경우에는 구리 C110이 열 성능을 높이고 단위 질량을 약 두 배로 증가시킵니다.
지정 가능한 공차 등급
일반 치수는 로 관리되며, 주요 형상은 별도로 유지됩니다. 성형 형상은 툴링 반복 정밀도를 따르며, 홀 위치는 로 유지됩니다. 더 엄격한 등급은 추가 프레스 공정이 필요하므로 툴링 이후가 아닌 이전에 결정하는 것이 좋습니다.
모든 출하 전 검사
평탄도는 한계 기준으로 검사되며, 핀 피치는 광학적으로 검증됩니다. 성적서는 각 로트와 함께 발송됩니다.
입고되는 Titanium Grade 5는 프레스 투입 전에 두께와 경도를 확인합니다. 성형 후에는 도면 대비 치수와 형상을 확인합니다.
샘플링은 주요 치수에 AQL 0.65, 일반 치수에 1.5를 적용하며, 모든 초도품에 대해 전수 검사를 실시합니다. 이상 편차 발생 시 전 로트 선별로 전환됩니다.
평탄도는 주철이 아닌 화강암 위에서 측정합니다. 최대 1000 mm 길이에서 랩핑되지 않은 플레이트 위에서는 다르게 읽히기 때문입니다. 기록에는 두 측정값 모두 보관됩니다.
이 부품이 사용되는 분야
항공우주 분야에서 정격은 인클로저가 여전히 필요로 하는 공기 흐름량을 결정합니다. 항공우주 접합 온도에서 피치의 핀은 센서 예산 내에서 온도차를 유지합니다.
항공우주 프로그램이 이 형상이 존재하는 이유입니다. 인클로저를 더 높게 만들 수 없는 경우 핀 밀도가 유일한 수단이며, 피치와 스톡은 알루미늄의 실질적 한계입니다.
항공우주 조립에서 장착 면은 열 정격만큼 중요합니다: 열 인터페이스 재료가 고르게 퍼지는지 한쪽 끝에 몰리는지를 결정하기 때문입니다.
항공우주 패키징 및 진동 규정은 일체형 구조를 요구합니다. 스탬핑된 산업 장비용 정밀 가공 부품은 크리프가 발생할 접착제가 없으며, 이는 일반적인 2피스 쿨러의 고장 원인입니다.
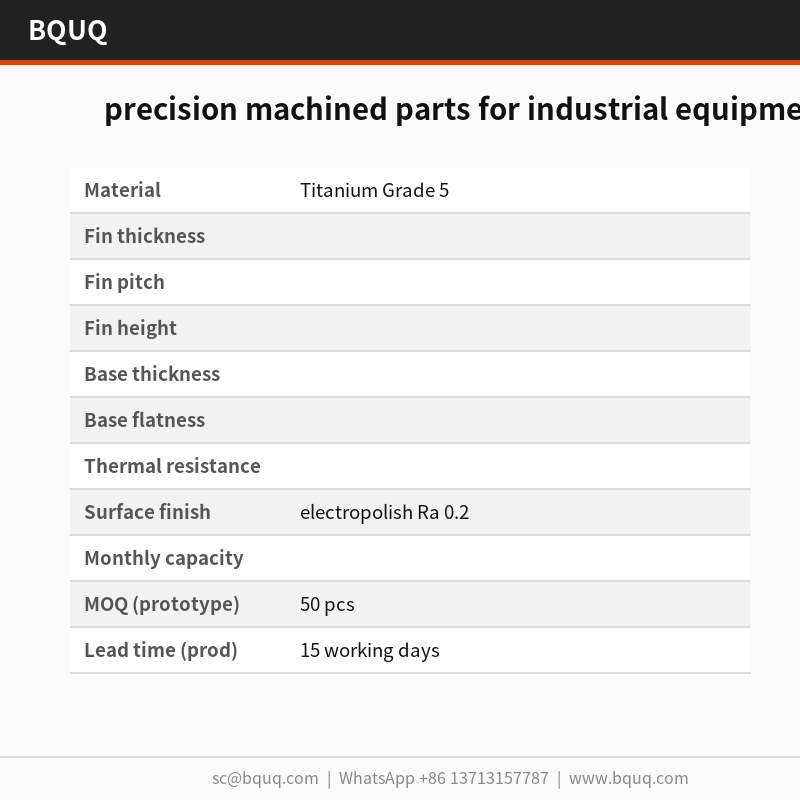
사양
항목
값 / 범위
재질
Titanium Grade 5
표면 마감
전해연마 Ra 0.2
크기 범위
최대 1000 mm 길이
MOQ (프로토타입)
50 pcs
MOQ (양산)
500 pcs
리드타임 (프로토타입)
5 영업일
리드타임 (양산)
15 영업일
FAQ: 주문 전 궁금한 점
산업 장비용 정밀 가공 부품의 리드타임은 어떻게 됩니까?
프로토타입은 도면 승인 후 5 영업일이며, 양산은 초도품 승인 후 15 영업일입니다. 신규 부품의 툴링은 소요됩니다. 견적을 제공하며, 유럽행 해상 운송은 부킹 후 약 25~30일 소요됩니다.
포장 및 운송 조건은 어떻게 됩니까?
표준 포장은 입니다. 견적을 제공합니다. 수출용 카톤에는 로트, 수량, 검사 상태가 라벨로 부착되며, 검사 성적서를 포함한 전체 문서가 제품과 함께 발송됩니다.
운송 중 핀이 휘어질 위험이 있습니까?
핀과 표준 포장으로 손상은 드뭅니다. 장거리 해상 운송이나 자동화 취급의 경우 이중층 인터리빙을 권장하며, 추가 툴링 비용 없이 지정할 수 있습니다. 지난 3년간 월간 이 방식으로 출하했으며 운송 클레임이 없었습니다.
갈바닉 부식을 어떻게 방지합니까?
핵심은 습윤 접촉 부위에 이종 금속을 피하는 것입니다. 전해연마 Ra 0.2를 권장하며, 부품이 알루미늄 섀시에 닿는 경우 절연 와셔를 사용합니다. 접촉 상대 재질을 알려주시면 그에 맞게 코팅을 지정해 드립니다.
귀사의 산업 장비용 정밀 가공 부품과 스카이빙 핀 산업 장비용 정밀 가공 부품의 차이는 무엇입니까?
스카이빙 핀은 절삭 가공이므로 얇고 높은 핀과 주어진 높이에서 더 높은 밀도를 얻을 수 있지만, 비용이 핀 면적에 정비례합니다. 스탬핑은 동일한 결과를 한 번의 스트로크로 훨씬 낮은 단위 비용으로 제공합니다. 고정 높이 인클로저의 항공우주용으로는 일반적으로 스탬핑이 정답입니다.
제조 및 출하 방식
생산 라인은 둥관의 단일 ISO9001 공장에 위치합니다. 프레스가 산업 장비용 정밀 가공 부품 제품군을 커버하며, 월간 현재 약정 생산량입니다.
툴링은 사내에서 제작하므로 프로그램 전체에 걸쳐 부품별로 변동하지 않고 유지됩니다.
견적을 제공하며 샘플링용으로 50 pcs를 보유합니다. 샘플링이므로 첫 평가에 양산 약정이 필요하지 않습니다.
견적 요청: sc@bquq.com | WhatsApp +86 13713157787 | Dongguan, China