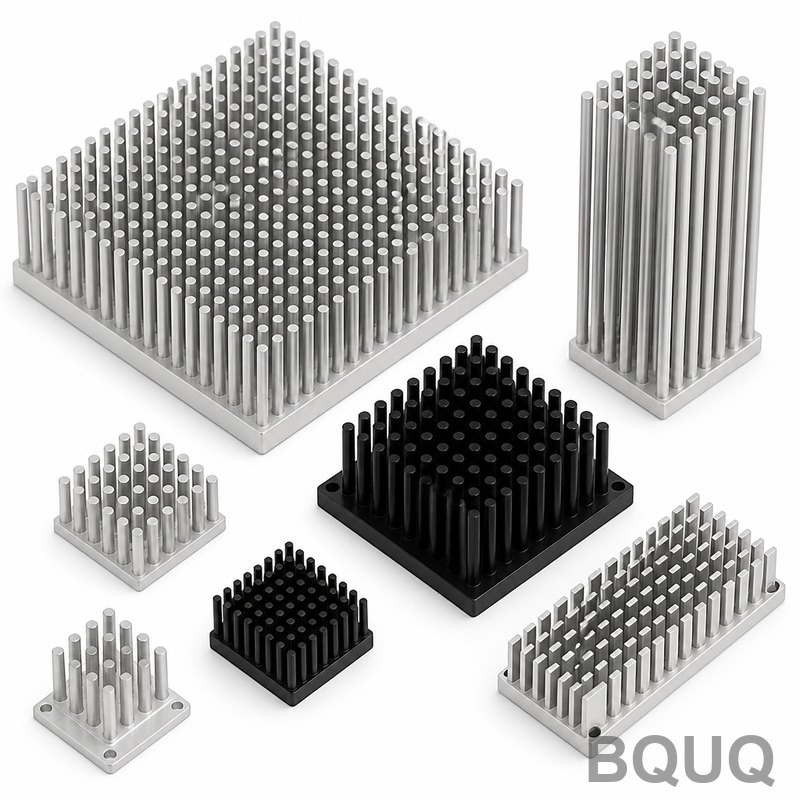
방열판 베이스플레이트 평탄도 공차와 열 성능을 좌우하는 이유
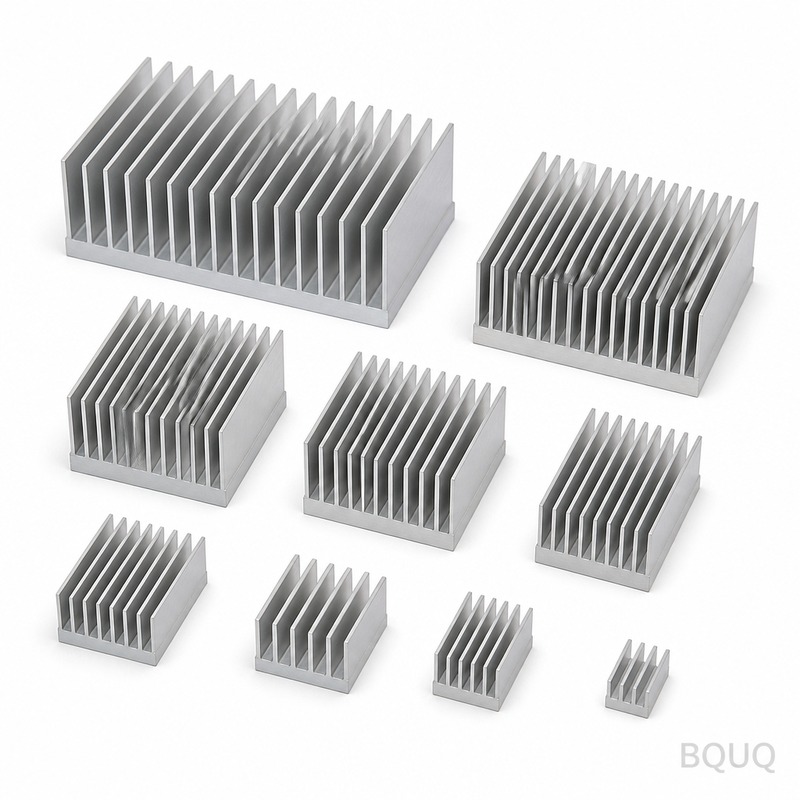
CNC 가공 및 열공학에서 방열판 베이스플레이트(heat sink baseplate)는 IGBT, CPU 또는 전력 모듈과 같은 발열 부품에 접촉하는 평평하고 견고한 금속 인터페이스로, 열을 상부의 핀 또는 히트파이프로 전달하는 역할을 합니다. 일반적으로 전체 표면에 걸쳐 0.05mm 이하로 지정되는 평탄도는 가장 중요한
CNC 가공 및 열공학에서 방열판 베이스플레이트(heat sink baseplate)는 IGBT, CPU 또는 전력 모듈과 같은 발열 부품에 접촉하는 평평하고 견고한 금속 인터페이스로, 열을 상부의 핀 또는 히트파이프로 전달하는 역할을 합니다. 일반적으로 전체 표면에 걸쳐 0.05mm 이하로 지정되는 평탄도는 가장 중요한
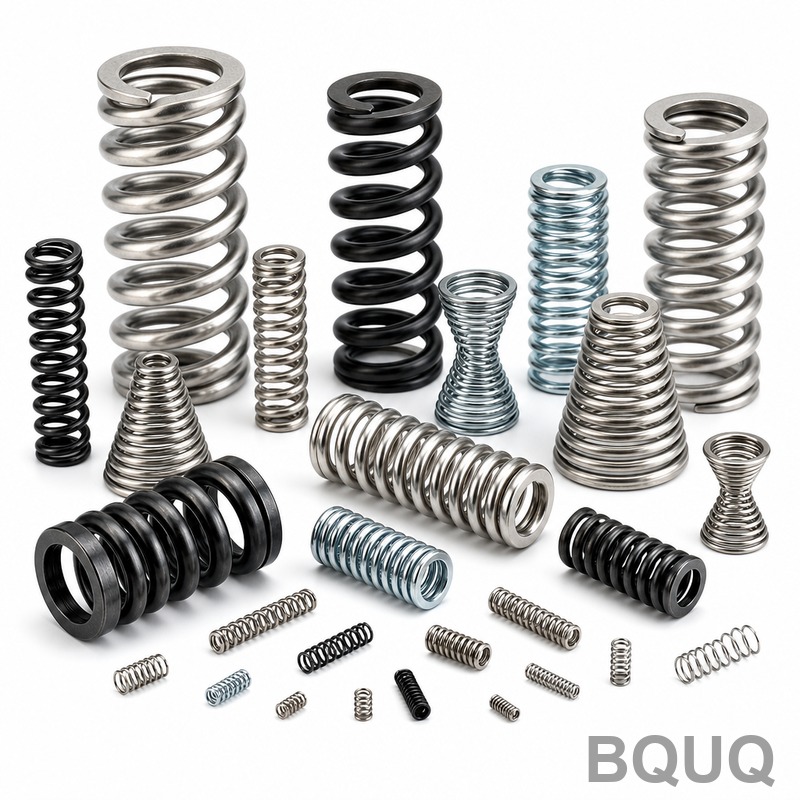
정밀 애플리케이션용 맞춤 스프링을 지정할 때, 세 가지 중요한 검증 축은 하중 테스트, 피로 테스트, 치수 검사입니다. 하중 테스트는 스프링이 주어진 변위에서 지정된 힘을 충족하는지 확인하고, 피로 테스트는 요구되는 사이클 수를 견딜 수 있는지 확인하며, 치수 검사는 도면 공차에 대한 기하학적 적합성을 보장합니다. 미션
직접적인 답변은 '그렇다'입니다: 정밀 엔지니어링 분야의 지속가능한 제조는 단지 실현 가능할 뿐만 아니라 경제적으로도 유리하며, 최신 CNC 가공 센터는 최적화된 공구 경로, 재활용 절삭유, 고효율 스핀들을 통해 최대 30%의 에너지 절감과 40%의 자재 폐기물 절감을 달성합니다. 둥관(东莞)에서 CNC 가공, 금속 스탬
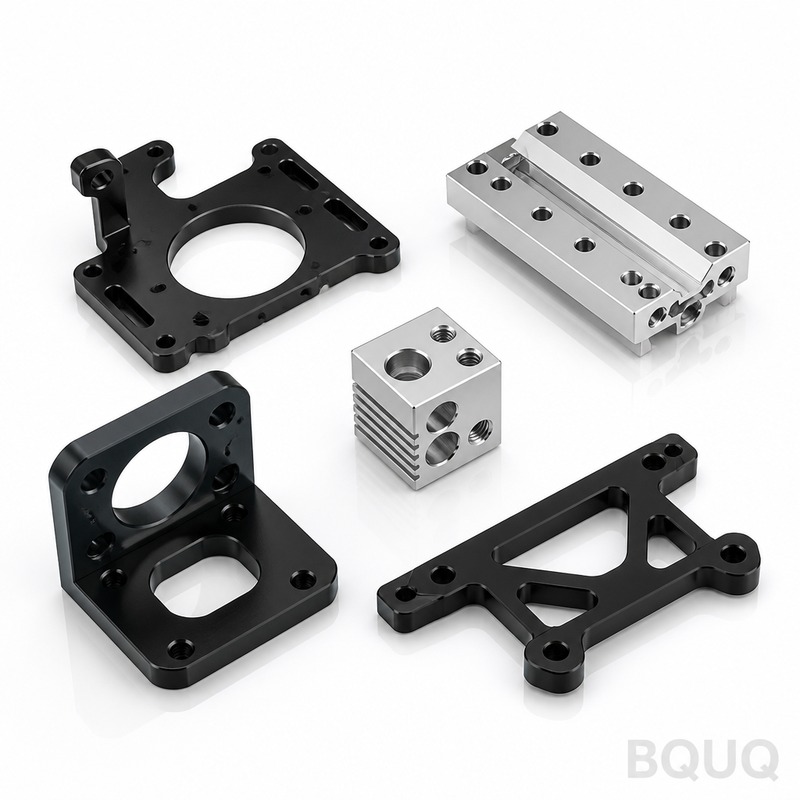
표준 알루미늄 부품의 CNC 가공 리드 타임은 일반적으로 3~7 영업일이며, 복잡한 스테인리스 스틸 또는 티타늄 부품에 정밀 공차가 요구되는 경우 10~15 영업일이 소요될 수 있습니다. 이 기간에는 설계 검토, 자재 조달, CNC 프로그래밍, 셋업, 가공, 후처리, 검사가 포함되며, 실제 스핀들 가공 시간은 전체 리드
직접적인 답변은 다음과 같습니다: 검정 아노다이징은 자연 대류 환경에서 대류 및 복사 냉각에 대해 투명(내추럴) 아노다이징 대비 열 성능을 약 5%~10% 향상시키지만, 강제 대류 조건에서는 그 차이가 거의 0에 수렴합니다. 주요 메커니즘은 표면 방사율 증가(0.3에서 0.85)와 약간 더 높은 표면 거칠기로, 이는 복사