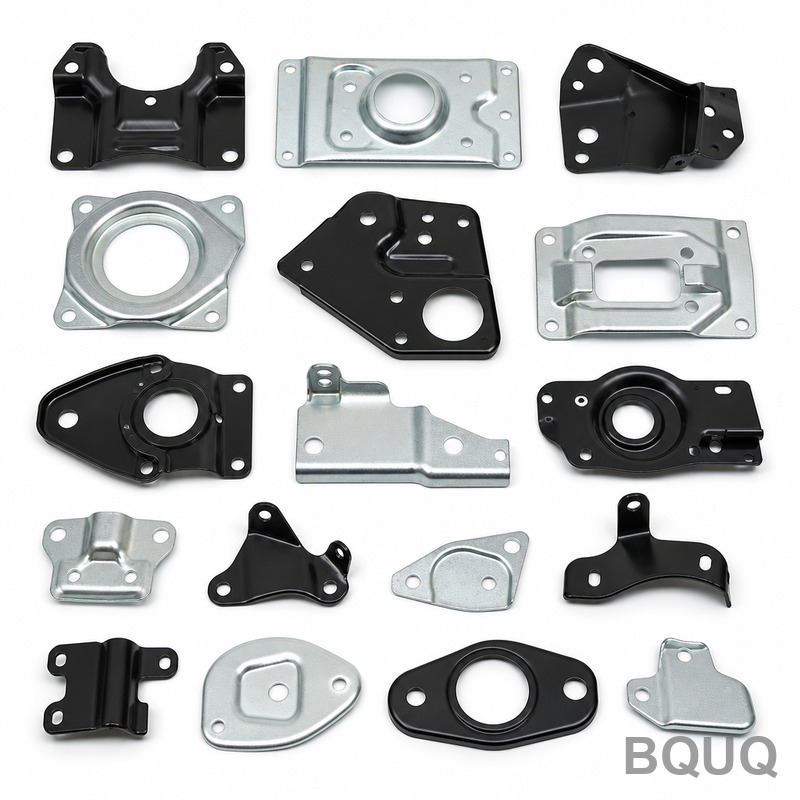
금속 스탬핑에서 스프링백이란 무엇이며 어떻게 보정하는가?
금속 스탬핑에서 스프링백은 성형 하중이 제거된 후 소재가 탄성 회복되어 최종 형상이 금형 형상에서 벗어나는 현상입니다. 이는 소성 변형 중에 재료의 탄성 한계를 초과하지만 잔류 응력이 남아 부품을 원래 형상으로 끌어당기기 때문에 발생합니다. 보상은 오버벤딩, 코이닝, 반복적인 금형 보정을 통해 이루어지며, 일반적으로 고강
금속 스탬핑에서 스프링백은 성형 하중이 제거된 후 소재가 탄성 회복되어 최종 형상이 금형 형상에서 벗어나는 현상입니다. 이는 소성 변형 중에 재료의 탄성 한계를 초과하지만 잔류 응력이 남아 부품을 원래 형상으로 끌어당기기 때문에 발생합니다. 보상은 오버벤딩, 코이닝, 반복적인 금형 보정을 통해 이루어지며, 일반적으로 고강
50W LED 드라이버용 방열판을 선택하는 것은 추측의 문제가 아니라 드라이버의 효율, 최대 허용 케이스 온도, 주변 작동 환경을 기반으로 한 열저항 계산이 필요합니다. 효율 90%의 일반적인 50W LED 드라이버의 경우, 50°C 주변 온도에서 케이스 온도를 85°C 이하로 안전하게 유지하려면 약 1.5°C/W ~ 2
맞춤 스프링에 가장 적합한 재료를 선택하는 것은 전적으로 작동 환경, 하중 사이클 요구 사항, 그리고 예산에 달려 있습니다. 산업용 애플리케이션의 90%에서 뮤직 와이어(ASTM A228)가 인장 강도와 비용 측면에서 최상의 균형을 제공하며, 부식성 또는 고온 환경에서는 스테인리스 스틸 302(ASTM A313)가 우수합
직접적인 답변5,000개를 초과하는 대량 생산의 경우, 금속 스탬핑은 개당 비용이 60-80% 더 낮은 반면, CNC 가공은 소량 프로토타입, 복잡한 형상, ±0.05mm 미만의 정밀 공차가 요구되는 경우에 더 우수한 선택입니다. 결정은 연간 생산량, 요구 공차, 재료 두께, 부품 복잡성에 따라 달라집니다. 스탬핑은 분당
금속 스탬핑에서 버(burr)는 펀치가 소재를 관통하여 빠져나가는 지점에서 가공물에 형성되는 변형된 돌출 모서리 또는 가장자리입니다. 이는 전단 공정에서 피할 수 없는 부산물이지만, 금형 유지보수, 클리어런스 설정, 그리고 툴링 설계를 적절히 하면 대부분의 상업용 응용 분야에서 버 높이를 0.05mm 이내로 제어할 수 있