고속 콜릿 척 밸런싱: ISO 1940-1 등급 G6.3, G2.5 및 G1, 조립된 홀더 밸런싱. BQUQ는 콜릿 척을 가공합니다.
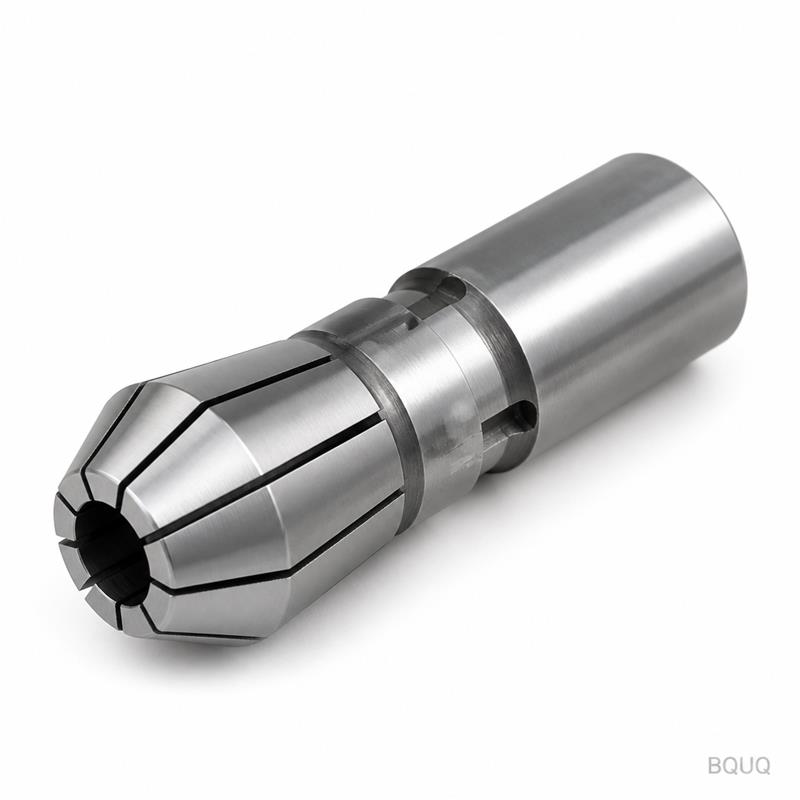
고속 가공용 콜릿 척 밸런싱: G2.5 및 그 이상
8,000 rpm에서 원활하게 회전하는 콜릿 척이 20,000 rpm에서는 기계를 흔들리게 할 수 있습니다. 불균형력은 속도의 제곱에 비례하여 증가하기 때문입니다. ISO 1940-1에서 정의된 G2.5와 같은 밸런스 등급은 최고 속도에서 허용 가능한 잔류 불균형량을 알려주며, 고속에서 이 등급을 충족하는 유일한 확실한 방법은 조립된 홀더(척 본체, 콜릿, 너트)를 함께 밸런싱하는 것입니다.
동심도와 밸런스는 서로 다른 특성입니다. 홀더가 완벽하게 동심원을 이루고(모든 표면이 축에 대해 정확히 일직선) 있어도 축 주위의 질량이 고르게 분포되지 않으면 진동할 수 있습니다. 콜릿 슬롯, 너트의 구동 플랫, 세트 스크류 구멍 등 모두 비대칭 요소입니다. 저속에서는 전혀 느껴지지 않지만, 약 10,000 rpm을 넘어서면 가공 표면, 공구 수명, 그리고 결국에는 스핀들 베어링에 영향을 미칩니다. 이 가이드에서는 등급, 물리적 원리 및 밸런싱 작업 과정을 설명합니다.
속도가 높아질수록 불균형이 위험해지는 이유
불균형 회전체는 불균형 질량 × 반경 × 각속도의 제곱에 해당하는 회전력을 발생시킵니다: F = m × r × ω². 속도가 두 배가 되면 힘은 네 배가 됩니다. 이것이 8,000 rpm에서 완벽하게 허용 가능한 홀더가 24,000 rpm(속도 3배, 불균형력 9배)에서 격렬하게 진동하는 이유입니다.
구체적인 예를 들면 이해가 쉽습니다. 1 g·mm의 잔류 불균형(축에서 1mm 떨어진 약 1g의 재료에 해당하는 매우 작은 수치)을 가정해 보겠습니다. 10,000 rpm에서는 약 1N의 회전력을 발생시키지만, 30,000 rpm에서는 동일한 1 g·mm가 약 10N의 힘을 500Hz 주파수로 발생시킵니다. 공구 홀더에서 10N의 회전력은 가공 표면 불량, 공구 수명 단축, 그리고 결국에는 스핀들 문제를 야기합니다.
| 속도 (rpm) | 1 g·mm 불균형으로 인한 힘 (대략) | 발생하는 현상 |
|---|---|---|
| 5,000 | ~0.3 N | 거의 없음 |
| 10,000 | ~1 N | 긴 공구의 가공 표면 자국 |
| 20,000 | ~4 N | 채터링, 공구 마모 가속 |
| 30,000 | ~10 N | 스핀들 진동, 베어링 손상 위험 |
대략적인 값입니다. 정확한 힘은 반경과 속도에 따라 달라집니다. 중요한 점은 곡선의 형태입니다. 속도가 증가함에 따라 불균형 문제가 갑자기 나타나므로, 고속 스핀들에는 밸런스 요구 사항이 내장되어 있는 것입니다.
G 등급: G2.5의 실제 의미
ISO 1940-1은 로터 중심 질량의 최대 허용 속도(mm/s)를 나타내는 숫자 G로 밸런스 품질 등급을 정의합니다: G6.3, G2.5, G1, G0.4. G 숫자가 낮을수록 밸런스 요구 사항이 더 엄격합니다. 허용 가능한 잔류 불균형은 등급, 로터 질량 및 작동 속도에 따라 달라지므로, 20,000 rpm에서 무거운 홀더에 대한 G2.5 요구 사항은 동일한 속도의 가벼운 홀더에 대한 G2.5보다 더 많은 절대 불균형(g·mm)을 허용합니다. 등급은 로터에 따라 달라집니다.
| 밸런스 등급 | 일반적인 적용 분야 | 일반적인 속도 범위 |
|---|---|---|
| G6.3 | 일반 기계 부품, 기존 홀더 | ~10,000 rpm까지 |
| G2.5 | 고속 공구, 콜릿 척, 모터 | ~10,000–25,000 rpm |
| G1 | 정밀 스핀들 및 해당 공구 | 25,000 rpm 이상 |
| G0.4 | 초정밀 스핀들, 계측기 | 최고 속도 |
이 표는 규정이 아닌 일반적인 업계 지침이며, 적용 요구 사항은 기계 제조업체에 따라 다릅니다. 실질적으로 중요한 점은 스핀들이 20,000 rpm으로 회전한다면 G2.5 밸런스 홀더가 일반적인 시작 요구 사항이고, 가장 빠른 스핀들과 가장 긴 공구 돌출부에는 G1이 필요할 수 있다는 것입니다.
밸런싱 대상: 부품이 아닌 조립체
대부분의 밸런싱 프로그램을 실패하게 만드는 실수가 있습니다. 바로 베어 홀더만 밸런싱한 후 불균형한 너트를 추가하는 것입니다. 너트는 회전 질량의 상당 부분을 차지하며 홀더에 대한 각도 위치가 결과를 결정합니다. 콜릿도 중요합니다. 콜릿의 슬롯과 제조상의 비대칭성은 불균형에 기여하며, 동일한 홀더에 다른 콜릿을 사용하면 밸런스가 변경됩니다. 따라서 규칙은 간단합니다. 실제로 작동할 때와 똑같이 조립된 세트(홀더 본체, 콜릿, 너트)를 밸런싱하고, 너트와 콜릿의 위치를 표시하여 항상 동일한 방식으로 재조립되도록 해야 합니다.
| 구성 요소 | 밸런싱에 포함되어야 하는 이유 |
|---|---|
| 홀더 본체 | 주요 질량; 슬롯, 나사산, 구동 기능이 있음 |
| 콜릿 너트 | 큰 회전 질량; 각도 위치에 따라 밸런스가 변경됨 |
| 콜릿 | 슬롯과 비대칭성이 자체적인 기여를 추가함 |
| 리텐션 스터드 | 일부 설계에서는 작지만 반경이 큼 |
| 공구 생크 | 긴 공구는 질량과 돌출부를 추가하므로 가능하면 밸런싱 |
밸런싱은 조립체를 회전시키고 불균형의 크기와 각도를 보고하는 밸런싱 머신에서 수행됩니다. 작은 수정은 밸런싱 지점 연삭, 나사 구멍의 세트 스크류 또는 밸런스 링 조정을 통해 이루어지며, 수정 후 항상 측정하는 것이 방법보다 중요합니다. 2-플레인 밸런싱은 긴 조립체에 적합하고, 짧고 뭉툭한 홀더에는 단일 플레인으로 충분합니다.
밸런싱과 런아웃: 별도로 유지
런아웃 문제를 조립체에 고정시켜 밸런스 문제를 해결하지 마십시오. 질량이 우연히 균형을 이루면 편심 콜릿 시트로 홀더의 밸런스를 맞출 수 있지만, 진동은 사라져도 모든 공구가 중심에서 벗어나 회전하게 됩니다. 조립된 상태에서 밸런싱하되, 동일한 조립체에 테스트 바로 동심도를 확인하십시오: 노즈 부분과 작업 거리에서 각각 인디케이터로 측정합니다. 두 수치 모두 통과해야 하며, 그렇지 않으면 홀더가 한 가지 결함을 다른 결함으로 맞바꾼 것에 불과합니다. 두 문제가 함께 발생하는 경우 콜릿 척 문제 해결 유지보수 가이드에서 진단 방법을 확인할 수 있습니다.
고속 공구를 구매할 때 밸런스 등급이 무엇에 적용되는지 문의하십시오. 상자에 “G2.5” 스티커가 있다고 해서 콜릿과 너트가 측정에 포함되었다는 의미는 아닙니다. BQUQ는 ±0.005 mm 가공 능력을 갖춘 CNC 장비에서 툴 홀더 콜릿 척 및 스위스 파워 척 작업을 가공하므로, 밸런싱의 기반이 되는 형상(정밀 보어, 동심 시트, 균일한 슬롯)은 조립 문제가 시작되기 전에 관리됩니다. 스핀들 속도, 홀더 크기 및 밸런스 요구 사항을 sc@bquq.com으로 보내주시면 12시간 이내에 견적을 제공해 드립니다.
자주 묻는 질문
Q: 밸런스 등급 G2.5는 무엇을 의미합니까?
A: ISO 1940-1 품질 등급입니다. 로터의 중심 질량이 2.5 mm/s보다 빠르게 움직여서는 안 된다는 뜻입니다. G 숫자가 낮을수록 밸런스가 더 엄격합니다. G2.5는 약 10,000–25,000 rpm에서 회전하는 툴 홀더의 일반적인 요구 사항입니다.
Q: 10,000 rpm 미만에서 콜릿 척을 밸런싱해야 합니까?
A: 일반적으로 필요하지 않습니다. 불균형력은 속도의 제곱에 비례하여 증가하며, 약 10,000 rpm 미만에서는 일반적인 홀더 비대칭으로 인한 힘이 무시할 수 있을 정도로 작습니다. 이 임계값을 넘어서면 밸런싱이 프로세스의 일부가 됩니다.
Q: 홀더와 함께 너트와 콜릿을 밸런싱해야 하는 이유는 무엇입니까?
A: 너트는 큰 회전 질량이고 콜릿은 자체적인 비대칭성을 추가하기 때문입니다. 단독으로 밸런싱된 베어 홀더는 구성 요소를 추가하는 순간 불균형해집니다. 실제로 작동할 정확한 조립체를 밸런싱하고 동일한 방식으로 조립된 상태를 유지하십시오.
Q: 콜릿 위치를 조정하여 홀더의 밸런스를 맞출 수 있습니까?
A: 임시방편으로만 가능합니다. 콜릿이나 너트를 회전시키면 불균형의 위상이 변경되어 전체 진동을 줄일 수 있지만 불균형 자체를 제거하지는 않으며, 진동을 런아웃으로 맞바꿀 수도 있습니다. 올바른 수정은 질량을 제거하거나 조정 가능한 웨이트를 추가한 후 다시 측정하는 것입니다.
Q: 홀더의 재밸런싱이 필요한지 어떻게 알 수 있습니까?
A: 새 너트, 새 콜릿, 재연삭 또는 손상과 같은 변경 후에는 항상 재밸런싱하고, 고속에서 진동이나 가공 표면 품질이 저하될 때도 재밸런싱하십시오. 공구 교체 후 이전에 없던 채터링이 갑자기 발생하면 공구보다 먼저 조립체 밸런스를 의심하십시오.
BQUQ 엔지니어링 팀 작성. BQUQ는 중국 둥관에 위치한 ISO9001 인증 공급 공장으로, CNC 가공, 금속 스탬핑, 맞춤형 스프링, 방열판 및 콜릿 라인을 한 공장에서 운영합니다. 도면을 sc@bquq.com 또는 WhatsApp +86 13713157787로 보내시면 12시간 이내에 견적을 받아보실 수 있습니다. www.bquq.com