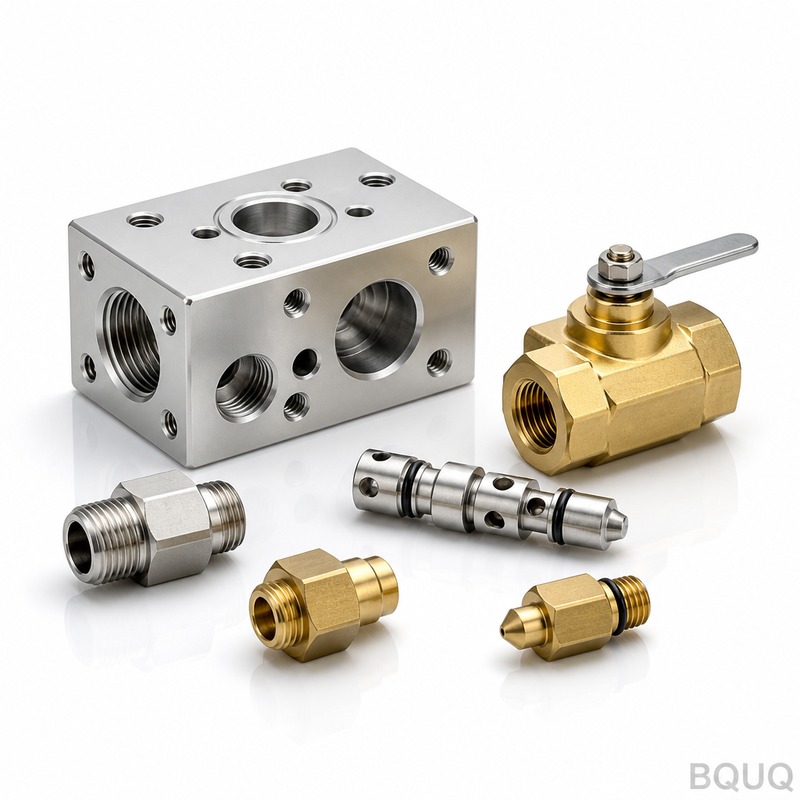
유압 밸브 매니폴드 CNC 가공: 6061-T6 알루미늄, ±0.02mm 공차, Ra0.4 실링면, 월 200-1000개
작은 유압 밸브 매니폴드는 도면을 보기 전까지는 단순한 알루미늄 블록처럼 보입니다. 내부에서는 오일 회로가 깊은 곳에서 교차하고, 카트리지 밸브 시트가 보어 바닥에 자리하며, 가공된 실링면이 어셈블리의 누유 여부를 결정합니다. 공차는 정직한 수준입니다. 종이 위에서 가장 타이트한 숫자가 아니라, 깊고 칩 배출이 어려운 캐비티에서 배치마다, 매달 반복적으로 유지되어야 하는 공차입니다.
프로젝트 배경 & 과제
고객사는 북미 건설 기계 산업에 유압 시스템을 공급하는 1차 협력사로, 소형 굴착기, 스키드 스티어 및 텔레핸들러용 유압 시스템을 납품하고 있습니다. 이들은 6061-T6 알루미늄으로 가공된 소형 일체형 매니폴드 블록 제품군을 위해 저희를 찾았습니다. 이 매니폴드는 소형 기계 플랫폼에서 카트리지 밸브, 릴리프 밸브 및 방향 제어 회로를 수용합니다. 물량은 플랫폼 시즌에 따라 월 200~1000개이며, 동일한 매니폴드 제품군이 여러 기종에 공유됩니다.
어려움은 공칭 공차가 아닙니다. 고객은 ±0.02mm를 지정하는데, 이는 유능한 가공업체라면 개방된 표면에서 유지할 수 있는 수치입니다. 어려움은 그 공차가 적용되는 위치에 있습니다. 카트리지 밸브 시트는 깊은 보어 바닥에서 가공되며, 공구 접근이 길고 가늘어 편향이나 열 변형이 정확히 중요한 깊이에서 공차를 잠식합니다. 오일 회로는 블록 내부에서 서로 교차하며, 교차 형상(한 드릴 경로가 다른 경로와 만나는 지점)은 버나 정렬 불량 없이 깨끗하게 연결되어야 합니다. 부분적으로 막힌 크로스 포트는 고객의 테스트 벤치에서 수 주, 수천 킬로미터 떨어진 곳에서 불규칙한 밸브 응답으로만 나타나기 때문입니다.
세 번째 요구 사항은 실링면입니다. 매니폴드의 장착면은 O-링과 평면 개스킷에 대해 실링되며, 고객은 이 면에 Ra0.4와 그에 상응하는 평탄도를 요구합니다. 과도한 페이싱 패스, 무딘 인서트 또는 6061 블록에 대한 제어되지 않은 클램핑력은 리머 자국이나 약간의 접시 모양을 남기고, 고객의 조립 라인에서 누설 테스트가 실패합니다. 이 지역의 이전 소싱 방식은 초도품에서 수치를 맞출 수 있었지만 배치 간에 변동이 있었습니다. 크로스 포트 교차부가 몇 십분의 1mm 변동하고, 실링면이 Ra0.6-0.8로 들어왔으며, 수입 검사에서 누설 테스트 실패율이 높아 이 방식은 지속 불가능했습니다.
BQUQ 공정 솔루션
저희 계획은 깊은 캐비티, 교차 회로 및 실링면을 세 가지 별개의 엔지니어링 문제로 취급하고, 각각에 고유한 작업과 고유한 제어를 적용하는 것입니다.
깊은 캐비티 보링 및 시트 가공
카트리지 시트는 길이 대 직경 비율에 맞게 선택된 공구로 전용 정밀 보링 패스에서 마무리되며, 속도보다 예측 가능성을 위해 선택된 파라미터로 절삭됩니다. 칩 배출은 프리 드릴링 시 스루 쿨런트와 펙 사이클로 관리되어, 깊은 곳에서 칩이 재절삭되지 않습니다. 긴 공구는 편향되므로, 깊은 캐비티가 정직하게 유지할 수 없는 ±0.005mm 수치를 추구하지 않습니다. 공정은 이 형상에 대해 ±0.02mm로 엔지니어링 및 견적되며, 구멍 입구가 아닌 전체 보어 깊이에서 CMM 측정으로 검증되어 여유를 두고 유지됩니다.
크로스 드릴 회로 제어
교차 오일 회로는 교차 품질을 중심으로 설계된 순서로 드릴링됩니다. 교차 상대 구멍은 메인 회로 후에 드릴링되며, 교차 영역을 통과할 때 이송을 줄여 파단이 찢어지지 않도록 합니다. 드릴 부싱과 단일 세팅 드릴링 규칙은 두 경로를 고객의 유량 사양이 요구하는 정렬 밴드 내에 유지합니다. 드릴링 후 모든 회로는 다단계 디버링 및 플러시 시퀀스를 거칩니다. 각 경로를 통한 크로스 홀 브러싱, 고압 플러시, 교차 영역의 보어스코프 샘플링을 수행합니다. 회로 내부에 남아 있는 버는 고객이 벤치 테스트 전까지 볼 수 없는 실패이기 때문입니다.
실링면 마무리
O-링 및 개스킷 면은 최종 작업으로 면당 하나의 페이싱 패스로 가공되며, 새 공구를 사용하고 클램핑력을 매핑하여 블록이 해제 후 스프링백되는 접시 모양으로 응력이 가해지지 않도록 합니다. Ra0.4는 로트별로 표면 조도 시험기로 검증하고, 평탄도는 화강암 정반에서 확인합니다. 면은 마무리 후 커버로 보호되며 아노다이징 및 포장까지 보호된 상태로 유지됩니다. 이 면의 아노다이징은 고객 사양 두께로 적용되며, Ra0.4 요구 사항은 고객의 조립 경험이 정의하는 완성된 코팅 표면에 적용됩니다.
주요 사양
| 항목 | 사양 |
|---|---|
| 재질 | 6061-T6 알루미늄 |
| 일반 공차 | ±0.02mm, 깊은 캐비티 및 크로스 드릴 형상에 유지 |
| 크로스 회로 정렬 | 교차 오일 경로를 단일 세팅으로 가공, 보어 및 브러시 디버링, 보어스코프 샘플링 |
| 실링면 | Ra0.4, 화강암 정반에서 평탄도 검증, 코팅 및 포장까지 보호 |
| 표면 처리 | 클리어 아노다이징(자연색) |
| 물량 | 월 200-1000개, 시즌별 플랫폼 유연성 |
| 검사 | CMM 전체 레이아웃, 시트 깊이에서 깊은 보어 측정, 로트별 Ra 및 플러시 청정도 검사 |
| 납기 | 샘플 3-7일, 첫 생산 배치 12-20일 |
품질 관리 & 납품
각 신규 매니폴드 리비전은 CMM에서 초도품 레이아웃으로 시작하며, 시트 보어 내부의 깊이 위치 측정과 크로스 포트 교차부의 유량 검사를 포함합니다. 생산에서는 중요한 시트 치수를 CPK로 추적하며 목표는 ≥1.33이고, Ra는 로트별로 측정하며, 교차 영역의 보어스코프 샘플링은 고정 샘플링 계획에 따라 실행됩니다. 모든 것은 ISO9001:2015 시스템 아래에서 운영되며, 각 출하에는 치수 보고서, 청정도 확인서 및 6061-T6 소재에 대한 재료 추적성이 포함됩니다.
납품 결과: 도면 승인 후 3-7일 내 샘플, 복잡도에 따라 12-20일 내 첫 200개 배치, 이후 월별 롤링 납품. 고객의 이 매니폴드 제품군에 대한 수입 누설 테스트 실패는 실링면 공정 및 면 보호 단계 채택 후 0으로 떨어졌으며, 새로운 텔레핸들러 플랫폼을 위해 두 개의 추가 크로스 포트가 있는 파생 매니폴드를 출시했을 때 수정된 초도품은 표준 3-7일 샘플 기간 내에 납품되었고 다음 월별 주기에 생산이 시작되었습니다.
물류와 추적성이 공정을 완성합니다. 모든 매니폴드는 비실링면에 레이저 마킹된 로트 코드를 가지고 있어, 현장 기계에서 발견된 유닛을 재료 로트, 가공 배치 및 검사 보고서로 몇 분 만에 추적할 수 있습니다. 카톤은 나사산 캐비티에 포트 프로텍터를 장착하고 VCI 없는 라이너로 밀봉하며, 출하 문서에는 치수 보고서와 청정도 인증서가 같은 폴더에 포함되어 고객의 북미 공장이 별도의 문서 추적 없이 부품을 입고할 수 있습니다.
관련 제품 & 자료
이 부품 제품군 및 관련 CNC 작업에 대한 자세한 내용은 다음을 참조하십시오:
관련 사례: 로봇 조인트 감속기 하우징 CNC 가공 - 동일한 6061-T6 공정 규율을 박벽 로봇 하우징에 적용.
FAQ
깊은 크로스 드릴 회로에서 실제로 유지할 수 있는 공차는 무엇입니까?
깊은 캐비티 및 크로스 드릴 형상에 대해 ±0.02mm를 정직하게 견적합니다. 긴 공구는 편향되며 깊은 곳에서 ±0.005mm를 추구하는 것은 할 가치가 없는 약속이기 때문입니다. 부품이 허용하는 경우 접근 가능한 위치에서 ±0.005mm, 실링면에서 Ra0.4를 달성합니다.
교차 오일 경로에서 버와 막힘을 어떻게 방지합니까?
교차부는 파단 영역을 통과할 때 이송을 줄여 드릴링한 후, 모든 경로는 고정 계획에 따라 크로스 홀 브러싱, 고압 플러시 및 보어스코프 샘플링을 거칩니다. 각 출하에는 플러시 청정도 확인서가 포함됩니다.
샘플 및 첫 생산 배치의 리드 타임은 얼마입니까?
도면 승인 후 샘플 3-7일, 복잡도에 따라 첫 생산 배치 12-20일. 월별 롤링 일정은 시즌 유연성을 갖춘 월 200-1000개를 커버합니다.
배치 간에 실링면의 Ra0.4를 어떻게 유지합니까?
실링면은 최종 작업으로 마무리되며, 면당 하나의 페이싱 패스로 새 공구를 사용하고, 로트별로 조도 시험기와 화강암 정반 평탄도 검사로 검증합니다. 면은 아노다이징 및 포장까지 보호된 상태로 유지되어, 도착한 제품이 측정한 것과 일치합니다.