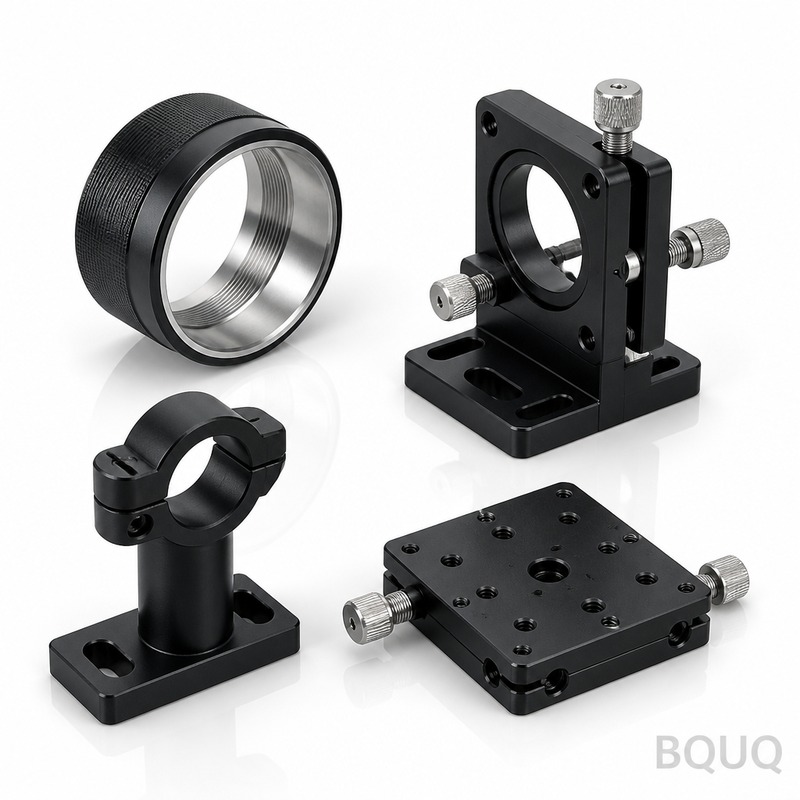
광학 기기 마운트 CNC 가공: 6061-T6 알루미늄, ±0.005mm 홀 위치, Ra0.8, 흑색 아노다이징
계측 기기용 광학 마운트의 성패는 두 가지에 달려 있습니다: 홀 위치와 표면 안정성입니다. 광축을 결정하는 장착 홀은 도면상 몇 미크론 이내에 들어와야 하고, 아노다이징된 표면은 빛을 산란시키거나 온도에 따라 치수가 변해서는 안 됩니다. 여기에 수백 개의 월간 물량과 수시로 발생하는 엔지니어링 변경까지 더해지면, 소싱 문제는 가공 문제보다 더 어려워집니다.
프로젝트 배경 및 과제
고객사는 반도체 검사 장비를 제작하는 유럽 OEM입니다. 웨이퍼 계측 및 결함 검토 시스템을 유럽과 아시아의 팹에 판매하고 있습니다. 기밀 조건에 따라 고객사 이름은 밝힐 수 없지만, 중요한 것은 부품입니다. 고객사의 광학 검사 모듈은 6061-T6 알루미늄으로 가공된 다축 조정 브래킷과 미러 마운트 베이스 제품군을 사용합니다. 각 마운트에는 미러, 빔스플리터, 카메라 또는 레이저 모듈과 같은 광학 부품이 장착되며, 베이스에서 광학 요소까지의 정렬 체인은 장비의 열 사이클링 동안 유지되어야 합니다.
저희에게 오기 전, 고객사는 현지 시제품 업체와 해외 양산 업체로 사업을 분할했습니다. 시제품 업체는 빠르지만 50개 이상부터 핵심 홀 위치를 일관되게 유지하지 못했습니다. 양산 업체는 서류상으로는 공차를 지켰지만, 흑색 아노다이징의 배치 간 변동(색상 드리프트, 두께 편차, 간헐적인 백색 부식점)이 수입 검사에서 거부를 유발했고, 거부될 때마다 교체 마운트를 재검증하는 동안 고객사는 2주간 라인이 중단되는 비용을 치렀습니다.
기술적 요구 사항은 첫 도면 검토부터 명확했습니다. 부품 전체에 걸쳐 일반 공차는 ±0.01mm이지만, 광축을 정의하는 핵심 위치 결정 홀은 ±0.005mm - 단순 선형 치수가 아닌 실제 위치(true position) 기준입니다. 마운트가 키네마틱 베이스에 반복적으로 안착할 수 있도록 접합 및 기준 면은 Ra0.8로 마감합니다. 어두운 검사 챔버 내부의 미광 반사는 센서 데이터의 노이즈로 나타나므로, 일관된 두께와 색상의 흑색 아노다이징이 필요합니다. 또한 광학 플랫폼이 진화함에 따라 몇 분기마다 설계 개정이 이루어지는 월 300~800개의 물량도 요구됩니다.
BQUQ 공정 솔루션
저희 접근 방식은 ±0.005mm 홀 패턴과 아노다이징 로트를 프로젝트를 좌우하는 두 가지 요소로 취급하고, 이를 중심으로 공정을 구축하는 것입니다.
데이텀 일관성 셋업 전략
광축은 브래킷의 세 면에 걸친 홀 체인으로 정의됩니다. 이러한 홀을 서로 다른 셋업에서 가공하면 위치 오차가 누적됩니다. 따라서 정렬 체인의 모든 핵심 홀은 주 가공 센터에서 단일 셋업으로 완성되도록 공정을 구성했으며, 픽스처 기준 원점이 아닌 부품 자체의 위치 결정 데이텀을 좌표 기준으로 사용합니다. 비핵심 형상은 두 번째 작업에서 완성합니다. 가공은 열 보상 기능이 있는 수직 머시닝 센터에서 스케줄링되며, 셋업 시트는 리비전별로 고정되어 작업자에 관계없이 동일한 부품이 항상 동일한 셋업 로직을 따릅니다.
±0.005mm를 위한 공구 경로 및 보링 전략
핵심 홀 패턴의 경우, 드릴링은 사전 작업에 불과합니다. 각 핵심 홀은 단일 경량 패스, 낮은 반경 방향 절입으로 정밀 밀링 또는 정밀 보링되며, 공구는 형상 제품군별로 전용 사용되어 마모 상태를 추측이 아닌 홀 수로 추적합니다. 공정 중 검사는 기계의 터치 프로브를 사용하여 각 교대조의 첫 번째와 마지막 부품 위치를 검증하고, 전체 검증은 CMM에서 수행합니다. 아노다이징 전 가공과 아노다이징 후 치수 사이에는 문서화된 보상 규칙을 적용합니다: 지정된 두께에서 아노다이징 층은 표면당 약 2 μm 형성되므로, 도금 전 치수를 그에 맞게 오프셋하고 모든 로트의 초도품에서 검증합니다.
아노다이징 로트 관리
흑색 아노다이징은 외관 불량이 발생하는 지점이므로, 이를 가공 형상처럼 관리합니다. 랙킹 방향은 기능 면에 랙 자국이 보이지 않도록 제품군별로 고정됩니다. 욕조 파라미터, 염료 농도 및 실링 시간은 로트별로 기록되며, 모든 아노다이징 로트에서 보관 샘플을 배치와 함께 출하하여 고객사의 수입 검사가 동일 기준으로 비교할 수 있게 합니다. 색상과 두께는 고객사가 수령한 후가 아니라 포장 전에 보관 샘플과 대조하여 확인합니다.
주요 사양
| 항목 | 사양 |
|---|---|
| 재질 | 6061-T6 알루미늄 (요청 시 7075 가능) |
| 일반 공차 | ±0.01mm |
| 핵심 위치 결정 홀 | ±0.005mm 실제 위치 |
| 표면 조도 | 접합 및 기준 면 Ra0.8 |
| 표면 처리 | 흑색 아노다이징, 로트별 일관된 두께, 배치별 보관 샘플 동봉 |
| 물량 | 월 300-800개, 롤링 스케줄 |
| 검사 | 초도품 전체 CMM 레이아웃, 핵심 홀 CPK≥1.33, 로트 검사 보고서 |
| 납기 | 샘플 3-7일, 첫 양산 배치 12-20일 |
품질 관리 및 납품
모든 새 리비전은 초도품 레이아웃으로 시작합니다: 모든 홀을 CMM으로 프로빙하고, 핵심 위치는 ±0.005mm 밴드에 대한 측정값으로 보고하며, 아노다이징 두께는 증거 쿠폰만이 아닌 실제 표면에서 검증합니다. 양산에서는 핵심 홀 위치를 CPK ≥1.33 목표로 추적하고, 마모 한계에 접근하는 공구는 수명 종료 시가 아닌 해당 교대조 내에 교체합니다. 이 모든 것은 ISO9001:2015 품질 시스템 아래에서 운영되며, 각 배치는 치수 보고서, 아노다이징 로트 기록 및 보관 샘플과 함께 출하됩니다.
첫해 납품 결과: 도면 릴리스 후 3-7일 내 샘플 세트, 수량에 따라 12-20일 내 첫 양산 배치, 고객사의 모듈 생산 계획에 맞춘 월간 롤링 납품. 라인 중단의 원래 원인이었던 아노다이징 외관에 대한 수입 거부는 로트 관리와 보관 샘플 도입 이후 재발하지 않았습니다. 고객사가 두 개의 위치 결정 홀을 이동하고 케이블 채널을 추가한 플랫폼 리비전을 릴리스했을 때, 변경 견적은 12시간 내에 제공되었고 수정된 초도품은 동일한 3-7일 샘플 기간 내에 출하되었습니다.
포장은 광학 하드웨어의 품질 체인의 일부입니다. 최종 검사 후 모든 마운트는 VCI-free, lint-free 라이너와 함께 개별 포장되고, 카톤 내에서 폼으로 분리되며, 수입 검사가 모든 상자를 열지 않고도 시작할 수 있도록 로트 문서가 맨 위에 포장됩니다. 유럽에 있는 고객사의 입고 도크는 모든 납품을 샘플 검사하는 방식에서 로트 기록만으로 감사하는 방식으로 전환되어, 입고 주기가 며칠 단축되고 마운트가 모듈 조립으로 바로 투입될 수 있게 되었습니다.
관련 제품 및 자료
저희가 이 제품군을 어떻게 가공하는지, 그리고 일반적인 제품이 어떤 모습인지 보려면 여기에서 시작하세요:
관련 사례: 로봇 조인트 감속기 하우징 CNC 가공 - 양산 물량에서 ±0.005mm 형상을 유지하는 또 다른 예입니다.
FAQ
광학 마운트에서 홀 위치를 얼마나 정확하게 유지할 수 있습니까?
핵심 위치 결정 홀은 ±0.005mm 실제 위치로 유지되며, 일반 형상은 ±0.01mm입니다. 위치는 초도품에서 CMM으로 검증되고 CPK로 추적되며, 아노다이징 성장은 사전 보상되어 코팅 후 치수가 밴드 내에 유지됩니다.
배치 간 흑색 아노다이징 색상을 어떻게 일관되게 유지합니까?
랙킹 방향, 욕조 파라미터 및 실링 시간은 로트별로 기록되며, 보관 샘플이 모든 배치와 함께 출하됩니다. 고객사는 입고 부품을 저희가 승인한 동일 기준과 비교하며, 이로 인해 이전에 발생했던 색상 드리프트 거부가 제거되었습니다.
샘플 및 첫 배치의 리드 타임은 얼마입니까?
도면 승인 후 3-7일 내 샘플, 복잡성과 수량에 따라 수백 개의 첫 양산 배치는 12-20일 내 제공됩니다. 이후에는 고객사의 생산 계획에 맞춘 월간 롤링 스케줄로 운영합니다.
잦은 설계 개정과 함께 월 300-800개를 처리할 수 있습니까?
예 - 이 물량 범위는 저희의 핵심 소량 생산 밴드이며, 개정은 고정된 셋업 시트와 변경에 대한 12시간 견적 회신으로 처리되므로, 개정이 리드 타임을 초기화하지 않습니다.