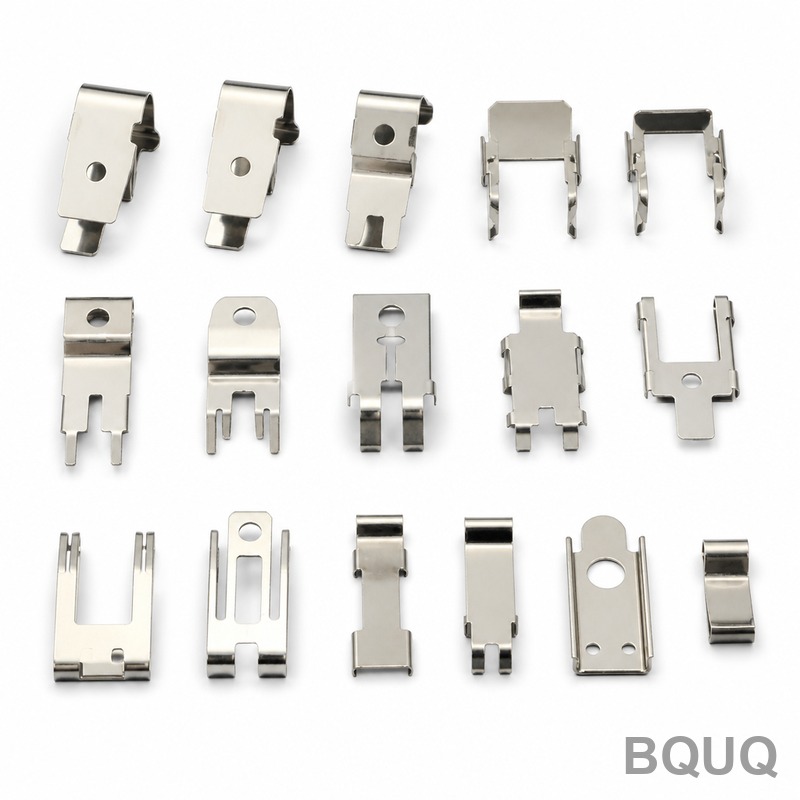
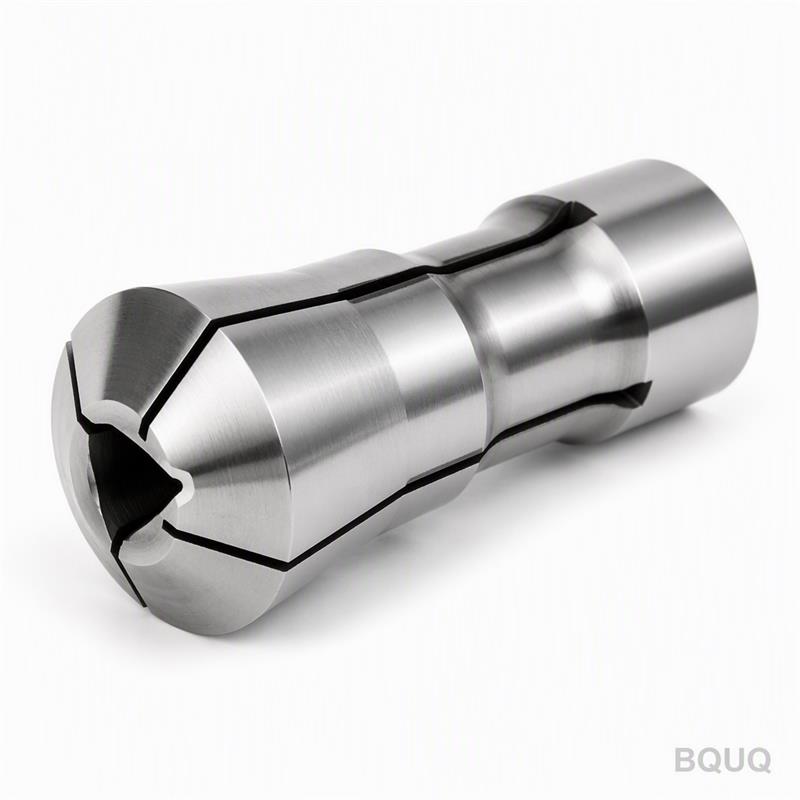
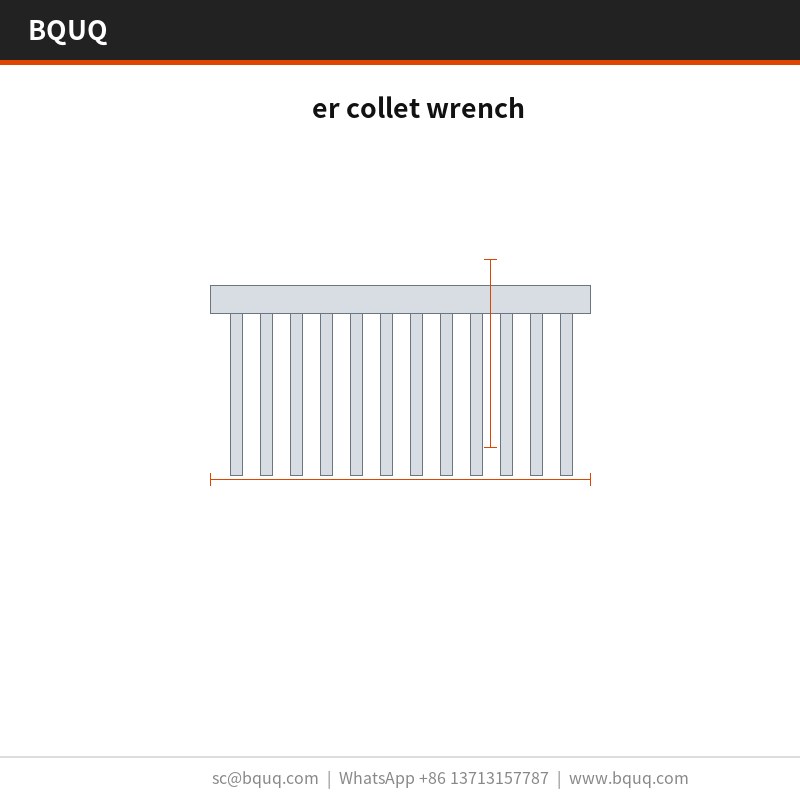
ER 콜릿 렌치는 베이스와 핀을 하나의 금형에서 한 번의 스트로크로 프레스 성형한 일체형 스탬핑 공구입니다. 핀 피치는 생산 런 전반에 걸쳐 공차 내에서 유지되며, 장착면의 평탄도는 금형에서 직접 관리되고, 표면 처리는 성형 후에 적용됩니다. 월 생산량은 설비 능력까지 가동되며, 한 번의 스트로크로 렌치 전체가 성형되므로 부품 원가는 복잡성에 따라 증가하지 않습니다.
얇은 핀 게이지는 스탬핑이 강점을 발휘하는 영역입니다. 동일한 외형에서 압출이나 기계 가공 프로파일보다 더 많은 표면적을 제공합니다.
표면 처리는 성형 후에 적용되므로, 기계 가공 대안에서처럼 핀 루트 부분의 부식 방지층이 절단되는 문제가 발생하지 않습니다.
소재 선택과 표면 처리
표준 소재는 표준 표면 처리 상태로 공급됩니다. 드릴링 및 태핑 노출이 우려되는 용도에는 패시베이션 처리를 권장하며, 중량보다 전도성이 중요한 경우에는 구리 C110이 열 성능을 높여주지만 단위 중량이 약 두 배로 증가합니다.
지정 가능한 공차 등급
일반 치수는 표준 공차로 관리되며, 핵심 형상은 별도로 관리됩니다. 성형 형상은 툴링 반복 정밀도를 그대로 반영하며, 홀 위치는 별도 공차로 관리됩니다. 더 엄격한 등급은 추가 프레스 공정이 필요하므로 툴링 이후가 아닌 이전에 결정하는 것이 좋습니다.
매 출하 전 검사
평탄도는 정반 위에서 한계 기준 대비 검사하며, 핀 피치는 광학 장비로 검증합니다. 검사 성적서는 로트마다 함께 발송됩니다.
입고 소재는 프레스 투입 전에 두께와 경도를 검사합니다. 성형 후에는 도면 대비 치수와 외관을 확인합니다.
로트 추적성은 코일부터 포장까지 유지됩니다. 히트 넘버, 프레스 스트로크 범위, 검사 기록이 함께 보관되므로 현장 문제 발생 시 특정 생산 런으로 역추적이 가능합니다.
평탄도는 주철이 아닌 화강암 정반에서 측정합니다. 래핑되지 않은 플레이트에서는 측정값이 다르게 나오기 때문입니다. 기록에는 두 측정값 모두 보관합니다.
이 부품의 적용 분야
드릴링 및 태핑 어셈블리에서 장착면은 열 성능 등급만큼 중요합니다. 열 인터페이스 재료가 균일하게 퍼지는지 한쪽으로 몰리는지를 결정하기 때문입니다.
ER 콜릿 렌치가 드릴링 및 태핑 물량으로 운영되는 곳에서는 부품 간 일관성이 필드 반품을 좌우합니다. 생산 런 전반에 걸친 일관성이 열 곡선을 하나의 밴드 안에 유지합니다.
드릴링 및 태핑에서 베이스는 보통 장착 인터페이스 역할을 겸합니다. 평탄한 베이스가 드릴링 및 태핑용 열 패드에 안정적인 표면을 제공합니다.
드릴링 및 태핑 프로토타입의 경우 10 영업일이 도면 검토와 초도품 승인을 포함합니다. 양산 로트는 공정 능력 승인 후 20 영업일로 전환됩니다.
사양
항목
값 / 범위
MOQ (프로토타입)
50 세트
MOQ (양산)
1000 세트
리드타임 (프로토타입)
10 영업일
리드타임 (양산)
20 영업일
FAQ: 주문 전 궁금한 점
어떤 소재를 권장하나요?
표준 선택은 일반 강재입니다. 부식 환경에서의 드릴링 및 태핑에는 6063-T5와 패시베이션 처리를 지정하며, 최고 전도성이 필요한 경우에는 구리 C110으로 전환합니다. 비용과 중량은 증가하지만 동일 외형에서 열 저항이 약 절반으로 감소합니다.
압출 ER 콜릿 렌치와 비교하면 어떤가요?
압출은 연간 약 500,000개 이상에서 더 저렴하고 프로파일이 더 매끄럽습니다. 스탬핑은 그 이하 물량과 핀 게이지가 0.5 mm 미만인 경우에 유리합니다. 압출은 핀 피치를 일관되게 유지할 수 없기 때문입니다. 드릴링 및 태핑 프로토타입에서는 보통 툴링 비용이 결정적입니다.
ER 콜릿 렌치에 분체 도장이나 도금이 가능한가요?
가능합니다. 표준은 표준 표면 처리입니다. RAL 9005 분체 도장은 베이스에 약 0.1 mm를 추가하며, 아연-니켈 도금은 접지에 더 적합합니다. 추가 코팅은 열 인터페이스와 공기 흐름 사이에 위치하므로 핀 루트에는 코팅하지 않습니다.
가능합니다. 중량보다 전도성이 중요한 경우 구리 C110이 열 성능을 높여줍니다. 표준 소재는 표준 표면 처리 상태로 공급됩니다. 드릴링 및 태핑 노출이 우려되는 경우 패시베이션 처리를 권장합니다. 표면 처리는 성형 후에 적용됩니다.
핀 프로파일에 대해 스탬핑과 압출을 비교하면 어떤가요?
스탬핑은 압출로는 유지할 수 없는 반복 가능한 핀 프로파일을 제공합니다. 금형이 한 번의 스트로크로 모든 핀을 성형하므로 생산 런 전반에 걸쳐 피치가 공차 내에서 유지됩니다. 베이스와 핀이 일체로 프레스 성형되므로 브레이징 접합부가 없어 파손 위험이 없습니다. 한 번의 스트로크로 렌치 전체가 성형됩니다.
월 생산량은 설비 능력까지 가동됩니다. 툴링이 가동되고, 사이클이 생산 라인에 공급됩니다. 한 번의 스트로크로 ER 콜릿 렌치 전체가 성형되므로 부품 원가는 복잡성에 따라 증가하지 않습니다. 얇은 핀 게이지는 스탬핑이 강점을 발휘하는 영역입니다. 동일한 외형에서 압출이나 기계 가공 프로파일보다 더 많은 표면적을 제공합니다.
표면 처리는 성형 전에 적용되나요, 후에 적용되나요?
표면 처리는 성형 후에 적용되므로, 기계 가공 대안에서처럼 핀 루트 부분의 부식 방지층이 절단되는 문제가 발생하지 않습니다. 드릴링 및 태핑 노출이 우려되는 용도에는 패시베이션 처리를 권장합니다. 중량보다 전도성이 중요한 경우 구리 C110이 열 성능을 높여줍니다.
출하 전 어떤 검사를 실시하나요?
매 출하 전 검사를 실시합니다. 금형이 한 번의 스트로크로 모든 핀을 성형하므로 생산 런 전반에 걸쳐 피치가 공차 내에서 유지됩니다. 장착면의 평탄도는 금형에서 직접 관리됩니다. 표면 처리는 성형 후에 적용되므로 핀 루트 부분의 부식 방지층이 절단되지 않습니다.
기계 가공 대신 스탬핑 ER 콜릿 렌치를 선택하는 이유는 무엇인가요?
스탬핑은 압출로는 유지할 수 없는 반복 가능한 핀 프로파일을 제공합니다. 금형이 한 번의 스트로크로 모든 핀을 성형하므로 생산 런 전반에 걸쳐 피치가 공차 내에서 유지됩니다. 베이스와 핀이 일체로 프레스 성형되므로 브레이징 접합부가 없어 파손 위험이 없습니다. 한 번의 스트로크로 렌치 전체가 성형되므로 부품 원가는 복잡성에 따라 증가하지 않습니다.