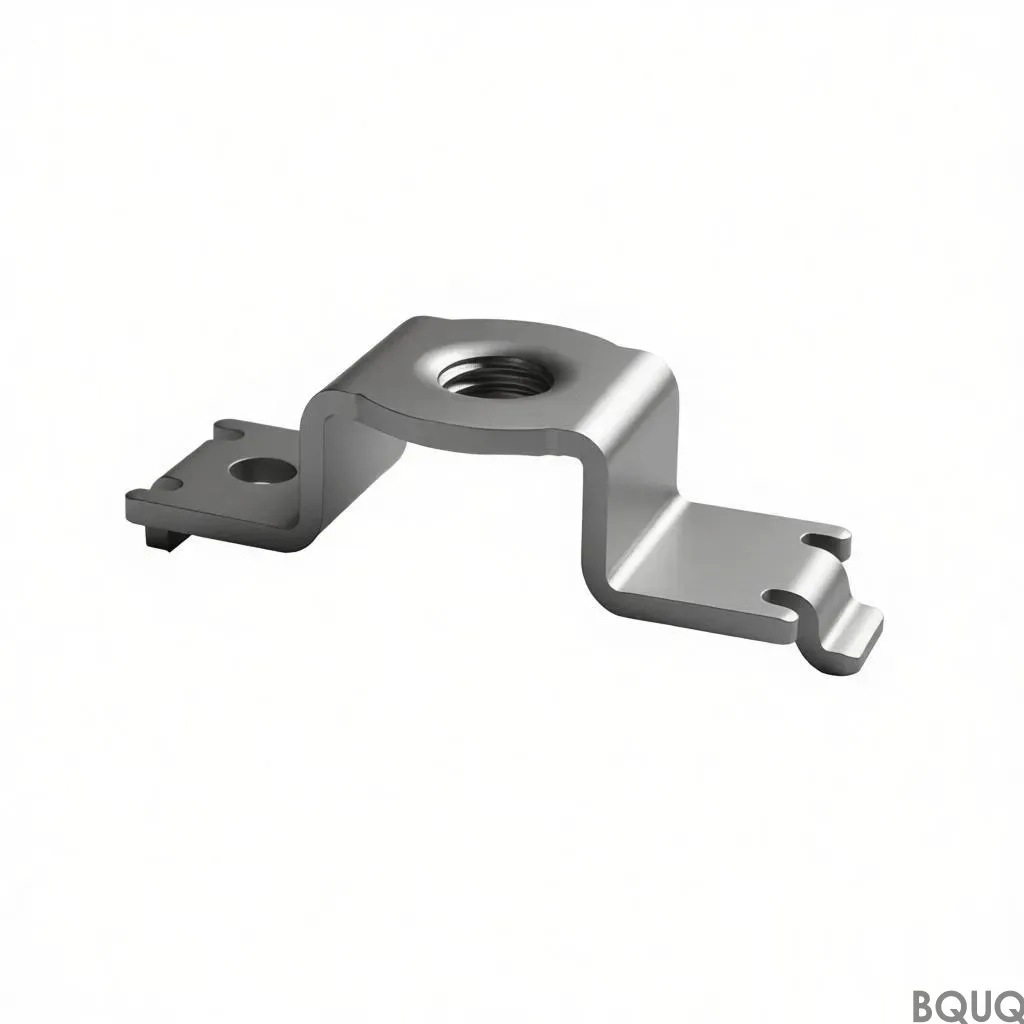
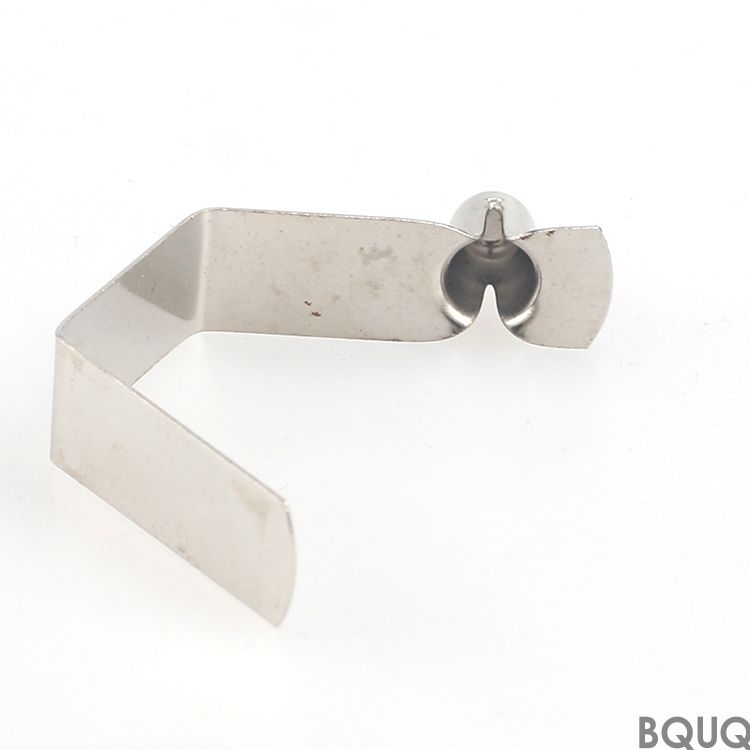
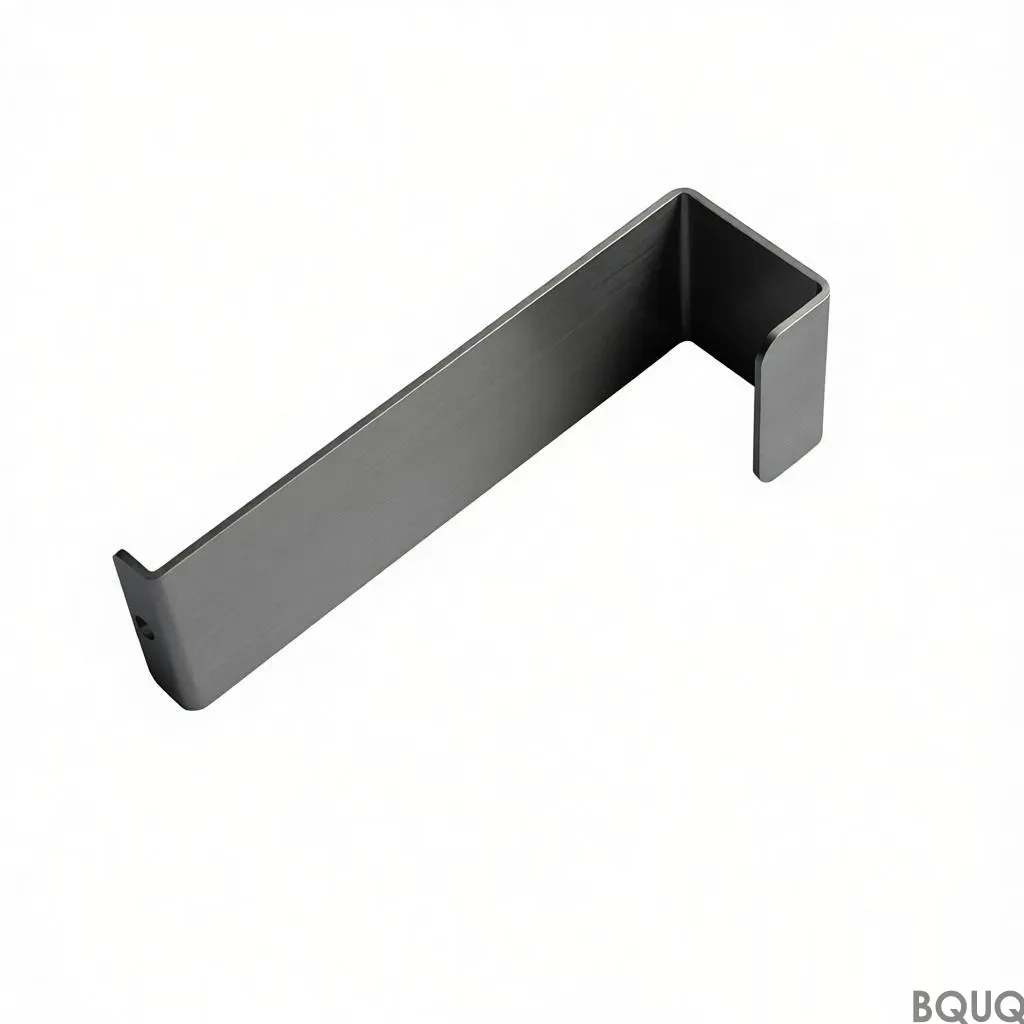
스탬핑 브레이슬릿 홀더는 SUS304 1.0 mm 소재에 용융아연도금 60 µm를 표준 적용한 단일 타발 부품입니다. ΔT = 60 K 조건에서 툴링은 반복 정밀도로 운용되며, 홀 위치는 배치 전반에 걸쳐 일관되게 유지됩니다. 피치 대비 낮은 핀 게이지는 단위 체적당 더 넓은 표면적을 제공하므로, 의료용 인클로저 양산 프로그램에서 핀 밀도를 희생하지 않고도 반복성을 유지할 수 있습니다.
핵심 요약
스탬핑 브레이슬릿 홀더는 SUS304 1.0 mm 소재에 용융아연도금 60 µm를 표준 적용한 단일 타발 부품입니다. ΔT = 60 K 조건에서 툴링은 반복 정밀도로 운용되며, 홀 위치는 배치 전반에 걸쳐 일관되게 유지됩니다. 피치 대비 낮은 핀 게이지는 단위 체적당 더 넓은 표면적을 제공하므로, 의료용 인클로저 양산 프로그램에서 핀 밀도를 희생하지 않고도 반복성을 유지할 수 있습니다.
이 스탬핑 브레이슬릿 홀더는 반복 정밀도를 갖춘 툴링에서 프레스 가공됩니다. SUS304 1.0 mm 소재는 ΔT = 60 K 조건에서 요구 성능을 제공하며, 용융아연도금 60 µm가 표준으로 적용됩니다.
설계 접근법 및 공정
단일 타발 스트로크로 스탬핑 브레이슬릿 홀더 전체가 성형되므로, 부품 원가는 복잡성에 따라 증가하지 않습니다. 툴링은 반복 정밀도로 운용되며, 해당 사이클은 전용 라인에 공급됩니다.
낮은 핀 게이지는 스탬핑이 강점을 발휘하는 지점입니다. 피치 대비 핀은 동일한 외형 치수의 절삭 또는 압출 프로파일보다 단위 체적당 더 넓은 표면적을 제공합니다.
이제 한 공급업체가 동일한 프레스 패밀리에서 다양한 핀 게이지를 대응하므로, 열 설계 변경은 신규 벤더 교체가 아닌 툴링 변경으로 해결됩니다.
SUS304 1.0 mm를 프레스 가공하면 스탬핑 브레이슬릿 홀더는 외형 치수에 따라 경량을 유지하면서도 핀 밀도를 희생하지 않으며, 이는 공기 유로 길이가 인클로저에 의해 이미 고정된 경우에 중요합니다.
모든 스트로크가 치수적으로 동일하므로 홀 위치는 배치 전반에 걸쳐 일관되게 유지됩니다. 이것이 의료용 인클로저 양산 프로그램의 반복성을 가능하게 하는 요소입니다.
최종 격리 포장이 적용됩니다. 모든 카톤에는 로트, 수량, 검사 상태가 라벨로 부착되며, 기록은 ISO9001 파일에 따라 10년간 보관됩니다.
이 부품의 적용 분야
의료용 인클로저 포장 및 진동 규정은 일체형 구조를 요구합니다. 스탬핑 브레이슬릿 홀더는 접착제가 없어 크리프가 발생하지 않으며, 이는 2피스 쿨러의 일반적인 고장 원인입니다.
의료용 인클로저를 설계하는 엔지니어는 열 데이터보다 평탄도를 먼저 요구합니다. 의료용 인클로저 조립이 자동화되어 있어 평탄하지 않은 베이스는 라인을 정지시키기 때문입니다.
의료용 인클로저 설계는 종종 2.0 m/s 강제 공기 유로를 사용합니다. 피치 대비 조건에서 의료용 인클로저는 소음 한계 이하의 팬 출력으로 목표를 유지할 수 있습니다.
의료용 인클로저 시제품의 경우 도면 검토와 초도품 검사가 포함됩니다. 양산 로트는 능력 승인 후 25 영업일로 전환됩니다.
사양
항목
값 / 범위
소재
SUS304 1.0 mm
표면 마감
용융아연도금 60 µm
MOQ (시제품)
100 pcs
MOQ (양산)
5000 pcs
리드타임 (양산)
25 영업일
툴링 리드타임
30 영업일
FAQ: 주문 전 궁금한 사항
압출 스탬핑 브레이슬릿 홀더와 비교하면 어떻습니까?
압출은 연간 약 500,000개 이상에서 더 저렴하며 더 매끄러운 프로파일을 제공합니다. 스탬핑은 그 이하의 수량과 핀 게이지가 0.5 mm 미만으로 낮아지는 경우에 유리합니다. 압출은 일관된 핀 게이지를 유지할 수 없기 때문입니다. 의료용 인클로저 시제품의 경우 일반적으로 툴링 비용이 결정적입니다.
표준 소재는 SUS304 1.0 mm입니다. 용융아연도금 60 µm가 표준으로 공급됩니다. 의료용 인클로저 노출 우려가 있는 경우 패시베이션 공정을 권장합니다. SUS304 1.0 mm를 프레스 가공하면 공기 유로 길이가 고정된 상황에서 핀 밀도를 유지하면서 부품을 경량으로 유지할 수 있습니다.
스탬핑 브레이슬릿 홀더는 어떻게 제조됩니까?
단일 스트로크로 스탬핑 브레이슬릿 홀더 전체가 반복 정밀도로 운용되는 툴링에서 성형됩니다. 해당 사이클은 전용 라인에 공급되며, 모든 스트로크가 치수적으로 동일하므로 홀 위치가 배치 전반에 걸쳐 일관됩니다. 피치 대비 낮은 핀 게이지는 절삭 또는 압출 프로파일보다 단위 체적당 더 넓은 표면적을 제공합니다.
모든 스트로크가 치수적으로 동일하므로 홀 위치는 배치 전반에 걸쳐 일관됩니다. 이 반복성이 의료용 인클로저 양산 프로그램의 반복성을 가능하게 합니다. 지정 가능한 공차 등급은 '지정 가능한 공차 등급' 섹션에서 다룹니다. 정확한 수치 공차 값은 발췌문에 명시되지 않았습니다.
어떤 표면 마감 옵션이 있습니까?
용융아연도금 60 µm가 표준으로 적용됩니다. 의료용 인클로저 노출이 우려되는 용도에는 패시베이션 공정을 권장합니다. 표준 소재는 SUS304 1.0 mm입니다. 표면 마감 선정은 부식 노출과 의료용 인클로저 사용 여부에 따라 달라집니다.
다양한 열 성능을 위해 스탬핑 브레이슬릿 홀더를 재설계할 수 있습니까?
가능합니다. 이제 한 공급업체가 동일 프레스 패밀리에서 핀 게이지를 대응하므로, 열 설계 변경은 신규 벤더가 아닌 툴링 변경으로 해결됩니다. 피치 대비 낮은 핀 게이지는 동일 외형 치수의 절삭 또는 압출 프로파일보다 단위 체적당 더 넓은 표면적을 제공합니다. 이는 인클로저에 의해 고정된 공기 유로 길이를 지원합니다.
이 스탬핑 브레이슬릿 홀더는 어디에 사용됩니까?
공기 유로 길이가 인클로저에 의해 이미 고정된 곳과 의료용 인클로저 양산 프로그램에 사용됩니다. 배치 전반에 걸친 반복 가능한 홀 위치 덕분에 이러한 양산 프로그램에 적합합니다. 추가 적용 분야는 '이 부품의 적용 분야' 섹션에서 다룹니다. 핀 밀도는 외형 치수가 제한된 상황에서 중요합니다.
출하 전 검사는 표준 단계입니다. 모든 스트로크가 치수적으로 동일하므로 홀 위치는 배치 전반에 걸쳐 일관됩니다. 이는 의료용 인클로저 양산 프로그램의 반복성을 지원합니다. 구체적인 검사 항목은 '출하 전 검사' 섹션에서 다룹니다. 기록은 공정 검사 표에 따라 보관됩니다.
주요 사양 및 선정 가이드
사양 비교
항목
값 / 범위
소재
SUS304 1.0 mm
공차
홀 위치는 배치 전반에 걸쳐 일관; ΔT = 60 K에서 반복 정밀도
리드타임
발췌문에 명시되지 않음
MOQ
발췌문에 명시되지 않음
생산 능력
단일 타발 프레스; 한 공급업체가 동일 프레스 패밀리에서 핀 게이지 대응
선정 / 비교
옵션
최적 용도
트레이드오프
스탬핑 브레이슬릿 홀더
반복 가능한 핀 밀도가 필요한 의료용 인클로저 양산 프로그램
열 설계 변경을 위한 툴링 변경 필요
절삭 프로파일
스탬핑 범위를 벗어나는 복잡한 형상
동일 외형 치수에서 단위 체적당 표면적이 낮음
압출 프로파일
균일한 단면의 연속 길이
스탬핑 피치 대비 낮은 핀 게이지보다 핀 밀도가 낮음
SUS304 1.0 mm
공기 유로 길이가 고정된 경량 부품
소재 두께는 외형 치수에 의해 고정
용융아연도금 60 µm
표준 내식성 보호
두께가 증가; 정밀 공차 접촉면에는 부적합
자주 묻는 질문
스탬핑 브레이슬릿 홀더는 어떤 소재와 두께로 제작됩니까?
스탬핑 브레이슬릿 홀더는 SUS304 스테인리스강 1.0 mm 두께로 제작됩니다. 이 소재는 단일 타발 프레스에 필요한 내식성과 성형성을 제공합니다. 추가 보호를 위해 용융아연도금 60 µm가 표준으로 적용됩니다.
이 스탬핑 부품의 표준 표면 마감은 무엇입니까?
용융아연도금 60 µm가 표준 표면 마감입니다. 이 코팅은 의료 및 산업용 인클로저 용도에 내식성을 제공합니다. 스탬핑 후 최종 검사 전에 적용됩니다.
핀 밀도 측면에서 스탬핑과 절삭 가공은 어떻게 비교됩니까?
스탬핑은 낮은 핀 게이지에서 유리합니다. 피치 대비 핀은 동일 외형 치수의 절삭 또는 압출 프로파일보다 단위 체적당 더 넓은 표면적을 제공합니다. 이는 고정 체적에서 더 나은 열 성능을 의미하며, 의료용 인클로저 양산 프로그램에서 중요합니다.