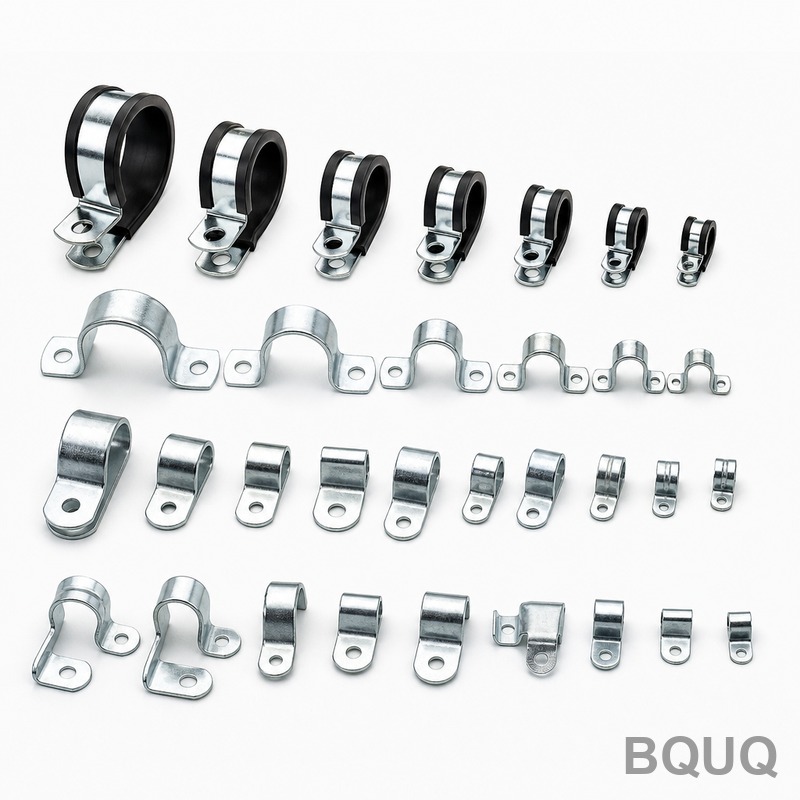
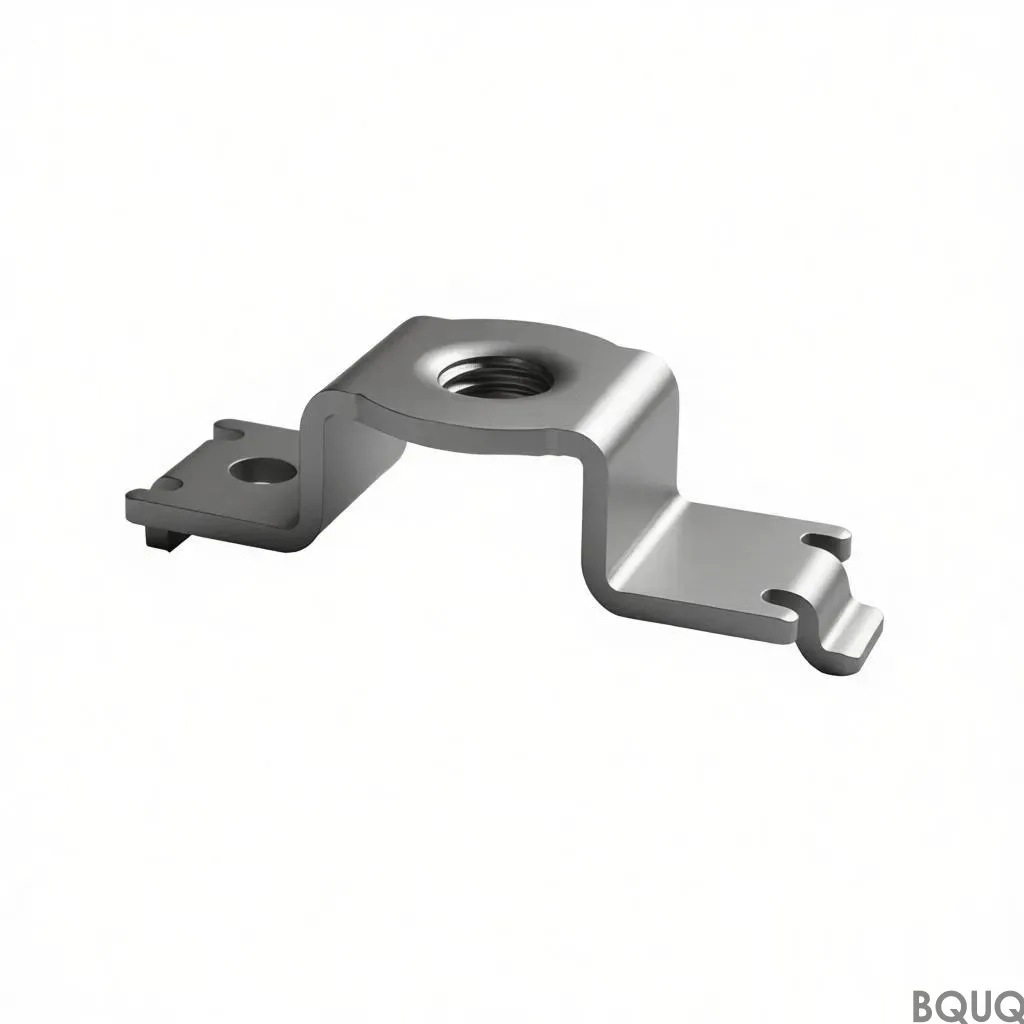
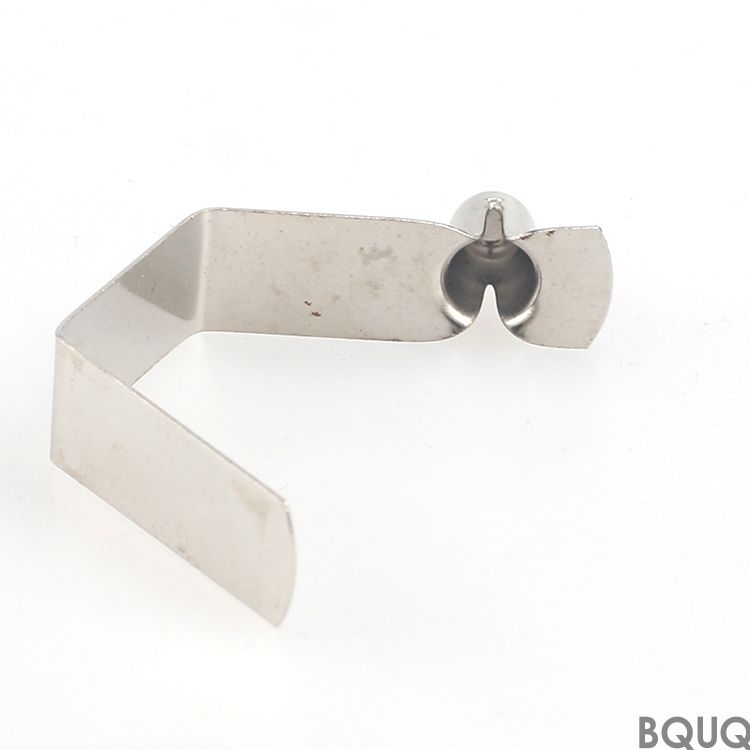
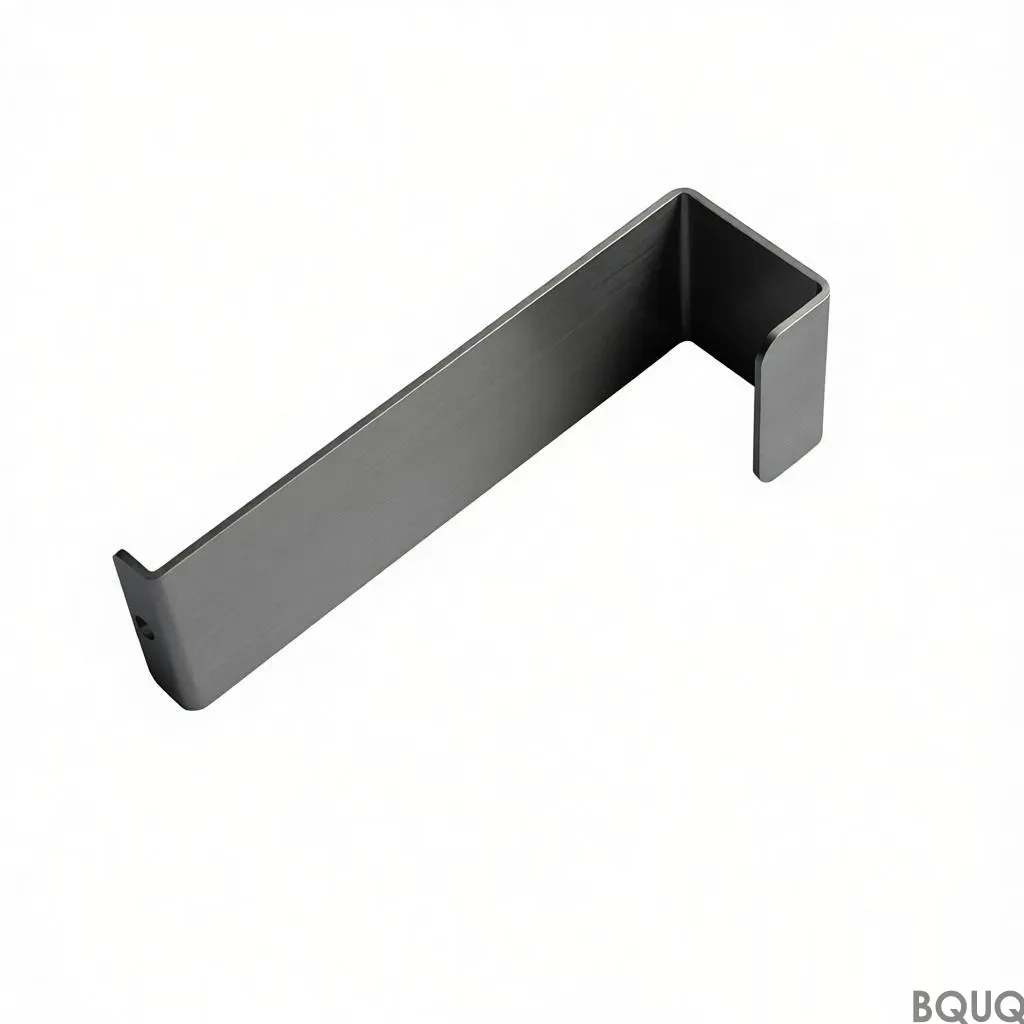
스탬핑 브레이슬릿은 핀과 평평한 베이스를 갖춘 SPCC 강재 1.0 mm 단일 스트로크 성형 부품으로, 태양광 트래커 구축용으로 ΔT = 60 K 등급입니다. 표준 아연 도금은 8-12 µm이며, 핀 루트를 보호하기 위해 성형 후 적용됩니다. 낮은 핀 게이지와 높은 핀 밀도는 기계 가공 또는 압출 프로파일보다 입방 밀리미터당 더 많은 표면적을 제공하며, 월간 생산량은 하나의 프레스 패밀리에서 확장됩니다.
스탬핑 브레이슬릿은 핀과 평평한 베이스를 갖춘 SPCC 강재 1.0 mm 단일 스트로크 성형 부품으로, 태양광 트래커 구축용으로 ΔT = 60 K 등급입니다. 표준 아연 도금은 8-12 µm이며, 핀 루트를 보호하기 위해 성형 후 적용됩니다. 낮은 핀 게이지와 높은 핀 밀도는 기계 가공 또는 압출 프로파일보다 입방 밀리미터당 더 많은 표면적을 제공하며, 월간 생산량은 하나의 프레스 패밀리에서 확장됩니다.
당사의 스탬핑 브레이슬릿은 핀과 평평한 베이스를 갖춘 SPCC 강재 1.0 mm를 사용합니다. ΔT = 60 K 등급으로, 표준 아연 도금 8-12 µm로 월간 생산량의 태양광 트래커 구축을 지원합니다.
설계 접근법 및 공정
단일 스트로크로 전체 스탬핑 브레이슬릿을 성형하므로 부품 비용이 복잡성에 따라 증가하지 않습니다. 툴링이 가동되며, 사이클이 라인에 공급됩니다.
낮은 핀 게이지가 스탬핑의 강점입니다: 동일한 외형의 기계 가공 또는 압출 프로파일보다 특정 피치의 핀이 입방 밀리미터당 더 많은 표면적을 제공합니다.
표준 재료는 SPCC 강재 1.0 mm이며, 아연 도금 8-12 µm로 공급됩니다. 핀과 평평한 베이스로 단일 스트로크로 성형되며, 태양광 트래커 구축용으로 ΔT = 60 K 등급입니다. 태양광 트래커 노출이 우려되는 경우 패시베이션을 권장합니다.
스탬핑 브레이슬릿의 열 등급은 무엇입니까?
스탬핑 브레이슬릿은 ΔT = 60 K 등급입니다. 이 등급은 월간 생산량의 태양광 트래커 구축을 지원합니다. 핀이 있는 SPCC 강재 1.0 mm 설계는 동일한 외형의 기계 가공 또는 압출 프로파일보다 입방 밀리미터당 더 많은 표면적을 제공합니다.
스탬핑 브레이슬릿은 부식으로부터 어떻게 보호됩니까?
아연 도금 8-12 µm는 성형 후 적용되므로, 기계 가공 대안처럼 핀 루트에서 부식 방지가 절단되지 않습니다. 태양광 트래커 노출에는 패시베이션을 권장합니다. 도면에 도금 두께 및 패시베이션 요구사항을 확인하세요.
스탬핑 브레이슬릿에 공차 등급을 지정할 수 있습니까?
예. 지정 가능한 공차 등급은 문서 섹션 지정 가능한 공차 등급에서 다룹니다. 단일 스트로크로 전체 부품을 성형하므로 부품 비용이 복잡성에 따라 증가하지 않습니다. 필요한 공차 등급이 있는 도면을 제공하시면, 모든 출하 전 검사가 지정된 치수를 검증합니다.
스탬핑 브레이슬릿 주문의 리드 타임과 월간 생산량은 얼마입니까?
툴링이 가동되고 사이클이 라인에 공급되어 태양광 트래커 구축을 위한 월간 생산량을 지원합니다. 리드 타임은 툴링 및 주문 일정에 따라 다릅니다. 이제 한 공급업체가 동일한 프레스 패밀리에서 핀 게이지를 커버하므로, 열 설계 변경은 새 공급업체가 아닌 툴링 변경입니다.
기계 가공 또는 압출 프로파일보다 스탬핑 핀을 선택하는 이유는 무엇입니까?
낮은 핀 게이지가 스탬핑의 강점입니다: 특정 피치의 핀이 동일한 외형의 기계 가공 또는 압출 프로파일보다 입방 밀리미터당 더 많은 표면적을 제공합니다. SPCC 강재 1.0 mm를 프레싱하면 핀 밀도를 희생하지 않고 스탬핑 브레이슬릿을 가볍게 유지하며, 이는 공기 흐름 경로 길이가 인클로저에 의해 고정된 경우에 중요합니다.
예, 성형 후 적용된 아연 도금 8-12 µm는 핀 루트를 보호하고 야외 태양광 트래커 구축에 표준 내식성을 제공합니다. 더 혹독한 환경에는 추가 코팅 또는 더 두꺼운 도금을 지정할 수 있습니다. 완전한 커버리지를 보장하기 위해 성형 후 도금을 적용합니다.
스탬핑 브레이슬릿의 최소 주문 수량(MOQ)은 얼마입니까?
MOQ는 변형당 5,000 pcs입니다. 이는 설정 및 툴링 상각을 포함합니다. 더 큰 월간 생산량의 경우 하나의 프레스 패밀리에서 확장할 수 있습니다. 월 500,000 pcs 이상의 물량은 문의하세요.
출하 전에 스탬핑 브레이슬릿을 어떻게 검사합니까?
입고된 SPCC 강재 1.0 mm를 검사하고, 스탬핑 중 핀 피치와 베이스 평탄도를 모니터링하며, 도금 후 아연 두께 8-12 µm를 측정하고, 열 테스트 또는 시뮬레이션을 통해 ΔT = 60 K를 검증합니다. 각 단계의 기록이 보관됩니다. 최종 검사는 핀이 손상되지 않았는지 확인합니다.
SPCC 강재 1.0 mm는 성형성, 강도 및 비용의 균형을 맞추기 때문에 사용됩니다. 낮은 핀 게이지와 높은 핀 밀도를 가능하게 하여 기계 가공 또는 압출 프로파일보다 입방 밀리미터당 더 많은 표면적을 제공합니다. 가벼우며 ΔT = 60 K 등급의 태양광 트래커 구축에 적합합니다.