스프링 파손 대처법: 근본 원인과 설계 솔루션
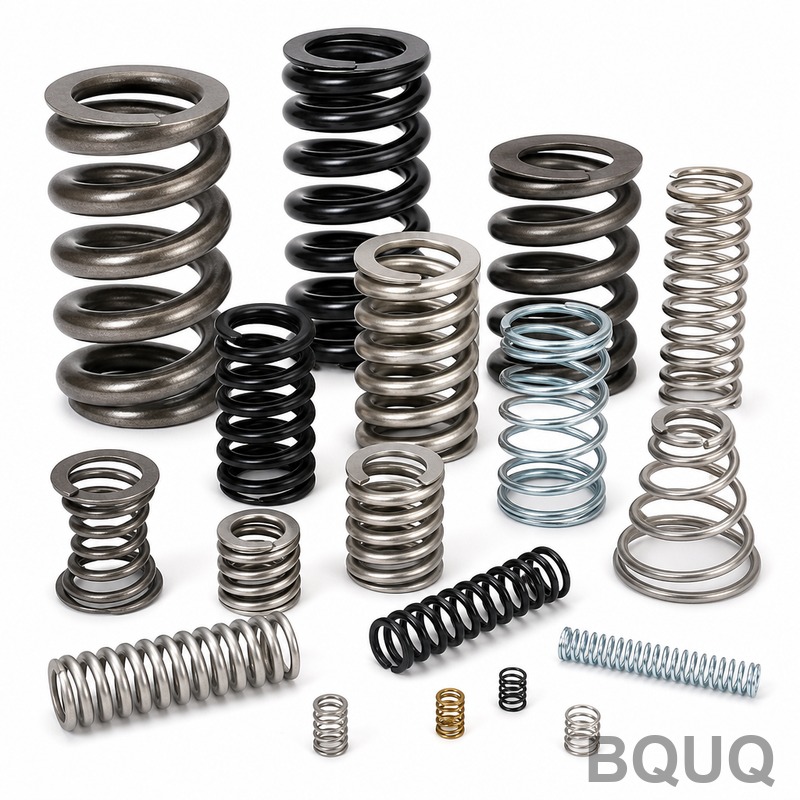
스프링 파손은 단일 과부하 사건보다는 반복 하중에 의한 피로 파괴가 가장 흔한 원인이며, 전체 파손의 약 65%가 표면 결함, 응력 집중 또는 잘못된 재료 선정에서 비롯됩니다. 직접적인 해결책은 세 가지 동시 조치를 포함합니다: 피크 응력을 줄이기 위한 스프링 형상 재설계, 향상된 피로 수명을 가진 고급 재료 지정, 그리
스프링 파손은 단일 과부하 사건보다는 반복 하중에 의한 피로 파괴가 가장 흔한 원인이며, 전체 파손의 약 65%가 표면 결함, 응력 집중 또는 잘못된 재료 선정에서 비롯됩니다. 직접적인 해결책은 세 가지 동시 조치를 포함합니다: 피크 응력을 줄이기 위한 스프링 형상 재설계, 향상된 피로 수명을 가진 고급 재료 지정, 그리
CNC 가공은 공정, 공구, 재료에 따라 0.4 µm Ra에서 6.3 µm Ra 범위의 표면 조도를 달성할 수 있습니다. 표준 밀링 및 터닝의 경우 1.6 µm ~ 3.2 µm Ra를 기대할 수 있으며, 정밀 연삭 및 정밀 보링은 0.4 µm ~ 0.8 µm Ra에 도달할 수 있습니다. 이 문서에서는 각 공정별 정확한 R
스프링 지수(C)는 코일 평균 직경(D)을 와이어 직경(d)으로 나눈 비율로, C = D/d로 표현됩니다. 이는 스프링 설계에서 가장 중요한 기하학적 파라미터로, 제조 가능성, 응력 분포, 피로 수명, 생산 비용에 직접적인 영향을 미칩니다. 스프링 지수 4~12는 CNC 코일링 스프링의 표준 제조 가능 범위이며, 이 범위
원추형 스프링과 원통형 스프링은 형상, 하중 분포, 공간 효율성에서 근본적으로 다릅니다. 원통형 스프링은 일정한 스프링 상수와 예측 가능한 선형 변위를 제공하는 반면, 원추형 스프링은 가변 스프링 상수, 고체 적층에 가까운 압축 높이, 그리고 우수한 측면 안정성을 제공합니다. 긴 이동 범위에 걸쳐 균일한 힘이 필요하면 원
대부분의 고성능 전자 애플리케이션에서 서멀 그리즈는 동일한 두께의 패드보다 5~10배 낮은 열저항을 달성하므로 더 나은 선택입니다. 서멀 패드는 진동 완화, 재작업 용이성, 또는 부품 간 간격이 0.5mm를 초과하는 경우에만 선호됩니다. 결정은 압력 허용 오차, 조립 속도, 그리고 장치의 열 예산에 대한 특정 요구 사항에