다이 유지보수란 무엇이며 스탬핑 품질에 왜 중요한가?
금형 유지보수는 스탬핑 금형을 검사, 세척, 수리, 재생하여 원래의 기하학적 정밀도와 표면 상태로 복원하는 체계적인 프로세스입니다. 이는 마모되거나 손상된 금형이 모든 스탬핑 부품에 결함을 직접 전달하여 치수 편차, 버(burr), 표면 스크래치를 유발하고, 이로 인해 불량률이 5%를 초과하고 시간당 CNY 800~1,5
금형 유지보수는 스탬핑 금형을 검사, 세척, 수리, 재생하여 원래의 기하학적 정밀도와 표면 상태로 복원하는 체계적인 프로세스입니다. 이는 마모되거나 손상된 금형이 모든 스탬핑 부품에 결함을 직접 전달하여 치수 편차, 버(burr), 표면 스크래치를 유발하고, 이로 인해 불량률이 5%를 초과하고 시간당 CNY 800~1,5
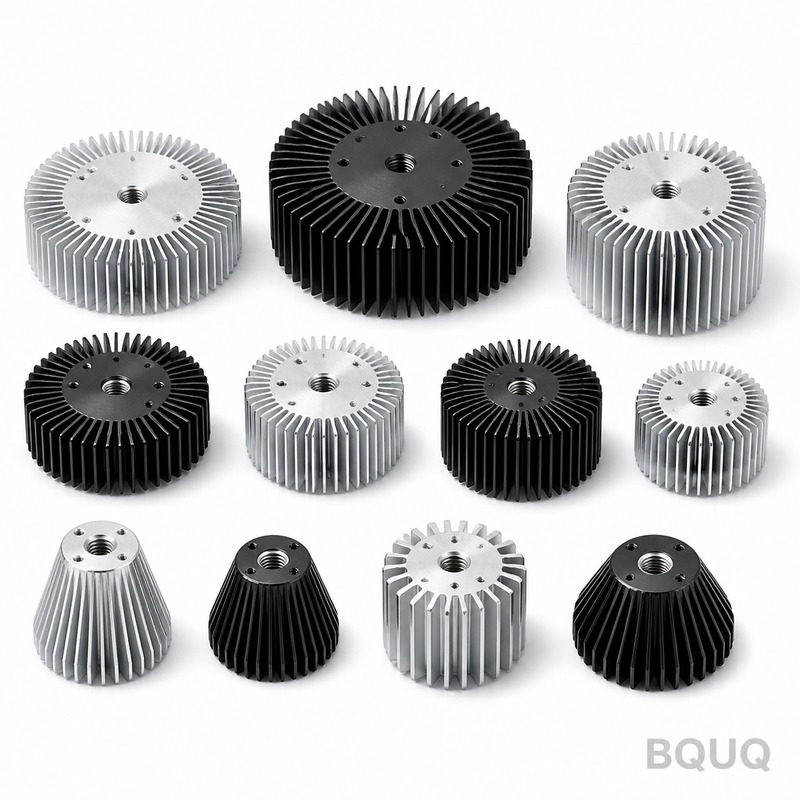
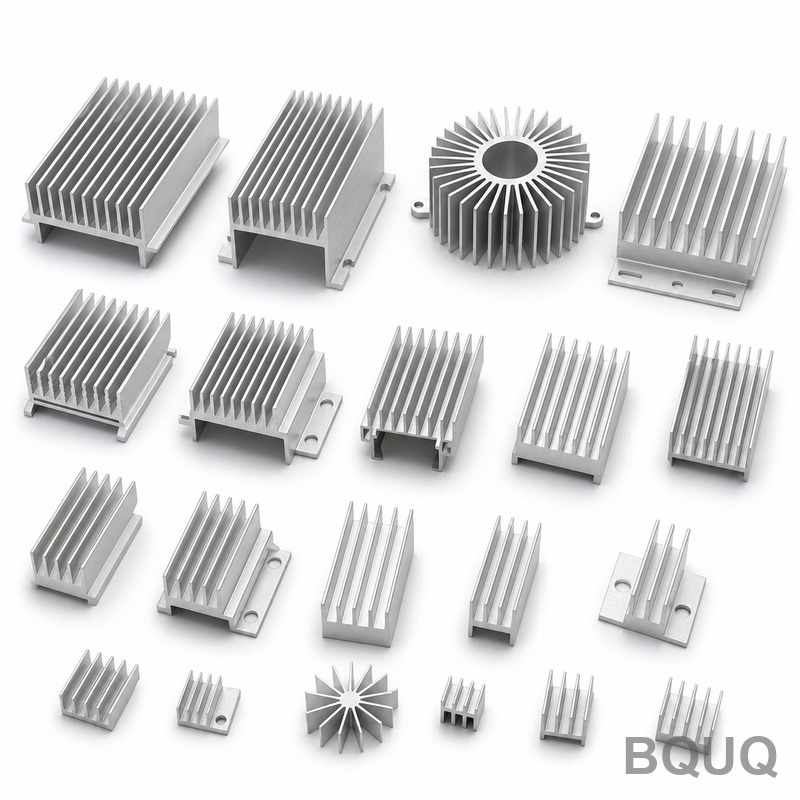
히트싱크를 테스트하는 가장 직접적인 방법은 가열된 다이에既知의 전력 부하를 인가하고, 제어된 기류 조건에서 히트싱크를 장착한 후 히트싱크 베이스와 주변 공기 사이의 온도 차이를 측정하여 열저항(Rth)을 °C/W 단위로 측정하는 것입니다. 구체적으로, 열전대와 정밀 DC 전원 공급 장치를 사용하여 ±0.5°C 이내의 정확
CNC 가공 부품의 경우, 빠른 생산, 경량 부품, 높은 열전도성, 비용 효율성이 요구되는 애플리케이션에는 알루미늄이 적합한 선택이며, 최대 강도, 내식성, 내마모성이 요구되는 애플리케이션에는 스테인리스 스틸이 적합한 선택입니다. 부품이 부식성 환경에서 작동하거나 높은 기계적 응력에 직면한다면 스테인리스 스틸을 선택하고,
금속 스탬핑 부품 설계에는 균일한 벽 두께, 넉넉한 벤드 반경, 표준 홀 크기를 우선시하는 특정 설계 제조(DFM) 규칙을 따르는 것이 필요합니다. 가장 중요한 규칙은 재료 두께의 최소 1배 이상의 최소 벤드 반경과 재료 두께 이상의 홀 직경을 유지하여 공구 파손과 균열을 방지하는 것입니다. 이러한 제약 조건을 준수하면
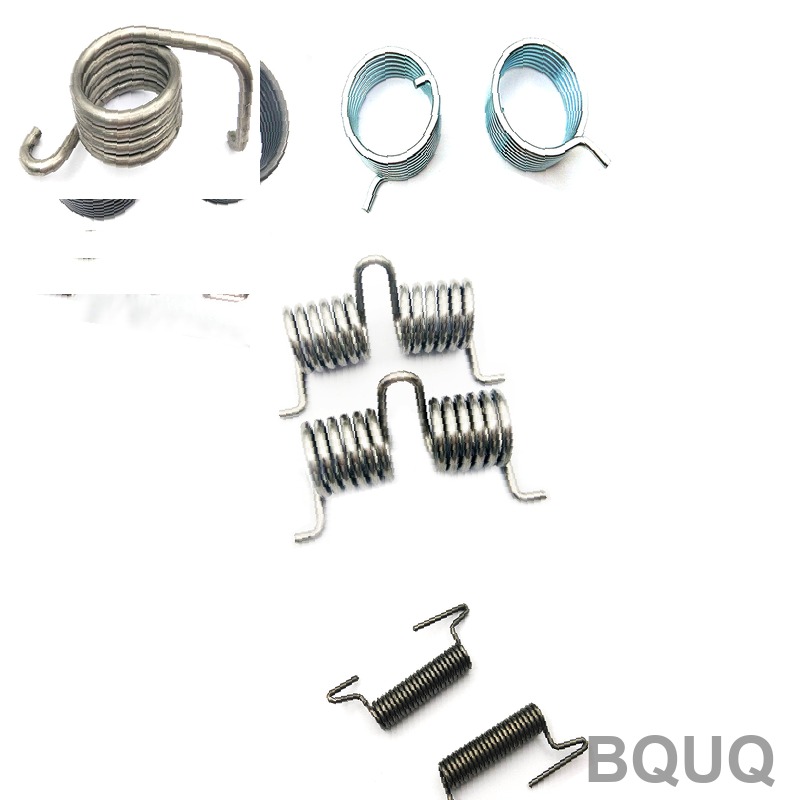
원추형 스프링은 길이를 따라 직경이 점진적으로 감소하거나 증가하도록 감긴 코일 스프링으로, 원뿔 모양을 띤다. 원통형 스프링과 달리 압축 시 코일이 서로 안으로 중첩되어 자유 높이보다 훨씬 짧은 고체 높이를 달성할 수 있다. 이러한 독특한 형상은 점진적 스프링 레이트를 제공하는데, 이는 스프링이 압축될수록 저항이 증가함을