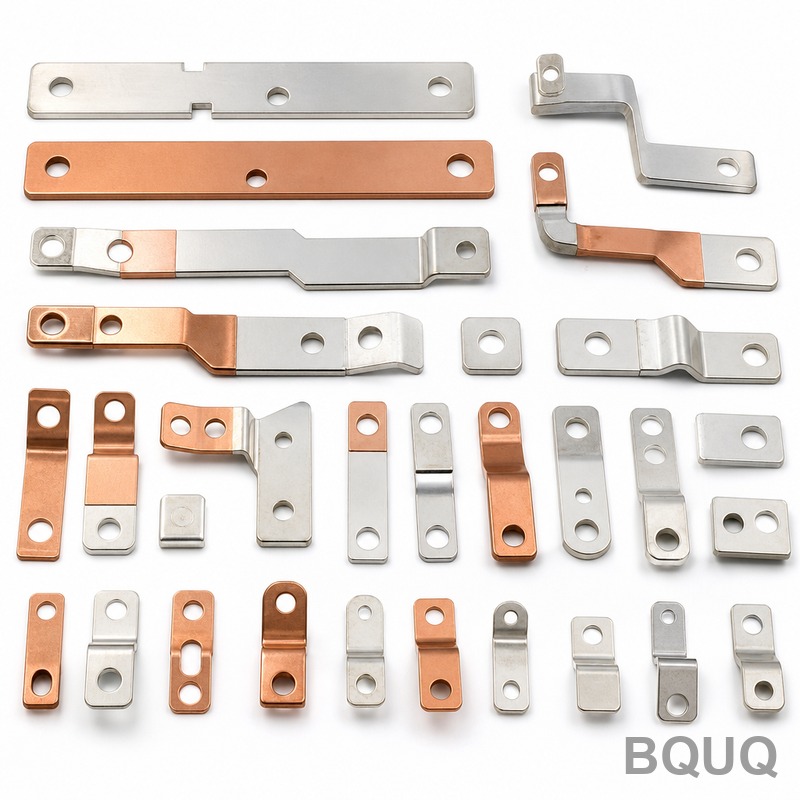
공정 유형별 금속 스탬핑 공차는 무엇인가?
금속 스탬핑 공차는 공정에 따라 크게 달라집니다: 프로그레시브 스탬핑은 일반적으로 ±0.001~±0.003인치(0.025~0.076mm)를 유지하며, 파인 블랭킹은 ±0.0005~±0.0015인치(0.013~0.038mm)로 가장 정밀한 공차를 달성하고, 딥 드로잉은 드로우 깊이와 재료 스프링백에 따라 ±0.003~±0.
금속 스탬핑 공차는 공정에 따라 크게 달라집니다: 프로그레시브 스탬핑은 일반적으로 ±0.001~±0.003인치(0.025~0.076mm)를 유지하며, 파인 블랭킹은 ±0.0005~±0.0015인치(0.013~0.038mm)로 가장 정밀한 공차를 달성하고, 딥 드로잉은 드로우 깊이와 재료 스프링백에 따라 ±0.003~±0.
스프링 제조업체를 선택할 때는 단순히 단가를 비교하는 것이 아니라 야금학적 추적성, 치수 역량, 공정 관리 능력을 평가해야 합니다. 자격을 갖춘 공급업체는 직경 3.0mm 미만 와이어에 대해 ±0.05mm 이내의 공차를 입증해야 하며, ASTM A228 또는 EN 10270에 따른 재질 인증서를 제공하고, 불량률을 500
LED 조명용 방열판을 선택하는 가장 직접적인 방법은 먼저 총 열저항 예산(LED 접합부에서 주변 공기까지)을 계산한 다음, 지정된 기류와 주변 온도 조건에서 필요한 열저항(Rth)을 제공하는 방열판을 매칭하는 것입니다. 이 값은 와트 수에 따라 일반적으로 0.5°C/W에서 10°C/W 사이입니다. 40°C 주변 온도에서
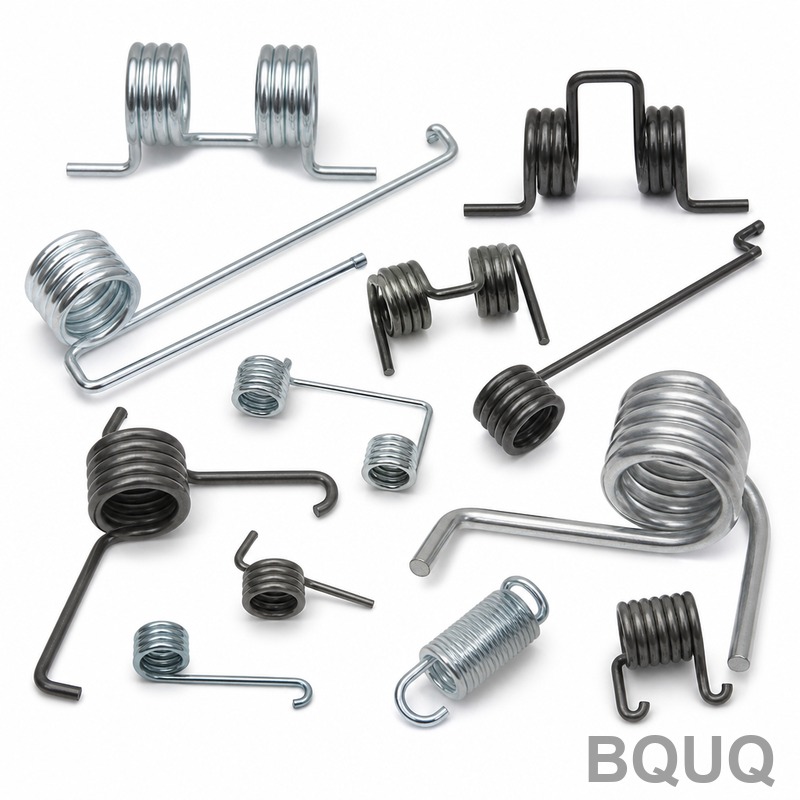
근본적인 차이는 각 스프링이 기계적 에너지를 흡수하고 방출하는 방식에 있습니다. 압축 스프링은 축 방향의 밀어내는 힘에 저항하며 하중을 받으면 짧아지고, 인장 스프링은 축 방향의 당기는 힘에 저항하며 하중을 받으면 늘어납니다. 비틀림 스프링은 축을 중심으로 한 회전력 또는 비틀림 힘에 저항합니다. 실질적으로 말하면, 압축
정밀 블랭킹(Fine blanking)은 완전 전단된 매끄러운 모서리와 엄격한 치수 공차를 가진 부품을 생산하는 정밀 금속 스탬핑 공정으로, 일반 스탬핑의 30-50%에 비해 일반적으로 100%의 전단면을 달성합니다. 금속을 분리하기 위해 파괴에 의존하는 표준 스탬핑과 달리, 정밀 블랭킹은 V-링 압입을 갖춘 3중 동작