CNC 가공은 의료기기 제조 요구 사항을 어떻게 지원하는가?
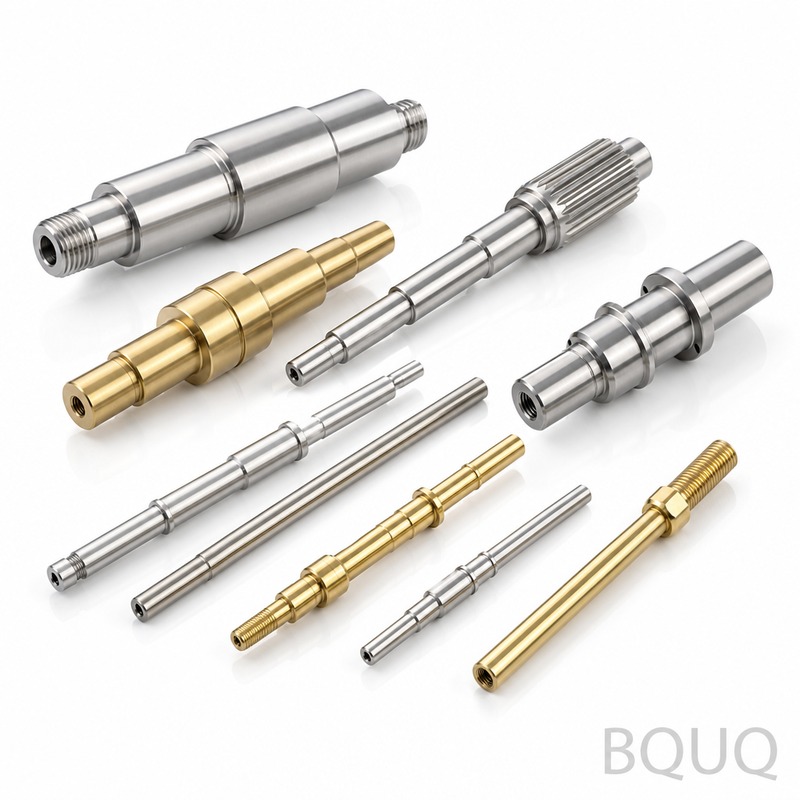
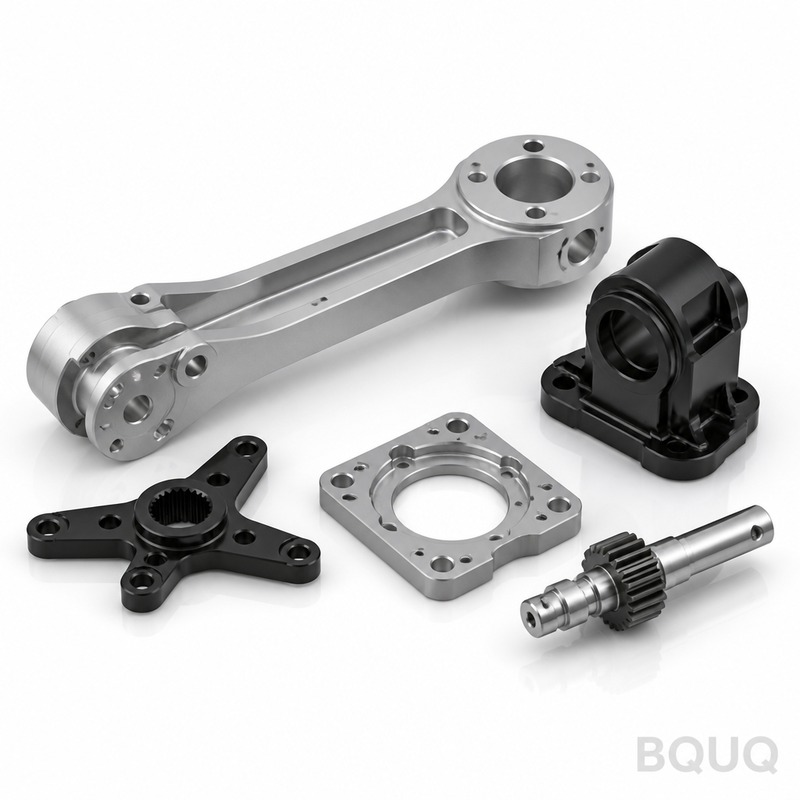
CNC 가공은 엄격한 공차, 생체적합성 재료, 규제 추적성을 요구하는 의료 기기의 지배적인 제조 공정으로, ±0.005mm(0.0002인치)의 치수 정확도와 Ra 0.2µm까지의 표면 조도를 달성할 수 있습니다. Class II 및 Class III 기기의 경우, CNC 공정은 ISO 13485 및 FDA 21 CFR P
CNC 가공은 엄격한 공차, 생체적합성 재료, 규제 추적성을 요구하는 의료 기기의 지배적인 제조 공정으로, ±0.005mm(0.0002인치)의 치수 정확도와 Ra 0.2µm까지의 표면 조도를 달성할 수 있습니다. Class II 및 Class III 기기의 경우, CNC 공정은 ISO 13485 및 FDA 21 CFR P
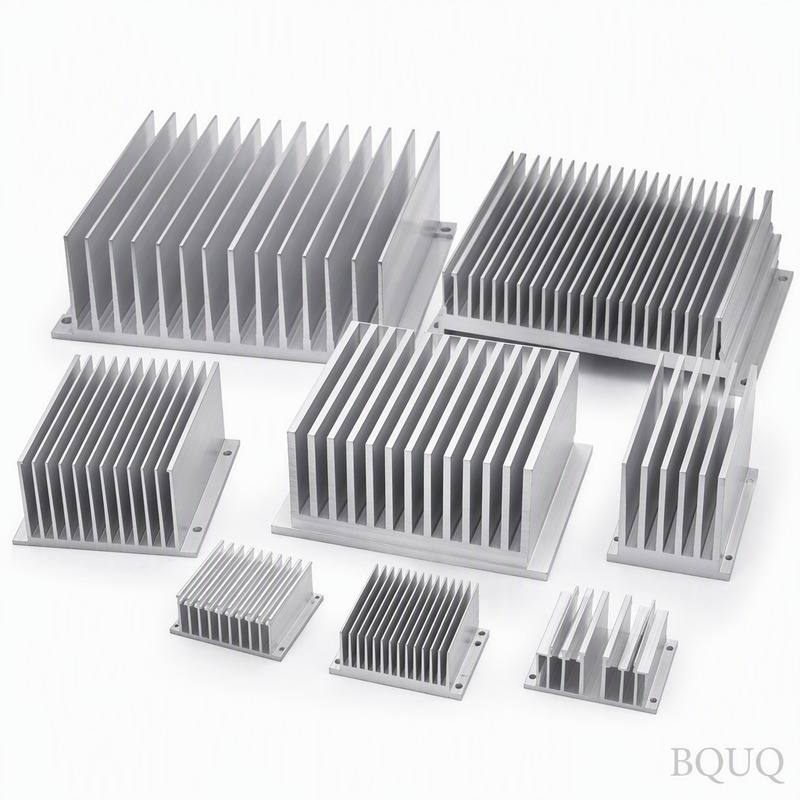
일반적인 알루미늄 압출 공법에서 핀 두께의 절대 최소값은 0.8mm(0.031인치)이지만, 일관된 품질과 수율을 위한 권장 생산 한계는 1.0mm(0.039인치)입니다. 0.8mm 미만에서는 알루미늄 흐름이 불안정해져 다이 변형, 핀 찢김, 허용 오차 이탈이 발생할 수 있습니다. 대량 생산의 경우, BQUQ는 열 성능과
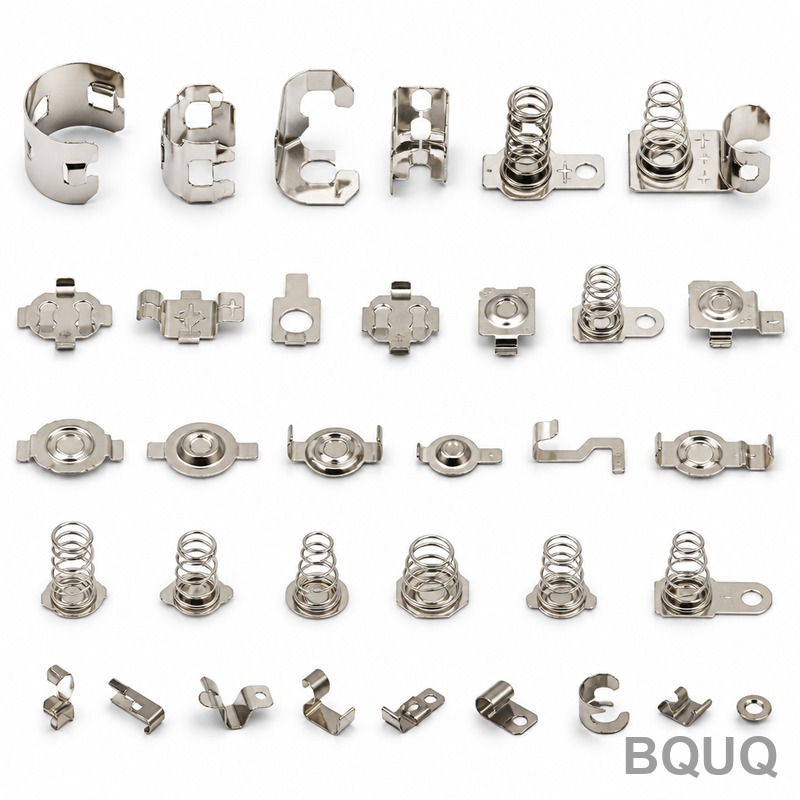
네, 알루미늄은 강철에 비해 성형성과 스프링백이 낮다는 점을 고려한다면 정밀 제조 분야에서 가장 일반적으로 스탬핑되는 금속 중 하나입니다. 알루미늄 스탬핑은 5052, 6061, 3003과 같은 합금을 사용하여 ±0.05 mm까지의 공차를 가진 부품을 생산할 수 있는 대량 생산에 적합하고 비용 효율적인 공정입니다. 성공의
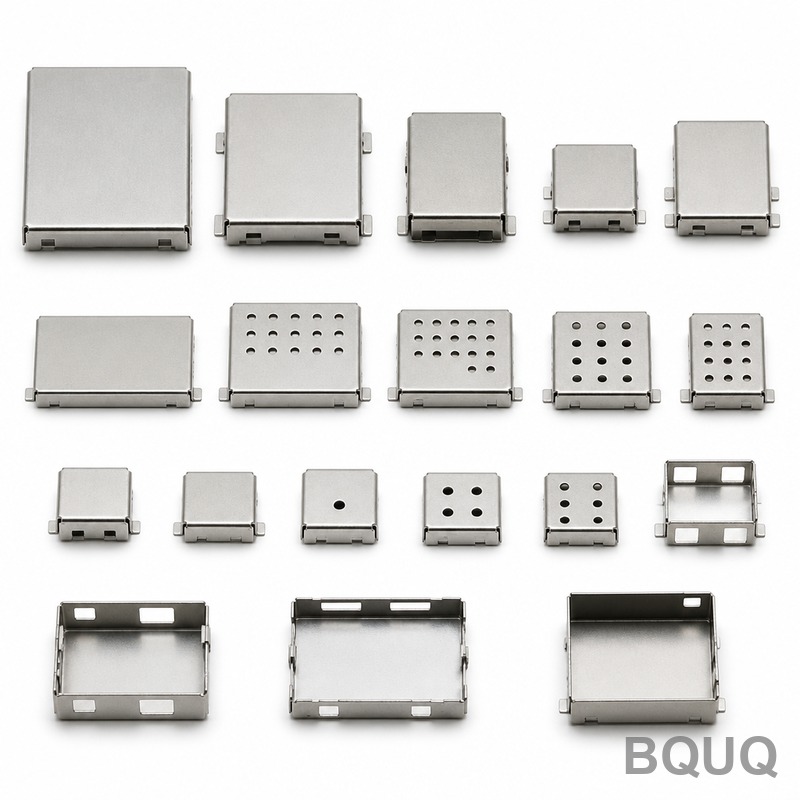
트랜스퍼 다이는 금속 워크피스를 기계식 핑거, 레일 또는 흡입 컵을 사용하여 한 스테이션에서 다음 스테이션으로 물리적으로 이송하는 다중 스테이션 스탬핑 금형으로, 단일 프로그레시브 다이로는 생산할 수 없는 복잡한 부품을 만들 수 있습니다. 스트립이 캐리어 웹에 부착된 상태로 유지되는 프로그레시브 다이와 달리, 트랜스퍼 다
표준 CNC 가공에서 일반적으로 달성 가능한 공차는 ±0.005인치(±0.127mm)이며, 고정밀 가공은 ±0.0002인치(±0.005mm) 이상의 공차를 일관되게 유지할 수 있습니다. 미터법 기준으로 표준 공정은 ±0.1mm를 유지하는 반면, 고정밀 가공은 중요 형상에서 ±0.005mm까지 도달합니다. 이 두 등급의 차