2026년 지속 가능한 CNC 가공의 핵심 단계는 무엇인가?
2026년 지속 가능한 CNC 가공은 정밀도를 희생하면서 친환경을 추구하는 것이 아니라, 공정 효율을 최적화하여 에너지 소비를 최대 30% 절감하고, 준건식 방식을 통해 절삭유 사용량을 90% 줄이며, 고급 시뮬레이션과 공구 경로 전략을 통해 재료 폐기물을 거의 제로화하는 것을 의미합니다. 제조업체를 위한 직접적인 해법은
2026년 지속 가능한 CNC 가공은 정밀도를 희생하면서 친환경을 추구하는 것이 아니라, 공정 효율을 최적화하여 에너지 소비를 최대 30% 절감하고, 준건식 방식을 통해 절삭유 사용량을 90% 줄이며, 고급 시뮬레이션과 공구 경로 전략을 통해 재료 폐기물을 거의 제로화하는 것을 의미합니다. 제조업체를 위한 직접적인 해법은
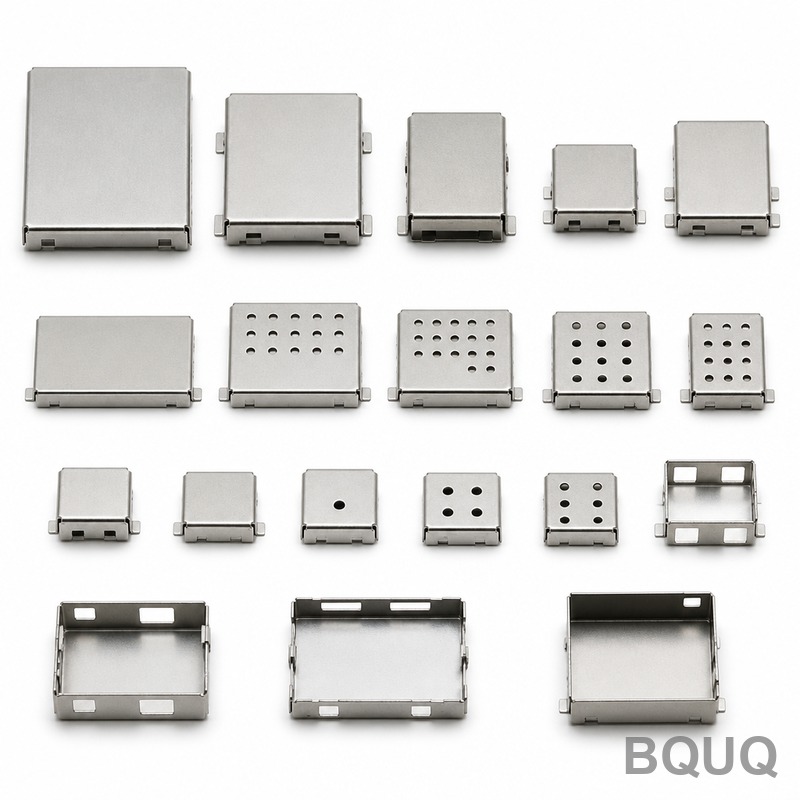
스탬핑 EMI 차폐 부품의 성장은 무선 통신 주파수의 기하급수적 증가, 기기 소형화, 그리고 자동차 산업의 전기차 및 자율주행차 전환에 의해 직접적으로 추진되고 있습니다. 전자 기기가 더 높은 속도(5G mmWave 최대 39GHz)와 전력 밀도로 작동함에 따라, 비용 효율적이고 대량 생산이 가능한 전자파 간섭(EMI)
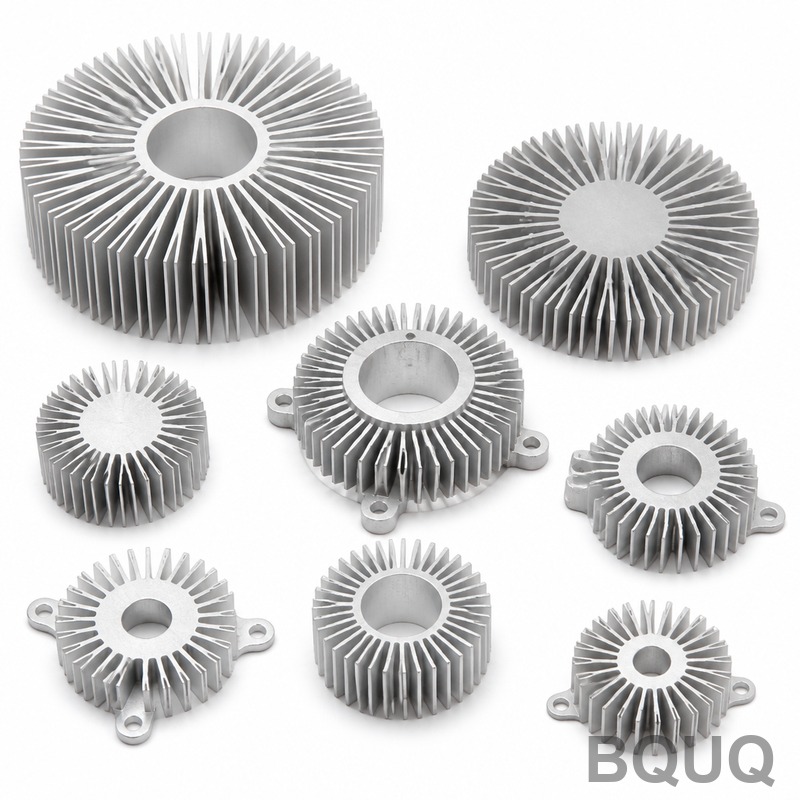
AI 네트워크에서 광모듈을 위한 가장 효과적인 열 관리 전략은 고급 방열판 설계, 강제 공랭식 냉각, 그리고 정밀한 열 인터페이스 재료(TIM)의 결합이며, 이를 통해 모듈당 15-25W의 열을 방출하면서 접합 온도를 85°C 미만으로 유지할 수 있습니다. 400G 및 800G OSFP/QSFP-DD 모듈의 경우, 모듈
CNC 가공에서 디지털 트윈은 기계 운동학, 공구 경로, 재료 특성, 열 거동을 포함한 전체 제조 공정의 가상적이고 데이터 정확한 복제본을 제공하며, 엔지니어가 칩 하나 제거되기 전에 생산을 시뮬레이션하고 검증할 수 있게 한다. 직접적인 답변은 디지털 트윈이 복잡한 다축 가공에 올바르게 적용될 때 초품 불량률을 최대 45
유한요소해석(FEA)을 갖춘 스프링 설계 소프트웨어는 물리적 시행착오 반복을 제거하여 프로토타입 개발 시간을 40%~60% 단축하며, 일반적인 3~5회의 프로토타이핑 사이클을 1~2회로 줄입니다. 50 N/mm로 정격된 일반적인 압축 스프링의 경우, 시뮬레이션은 2~3시간의 엔지니어링 시간 내에 응력 분포, 피로 수명,