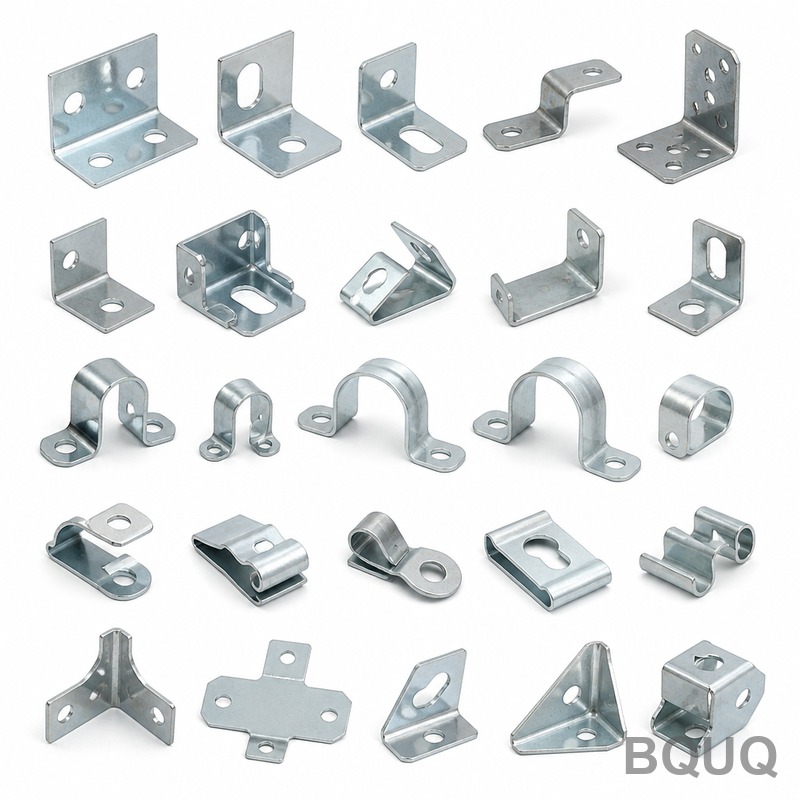
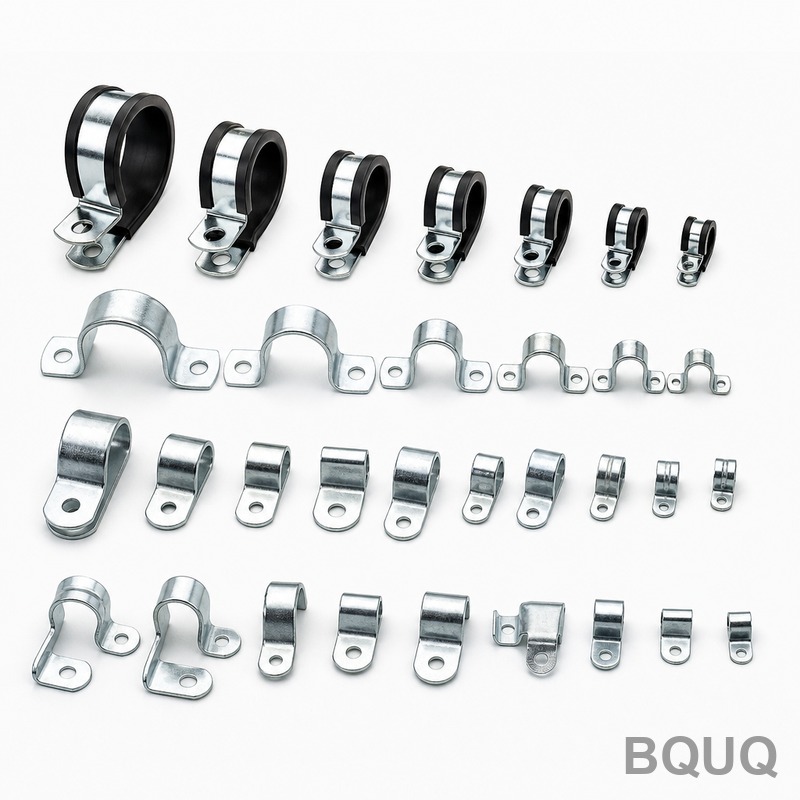
이 컬렉션이 실제로 무엇인가 — 그리고 엔지니어들이 주문하는 이유 이 제품군은 사양 지정이 가능한 스탬핑 브래킷 및 클립으로, 모든 제품이 내식성을 위해 아연 도금 처리되었습니다(염수 분무 시험 최소 72시간 통과). 평탄도는 0.05 mm 이내, 홀 간 공차는 0.05 mm, 모든 모서리의 버 높이는 0.05 mm
아연 도금 스탬핑 브래킷 및 클립 컬렉션 | BQUQ 정밀 제조
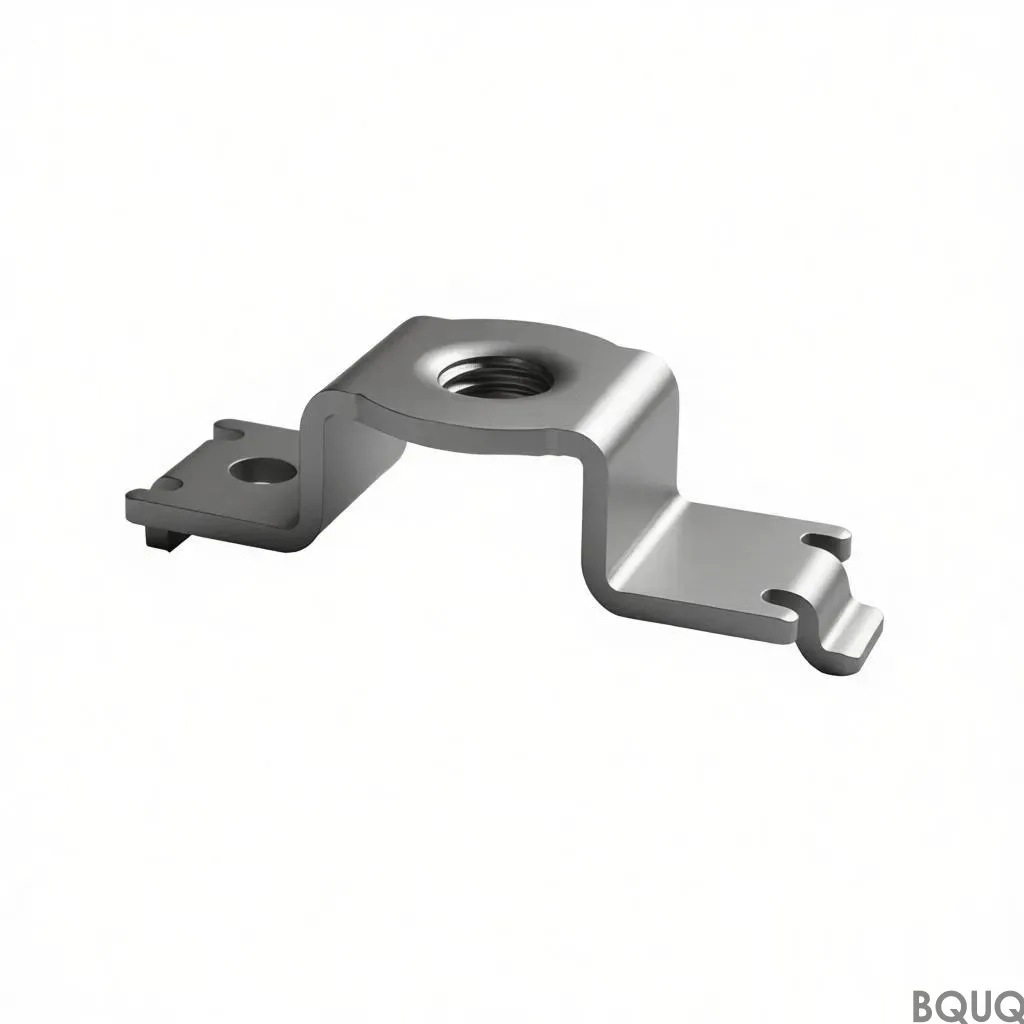
이 컬렉션이 실제로 무엇인가 — 그리고 엔지니어들이 주문하는 이유 이 제품군은 사양 지정이 가능한 스탬핑 브래킷 및 클립으로, 모든 제품이 내식성을 위해 아연 도금 처리되었습니다(염수 분무 시험 최소 72시간 통과). 평탄도는 0.05 mm 이내, 홀 간 공차는 ±0.05 mm, 모든 모서리의 버 높이는 0.05 mm 미만으로 관리됩니다. 도면 승인 후
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
이 제품군은 사양 지정이 가능한 스탬핑 브래킷 및 클립으로, 모든 제품이 내식성을 위해 아연 도금 처리되었습니다(염수 분무 시험 최소 72시간 통과). 평탄도는 0.05 mm 이내, 홀 간 공차는 ±0.05 mm, 모든 모서리의 버 높이는 0.05 mm 미만으로 관리됩니다. 도면 승인 후 첫 번째 시제품까지의 일반적인 리드 타임은 15일이며, 스프링 강 클립의 자체 경도 범위는 열처리 후 40–45 HRC입니다.
박판 스탬핑 부품에서 ±0.05 mm를 유지하는 방법
얇은 소재(0.5–3.0 mm)는 휘어지기 쉽습니다. 우리는 80톤 고속 프레스(250 SPM)에서 프로그레시브 금형을 사용하고, 모든 스트립에 교정 패스를 추가하여 이 문제를 해결합니다. 금형 유지보수는 50,000 스트로크마다 실시합니다 — "고장 났을 때"가 아닙니다. 이를 통해 생산 로트 전체에서 치수 편차를 0.03 mm 미만으로 유지합니다. 스프링백 문제가 있는 클립의 경우, 스탬핑 후 굽힘을 시도하는 대신 금형 내 코이닝 단계를 사용합니다.
아연 도금 클립에 사용하는 소재 및 열처리
세 가지 기본 금속이 주문의 95%를 차지합니다: SPCC 냉간 압연 강판(일반 브래킷용), SUS301 스테인리스(부식성 또는 고온 환경용), SK5 스프링 강(100만 사이클 복원이 필요한 클립용). 아연 도금은 열처리 후에 적용됩니다 — 절대 그 전에 하지 않습니다. 도금조가 45°C에서 역순으로 처리하면 마르텐사이트를 템퍼링할 수 있기 때문입니다. SK5의 경우 830°C에서 오일 퀜칭, 260°C에서 45분간 템퍼링한 후 8–12 µm 두께로 도금합니다.
모든 출하 전 검사: 5단계 점검
무작위 샘플링은 없습니다. 모든 로트는 5단계 점검을 받습니다: (1) 부품당 3개 중요 홀 위치의 CMM 검증, (2) 배치당 2개 샘플 클립의 로크웰 경도 시험, (3) 생산일당 1개 도금 샘플의 염수 분무 시험, (4) 10개 무작위 부품의 버 높이 게이지 측정, (5) 화강암 표면판에서의 평탄도 검사. 결과는 포장 목록과 함께 발송됩니다 — 별도로 요청할 필요가 없습니다.
아연 도금 두께 및 6가 크로메이트를 사용하지 않는 이유
당사의 표준은 ASTM B633에 따른 3가 투명 또는 청색 아연 도금, 8–12 µm입니다. 중성 염수 분무에서 백청 72시간, 적청 240시간을 제공합니다. 6가 크로메이트는 RoHS 및 REACH에서 금지되어 사용하지 않습니다 — 자동차 등급(예: 백청 120시간)이 필요한 경우, 실러를 추가하거나 아연-니켈 합금(12–20 µm)으로 전환할 수 있으며 비용은 5% 증가합니다.
스프링 강 클립이 100만 사이클 후에도 형상을 유지하는 이유
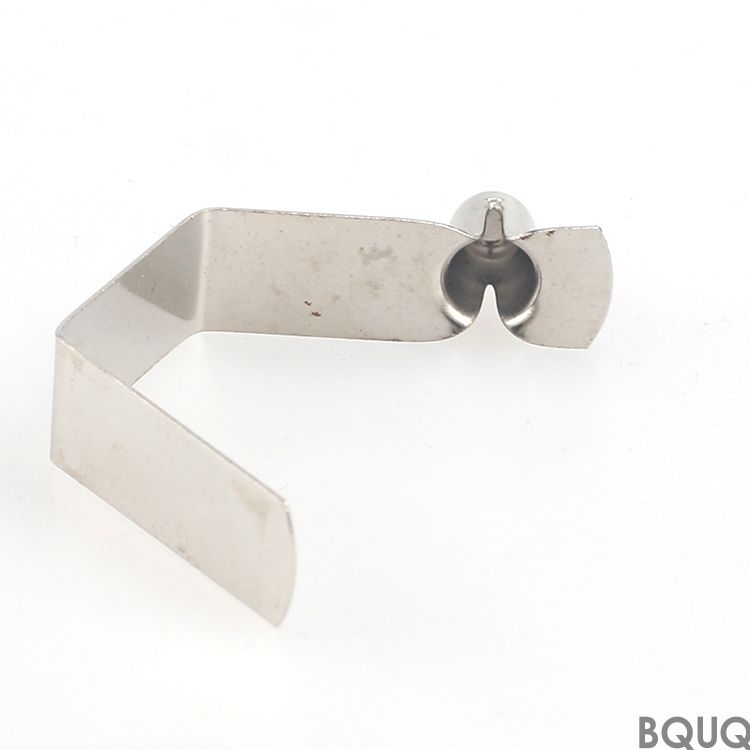
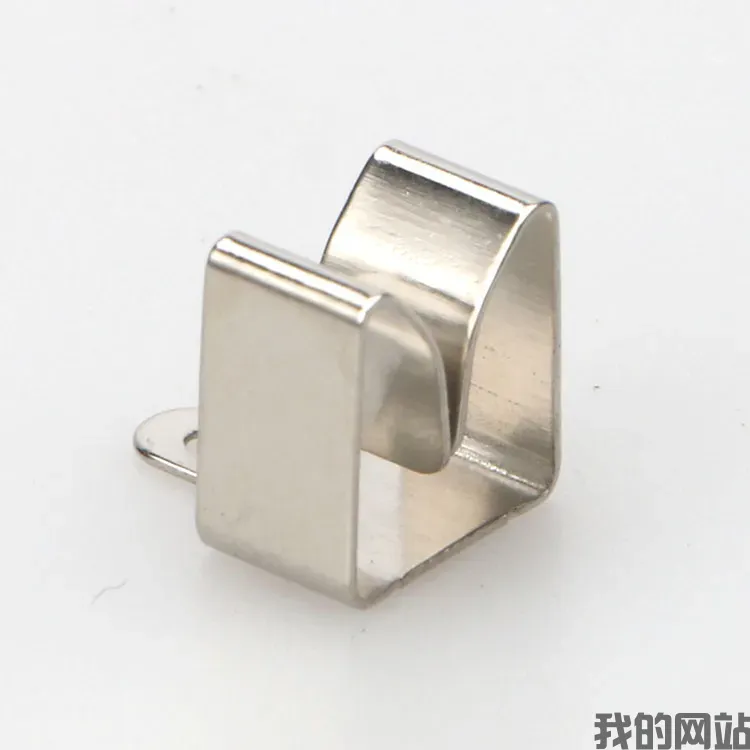
이 컬렉션의 클립은 SK5 또는 65Mn(망간 스프링 강)으로 성형됩니다. 차이는 피로 수명입니다: 65Mn은 항복 응력의 70%에서 100만 사이클, SK5는 150만 사이클을 제공합니다. 성형 후 200°C에서 30분간 응력 제거 처리를 실시합니다 — 이는 굽힘 작업에서 발생하는 잔류 응력을 제거하며, 이것이 실제로 조기 균열의 원인입니다. 특정 사이클 수가 필요하면 알려주십시오. 그에 맞는 등급과 템퍼링을 선택하겠습니다.
최소 주문 수량 없음, 그러나 프로토타입과 양산 가격의 차이
피팅 테스트를 위해 50개를 주문할 수 있습니다 — 모든 신규 고객에게 제공합니다. 프로토타입 부품(최대 200개)은 단동 금형으로 제작되며, 부품 형상당 툴링 비용은 $80–$200입니다. 양산(1,000개 이상)은 프로그레시브 금형을 사용하며, 일회성 엔지니어링 비용 $1,200–$3,500이 단가에 분할 상각됩니다. 동일한 설계를 12개월간 유지하면 5번째 주문 시 툴링 비용의 50%를 환불합니다.
파라미터
값 / 범위
비고
기본 소재
SPCC, SUS301, SK5, 65Mn
기타 합금은 요청 시 가능
소재 두께
0.5 – 3.0 mm
브래킷은 최대 5.0 mm까지 가능
경도(스프링 클립)
40 – 45 HRC
SK5 / 65Mn 퀜칭 및 템퍼링 후
경도(브래킷)
성형 상태, 70 – 80 HRB
선택 사항: 유도 경화
치수 공차
±0.05 mm
홀 및 마운팅 면
표면 조도(Ra)
0.8 – 1.6 µm
도금 후, 2차 연마 없음
런아웃(평탄도)
100 mm 길이 기준 ≤ 0.05 mm
화강암 판에서 측정
아연 도금 두께
8 – 12 µm(3가)
ASTM B633, 투명 또는 청색
염수 분무 내성
백청 72시간 / 적청 240시간
선택 사항: 아연-니켈(백청 120시간)
리드 타임(첫 시제품)
15일
도면 승인 후
최소 주문 수량
없음(프로토타입 50개)
1,000개 이상 시 양산 가격 적용
이 컬렉션의 최소 주문 수량은 얼마인가요?
최소 주문 수량이 없습니다 — 프로토타입용 50개를 수용하며, 최소 수량 제한 없이 볼륨에 맞게 확장할 수 있습니다. 단, 1,000개 이상에서는 단가가 크게 낮아집니다.
홀 패턴이나 굽힘 각도를 맞춤 제작할 수 있나요?
네, 모든 브래킷과 클립은 도면에 따라 제작됩니다 — 기존 금형을 수정하거나 단동 프로토타입용 새 금형을 $80–$200에 제작합니다.
아연 도금 부품의 품질을 어떻게 보장하나요?
모든 로트에 5단계 검사(CMM, 경도, 염수 분무, 버 게이지, 평탄도)를 실시하고 보고서를 출하물에 포함합니다.
양산 주문의 일반적인 리드 타임은 얼마인가요?
첫 시제품은 15일, 5,000개 양산 수량은 20일, 금형 검증 후 반복 주문은 10–12일입니다.
부품 설계를 확정하기 전에 CNC 절삭 공구 선택 가이드를 확인하십시오 — 가공 부품과 연결되는 스탬핑 부품의 모서리 품질을 다룹니다. 치수 결정을 위해 CNC 가공 공차 가이드에서 ±0.05 mm가 툴링 및 사이클 타임에 실제로 미치는 비용을 설명합니다.
이 아연 도금 스탬핑 브래킷 및 클립 컬렉션은 중국 둥관 공장에서 정밀 제조되며, 27개국 수출 경험을 보유하고 있습니다. 도면을 보내시면 12시간 이내에 확정 견적을 제공합니다 — 이메일 sc@bquq.com 또는 WhatsApp +86 13713157787로 연락 주십시오. 단가, 툴링 비용, 납기를 의무 없이 회신하겠습니다.