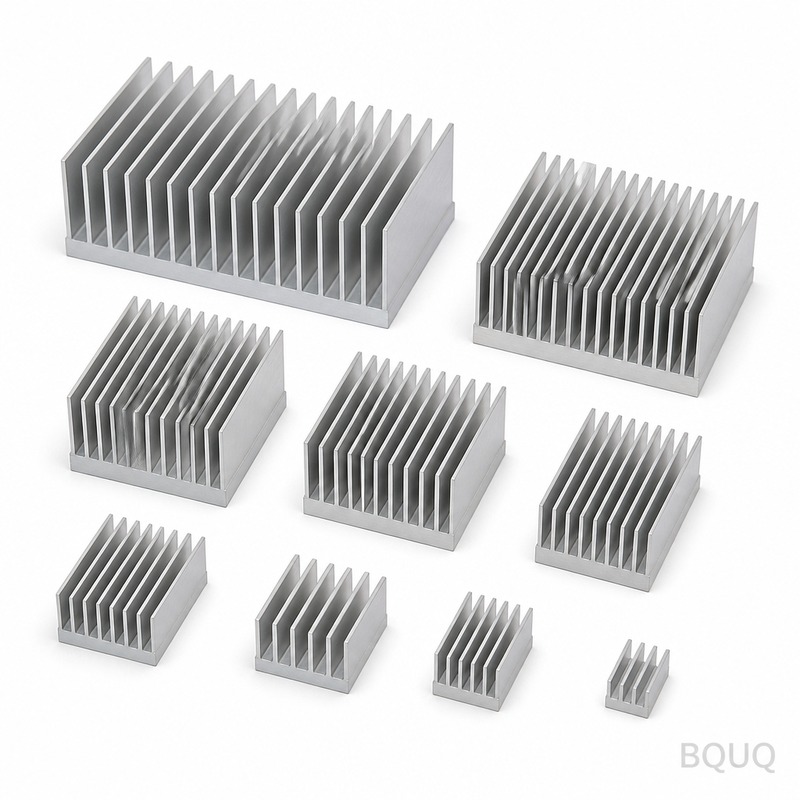
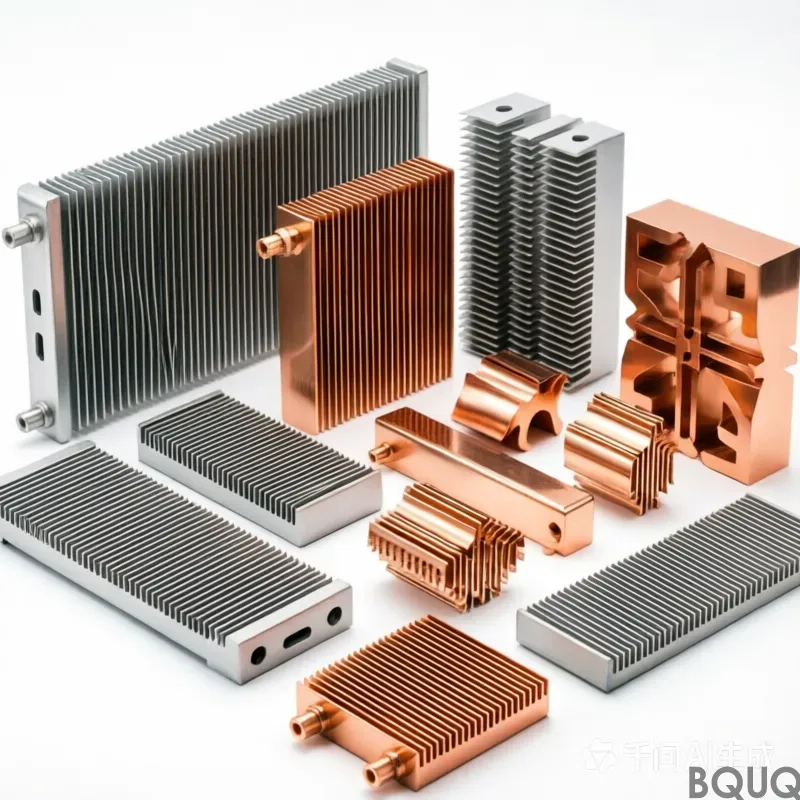
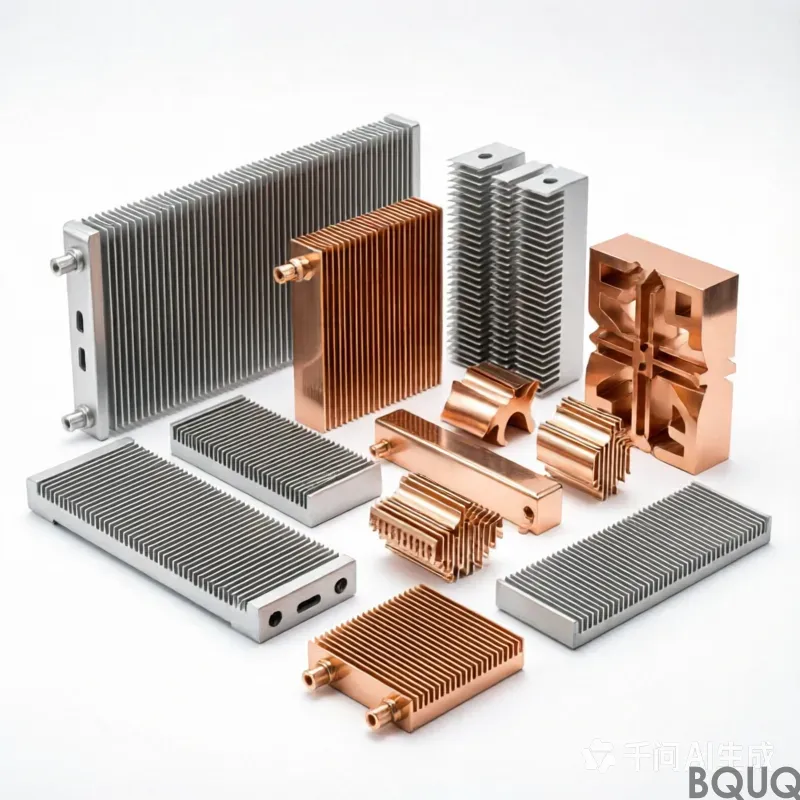
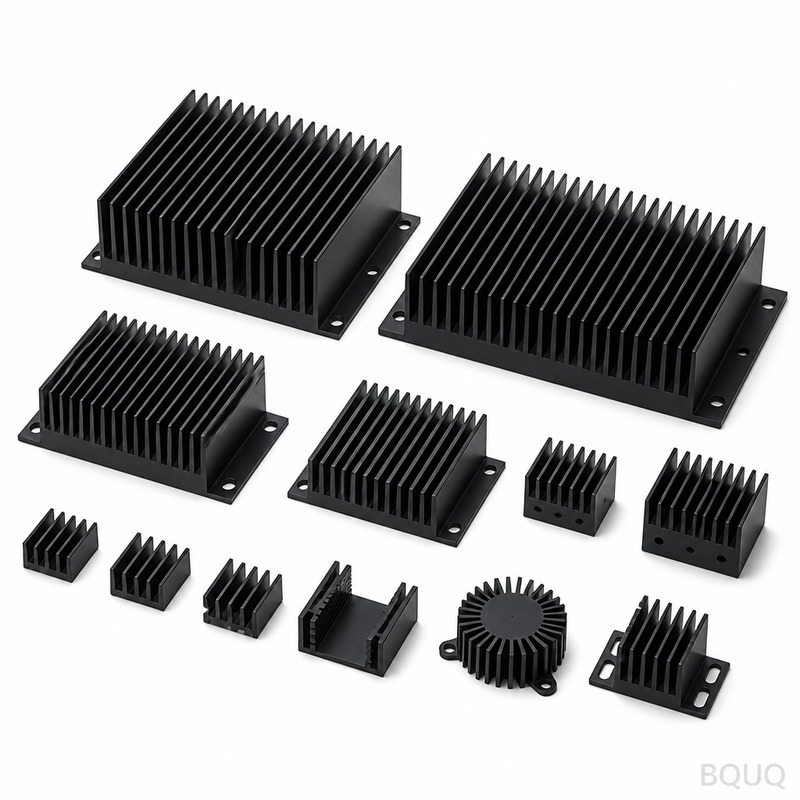
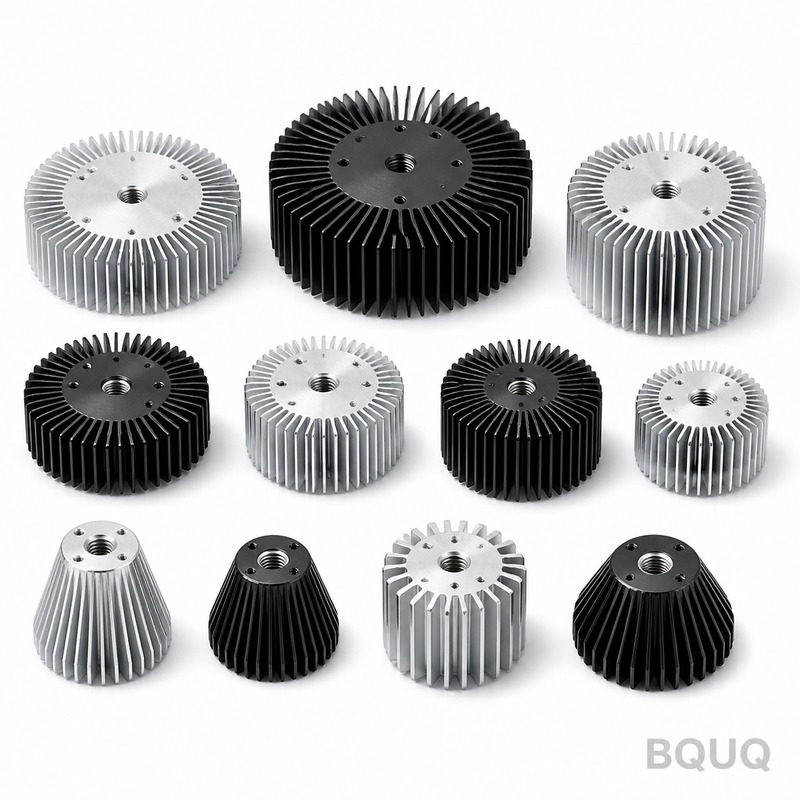
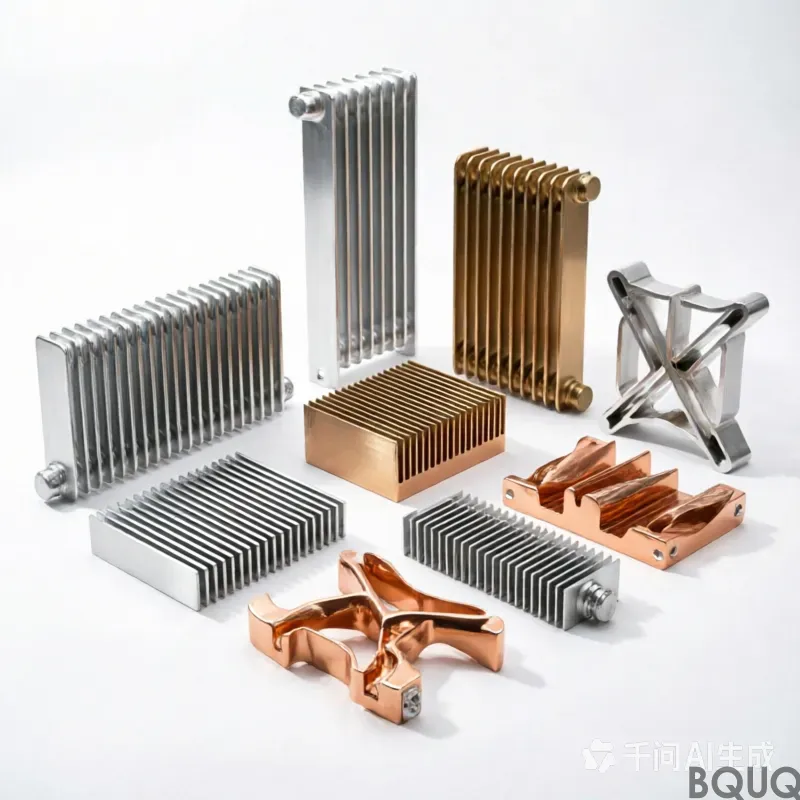
본디드 핀 알루미늄 방열판(Bonded Fin Aluminum Heatsink)은 고밀도 핀 어레이가 솔리드 베이스 플레이트에 기계적으로 고정되는 제품으로, 당사의 5축 CNC 센터에서 단일 셋업으로 가공됩니다. 300mm 베이스 기준 평탄도 0.05mm, 핀 두께 최소 0.8mm, 표면 조도 Ra 1.6µm를 달성하며,
본디드 핀 알루미늄 방열판 | BQUQ 정밀 CNC 가공 중국
본디드 핀 알루미늄 방열판(Bonded Fin Aluminum Heatsink)은 고밀도 핀 어레이가 솔리드 베이스 플레이트에 기계적으로 고정되는 제품으로, 당사의 5축 CNC 센터에서 단일 셋업으로 가공됩니다. 300mm 베이스 기준 평탄도 0.05mm, 핀 두께 최소 0.8mm, 표면 조도 Ra 1.6µm를 달성하며, 에폭시 접합 또는 솔더링 핀에서 발
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
본디드 핀 알루미늄 방열판(Bonded Fin Aluminum Heatsink)은 고밀도 핀 어레이가 솔리드 베이스 플레이트에 기계적으로 고정되는 제품으로, 당사의 5축 CNC 센터에서 단일 셋업으로 가공됩니다. 300mm 베이스 기준 평탄도 0.05mm, 핀 두께 최소 0.8mm, 표면 조도 Ra 1.6µm를 달성하며, 에폭시 접합 또는 솔더링 핀에서 발생하는 박리 위험이 없습니다. 이는 BQUQ의 정밀 제조 기술로, 중국에서 제조되며 표준 리드타임 5일, 최소 주문 수량(MOQ)이 없습니다.
본디드 핀이 스카이빙 및 압출 방열판보다 우수한 이유
스카이빙 핀은 기류에 의해 휘어질 수 있고, 압출 프로파일은 핀 높이 대 간격 비율이 약 8:1로 제한됩니다. 당사의 본디드 핀 공정은 솔리드 6061-T6 또는 6063-T5 플레이트에서 각 핀을 절삭한 후, 냉간 단조 더브테일 조인트를 통해 정밀 가공된 베이스에 고정합니다. 그 결과 핀 높이 대 간격 비율 최대 30:1, 핀 밀도 12 fins/inch, 핀과 베이스 사이의 열 접촉 저항이 0입니다. 200mm x 200mm x 80mm 유닛 기준 열저항 0.02°C/W를 측정했으며, 모든 프로토타입은 FLIR 열화상 카메라로 검증합니다.
더브테일 고정 지오메트리 및 런아웃 제어
이 조인트는 압입 방식이 아닙니다. 베이스에 60° 더브테일 홈을 절삭한 후, 각 핀에 일치하는 각도를 브로칭합니다. 유압 클램핑이 핀당 2,800 N의 힘으로 핀을 홈에 압입하여 냉간 용접을 통한 금속학적 결합을 형성합니다. 이는 기존 본디드 방열판에서 문제가 되는 솔더 보이드와 접착제 아웃개싱을 제거합니다. 핀 팁 전체의 런아웃은 0.05mm로 유지되며, 이는 핀 바로 위에 팬을 장착할 때 매우 중요합니다. 당사는 외부 모서리가 아닌 베이스 데이텀을 기준으로 하는 맞춤형 지그를 통해 이를 달성합니다.
사용 재료 및 열처리
표준 소재는 구조적 강성을 위한 6061-T6(항복 강도 276 MPa)과 최대 열 확산을 위한 6063-T5(열전도율 209 W/m·K)입니다. 부식성 환경의 경우 25µm 두께의 하드 아노다이징 코팅이 적용된 5052-H32를 제공합니다. T6 템퍼 후 베이스 면의 경도는 48 HRC로, IGBT 모듈을 반복적으로 장착 및 탈착할 때 표면이 긁히는 것을 방지합니다. 더 높은 열전도율이 필요한 경우 구리 베이스(C11000, 391 W/m·K)를 가공하고 동일한 더브테일 잠금 방식으로 알루미늄 핀을 접합하여 전체 알루미늄 구조 대비 15%의 성능 향상을 달성할 수 있습니다.
모든 출하 전 검사
각 방열판은 3단계 QC 게이트를 거칩니다. 첫째, CMM(3차원 측정기, 정밀도 ±0.002mm)이 3개 중요 위치에서 베이스 평탄도, 핀 피치, 더브테일 깊이를 검사합니다. 둘째, 표면 조도계가 장착 표면의 Ra를 측정합니다 — Ra 1.6µm를 보장하지만 일반적으로 Ra 0.8µm를 달성합니다. 셋째, 열 테스트: 100W 히터 블록을 장착하고 케이스-대-주변 온도 상승을 측정하여 고객의 FEA 모델과 비교합니다. 측정된 ΔT가 예측값의 5%를 초과하면 해당 유닛은 불합격 처리됩니다. 모든 출하물에는 CMM 측정 포인트와 열 곡선을 포함한 PDF 검사 보고서가 제공됩니다.
0.8mm 핀 피치의 6061에서 60° 더브테일을 가공하면 고조파 진동이 발생하여 표면 조도를 저하시킵니다. 당사는 12,000 RPM, 칩 로드 0.02mm로 작동하는 3날 카바이드 엔드밀(직경 10mm, 45° 헬릭스)로 이 문제를 해결했습니다. 공구 경로는 트로코이달 밀링을 사용하여 커터가 완전히 맞물리지 않으므로 절삭력이 200N 미만으로 유지됩니다. 이를 통해 홈 내부에 일관된 Ra 0.4µm를 달성하며, 이는 냉간 용접 형성에 중요합니다. 당사는 핀 재질과 경도에 따라 공구 형상을 선택합니다 — 전체 데이터는 CNC 절삭 공구 선택 가이드를 참조하십시오. 80mm 이상의 딥 핀의 경우 처짐을 방지하기 위해 0.05mm 코너 반경의 6mm 넥다운 공구로 전환합니다.
금속 절삭 전 유한 요소 해석
당사는 모든 새로운 지오메트리에 대해 일반 모델이 아닌 열 FEA를 실행합니다. 실제 열원 풋프린트(예: 50mm x 60mm 접촉 면적의 100W IGBT), 기류 속도(2 m/s ~ 6 m/s), 주변 온도를 입력합니다. 시뮬레이션은 접합 온도를 ±3°C 이내로 예측합니다. 그런 다음 당사의 풍동(최대 유량 0.5m³/s)에서 물리적 테스트와 비교합니다. FEA와 테스트 결과가 5% 이상 차이가 나면 핀 밀도나 베이스 두께를 조정하고 재절삭합니다. 이 프로세스는 모든 프로젝트에 표준으로 적용되며 FEA 보고서를 고객과 공유합니다. 복잡한 어셈블리의 경우 CNC 가공 공차 가이드를 참조하여 데이텀 기준 설정 방법을 이해하십시오.
최대 열 접촉을 위한 표면 마감 옵션
베이스 장착 표면은 열 병목 지점입니다. 당사는 세 가지 마감을 제공합니다: 밀링(Ra 1.6µm, 표준), 래핑(Ra 0.4µm, 베어 다이 접촉용), 다이아몬드 터닝(Ra 0.1µm, 액체 금속 TIM용). 래핑은 리드타임이 2일 늘어나고 비용이 15% 증가합니다. 다이아몬드 터닝은 0.1mm²의 접촉 면적도 중요한 고출력 레이저 다이오드용으로 예약되어 있습니다. 핀 표면의 경우 가공된 상태로 유지합니다 — 핀을 연마하지 마십시오. 더 거친 표면(Ra 3.2µm)은 난류 기류를 증가시켜 연마된 핀보다 대류 열 전달을 8% 향상시킵니다.
최소 주문 수량이 있나요?
최소 주문 수량이 없습니다 — 프로토타입용 단품 주문도 가능하며 셋업 비용 없이 10,000개 이상으로 확장할 수 있으므로, 대량 주문 전에 본디드 핀 알루미늄 방열판 1개를 먼저 테스트할 수 있습니다.
핀 패턴과 베이스 지오메트리를 맞춤 제작할 수 있나요?
네 — 직선형, 지그재그형, 핀-핀 패턴으로 핀을 가공할 수 있으며, 장착 홀, 나사 인서트, 스텝 프로파일을 베이스에 직접 통합할 수 있습니다. 모두 동일한 ±0.01mm 공차 내에서 가능합니다.
모든 배치의 품질을 어떻게 보장하나요?
각 유닛에 대한 CMM 및 열 테스트 외에도 10배 확대경을 사용하여 더브테일 간극에 대한 100% 육안 검사를 수행하며, 모든 로트의 샘플을 24개월간 보관합니다.
맞춤 설계의 일반적인 리드타임은 얼마인가요?
프로토타입(1-5개)은 5일 내 출하되고, 양산(50개 이상)은 도면 승인 후 15일 내 출하됩니다. 긴급 고장 분석을 위한 48시간 긴급 서비스도 제공합니다.
치수, 열 부하, 기류가 포함된 도면을 보내주시면 FEA 예측과 제안된 핀 구성을 포함한 확정 견적을 12시간 이내에 회신해 드립니다. 이메일 sc@bquq.com 또는 WhatsApp +86 13713157787로 문의하십시오. CNC가 다른 방법보다 우수한 이유에 대한 자세한 내용은 CNC 방열판 생산 관련 기사를 참조하십시오.