EV 배터리 부품 제조: 정밀 엔지니어를 위한 스탬핑 및 스프링 사례 연구
전기차(EV) 배터리 팩은 수천 개의 정밀 금속 부품에 의존하며, 스탬핑 및 스프링 제조는 전체 인클로저 및 연결 시스템 비용의 30% 이상을 차지합니다. 이러한 부품을 조달하는 엔지니어링 팀에게 직접적인 답변은 다음과 같습니다. 대량 스탬핑은 가공 대비 20-50% 낮은 비용으로 ±0.05 mm 공차를 달성하며, 접점
전기차(EV) 배터리 팩은 수천 개의 정밀 금속 부품에 의존하며, 스탬핑 및 스프링 제조는 전체 인클로저 및 연결 시스템 비용의 30% 이상을 차지합니다. 이러한 부품을 조달하는 엔지니어링 팀에게 직접적인 답변은 다음과 같습니다. 대량 스탬핑은 가공 대비 20-50% 낮은 비용으로 ±0.05 mm 공차를 달성하며, 접점
의료기기 제조는 기존 CNC 가공의 한계를 뛰어넘는 공차를 요구하며, 종종 ±0.005 mm의 치수 정밀도와 Ra 0.2 µm 이하의 표면 조도가 필요합니다. 임플란트 등급 부품의 경우, 원자재 선택, 가공 전략, 후처리 프로토콜이 규제 준수와 임상적 성공을 결정합니다. 본 사례 연구는 티타늄 합금(Ti-6Al-4V EL
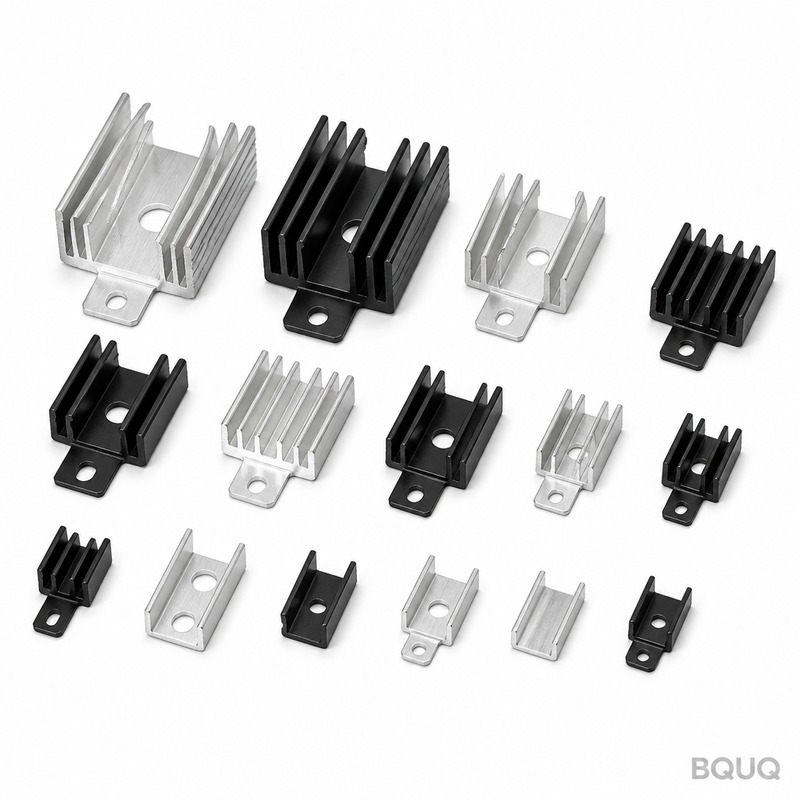
TO-220 패키지의 표준 방열판 크기는 일반적으로 폭 19mm, 깊이 12.7mm, 높이 10mm이며 자연 대류 조건에서 열저항은 15-25°C/W입니다. 반면 TO-247 패키지는 40mm × 25mm × 15mm 크기의 더 큰 방열판이 필요하며 열저항은 5-10°C/W입니다. TO-126 및 D2PAK과 같은 소형
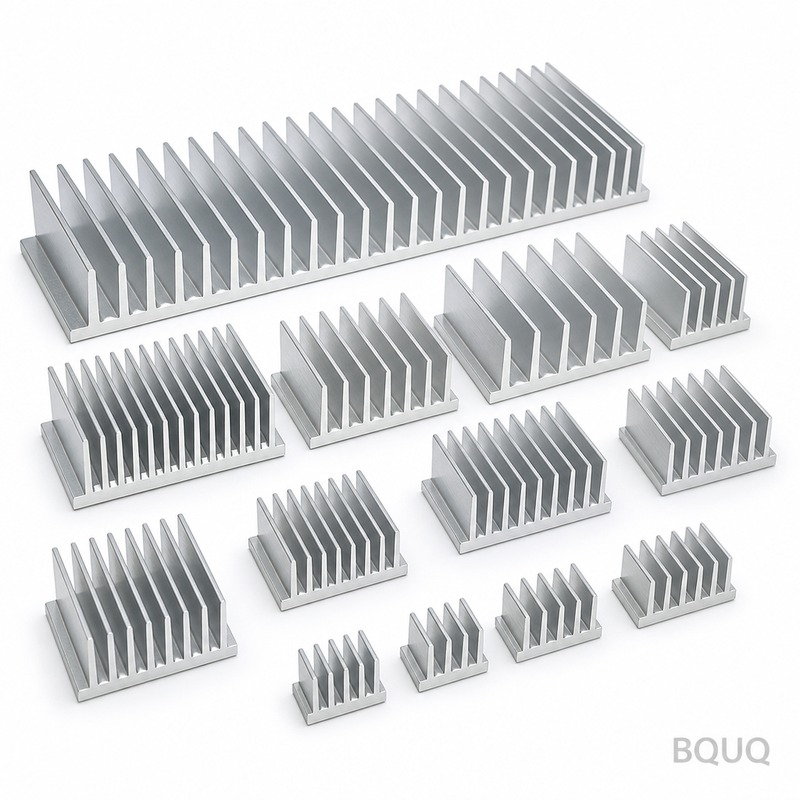
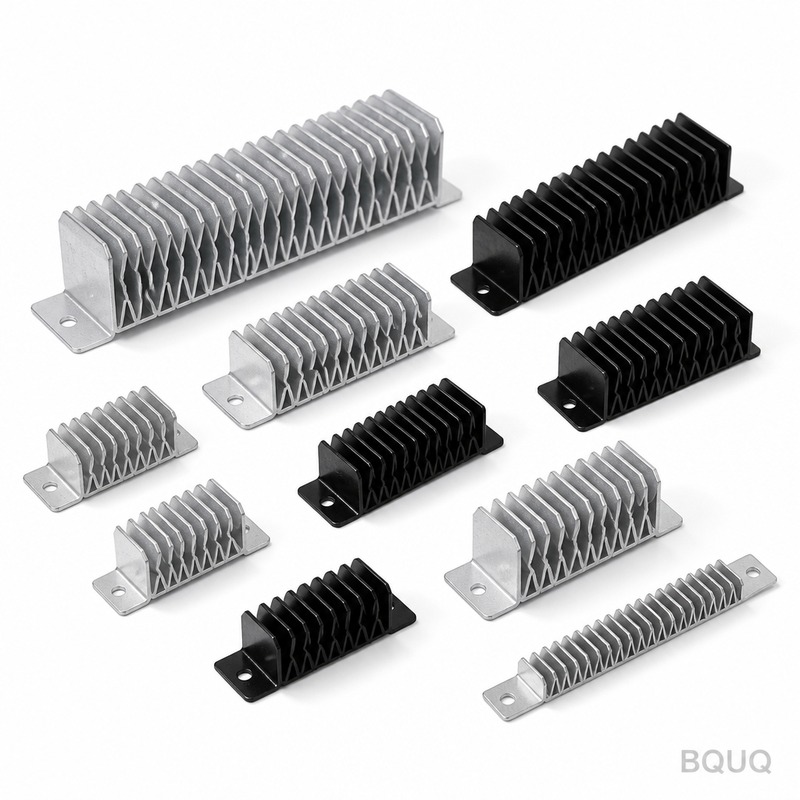
방열판에는 대류 열전달에 사용 가능한 표면적을 기하급수적으로 늘리기 위한 핀이 있어, 컴팩트한 알루미늄 또는 구리 본체가 반도체 접합부를 녹일 수준의 전력을 효과적으로 방출할 수 있다. 핀 간격은 임의로 정해지는 것이 아니라, 표면적을 최대화하면서도 자연 대류 또는 강제 대류가 열을 운반할 수 있도록 하고 정체 경계층이
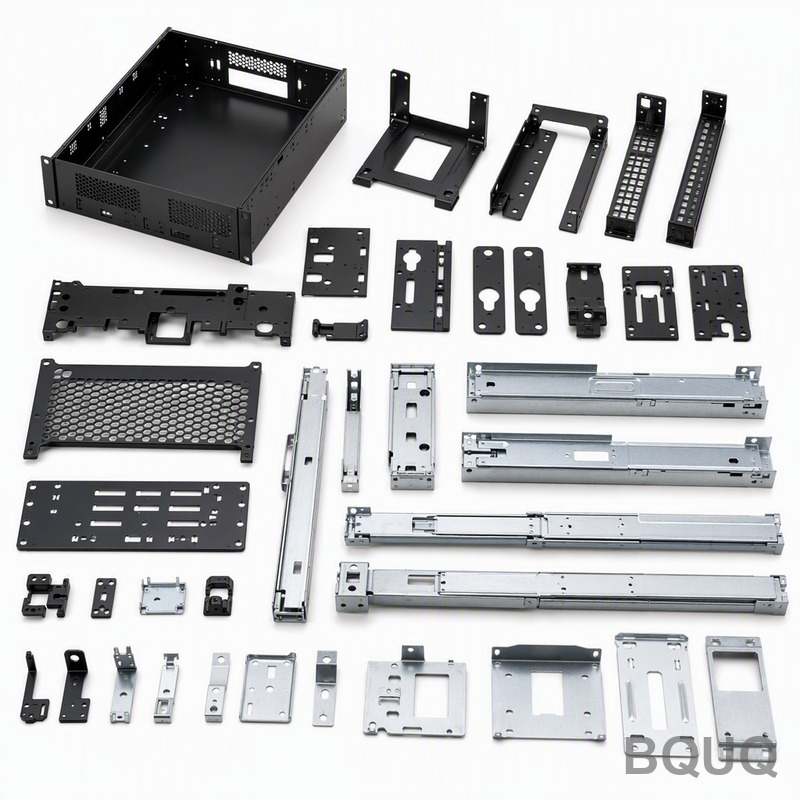
진행 다이 스탬핑(Progressive die stamping)과 딥 드로우 스탬핑(Deep draw stamping)은 모두 대량 생산에 적합한 금속 성형 공정이지만, 근본적으로 서로 다른 목적을 가지고 있습니다. 진행 다이 스탬핑은 단일 프레스 스트로크에서 일련의 스테이션을 통해 평판 금속 시트를 절단하고 성형하여 완