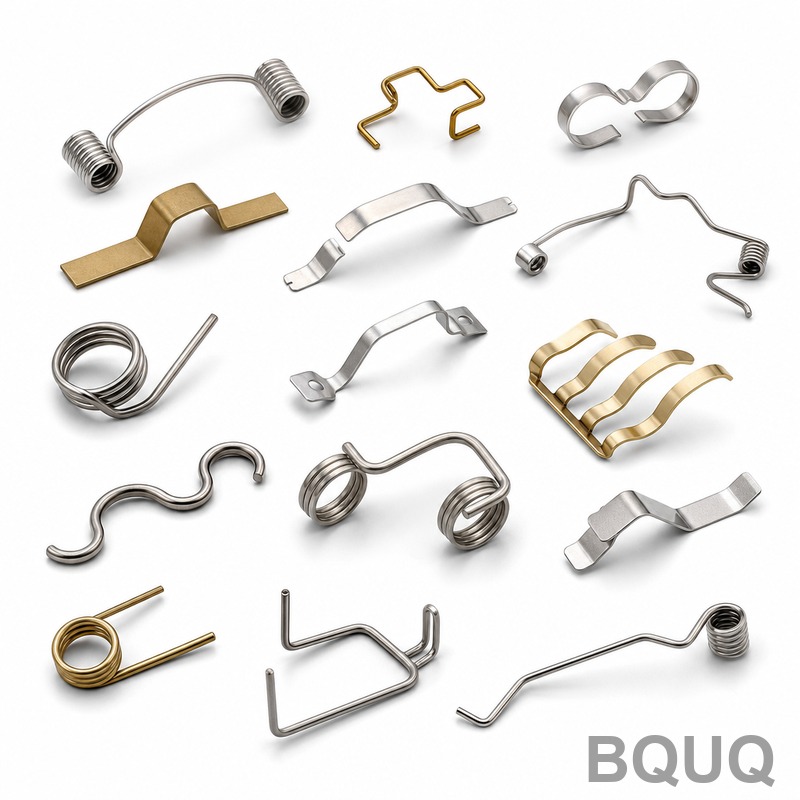
스프링은 어떻게 만들어질까? 와이어에서 완성품까지의 제조 공정
스프링은 정밀한 코일링, 절단, 열처리 공정을 통해 원자재 와이어를 기능성 탄성 부품으로 변환하여 제조됩니다. 정확한 공정은 스프링 유형에 따라 다르지만, 핵심 단계는 CNC 코일링 머신에 와이어를 공급하고, 분당 최대 100미터 속도로 코일을 성형한 후, 250-450°C에서 응력 제거를 통해 내부 응력을 제거하는 것입
스프링은 정밀한 코일링, 절단, 열처리 공정을 통해 원자재 와이어를 기능성 탄성 부품으로 변환하여 제조됩니다. 정확한 공정은 스프링 유형에 따라 다르지만, 핵심 단계는 CNC 코일링 머신에 와이어를 공급하고, 분당 최대 100미터 속도로 코일을 성형한 후, 250-450°C에서 응력 제거를 통해 내부 응력을 제거하는 것입
올바른 스프링 재료를 선택하는 것은 전적으로 작동 환경, 요구 피로 수명, 온도 범위에 달려 있습니다. 표준 기계 응용 분야의 90%에서 뮤직 와이어(ASTM A228)가 가장 우수한 강도 대비 비용 비율을 제공하는 반면, 스테인리스 스틸(ASTM A313)은 부식성 또는 고온 환경에서 필수이며, 합금강(ASTM A232
CNC 가공 부품의 경우, 무게 절감, 열 전도성, 가공 속도가 우선순위라면 알루미늄이 올바른 선택이고, 내식성, 강도, 내마모성이 설계 요구사항을 지배한다면 스테인리스 스틸이 올바른 선택입니다. 알루미늄 6061-T6는 인장 강도 45,000psi를 제공하며 스테인리스 스틸 304보다 약 3배 빠른 속도로 가공되지만,
금속 스탬핑은 가전제품 하우징, 브래킷, 구조 부품을 위한 가장 비용 효율적이고 반복 가능한 제조 공정으로, 평판 금속 코일에서 분당 20~60 스트로크의 사이클 속도로 부품을 생산합니다. 대량 가전제품 생산(연간 10,000대 이상)에서 스탬핑 부품은 중요 형상에 대해 ±0.05 mm의 공차를 달성하며, CNC 가공 대
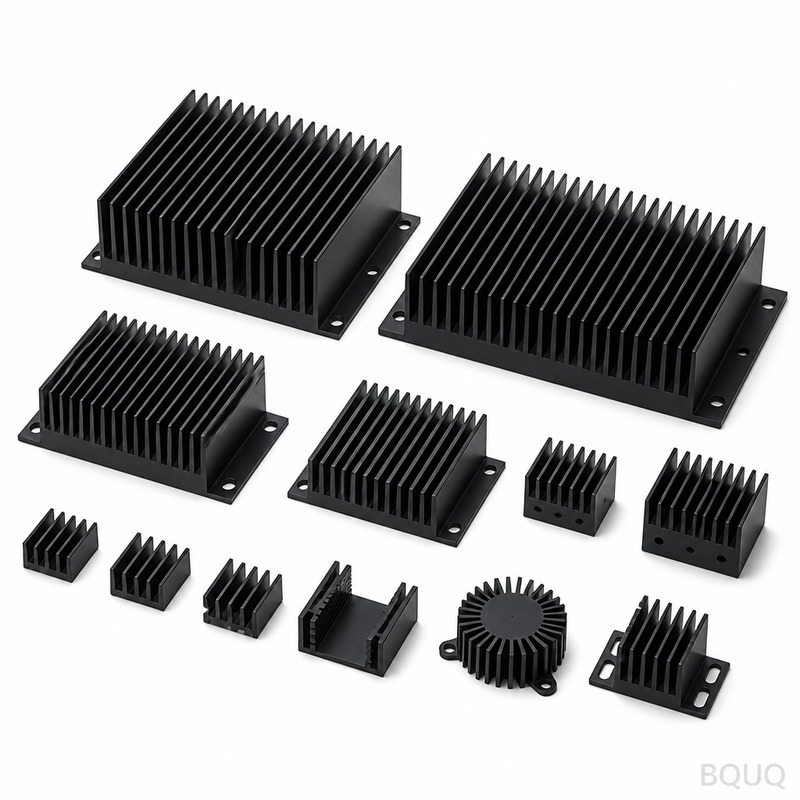
직접적인 답변은 다음과 같습니다: 아노다이징은 히트싱크의 방사율(복사 열전달)을 향상시키지만 얇은 절연 산화막을 추가하는 반면, 페인트나 분체 코팅과 같은 유기 코팅은 유사한 방사율 향상을 제공하지만 더 높은 열저항 패널티를 수반합니다. 대부분의 자연 대류 및 저기류 애플리케이션에서 검은색 아노다이즈드 코팅의 복사 이점은