정밀 가공 부품을 위한 최적의 디버링 기술은 무엇인가?
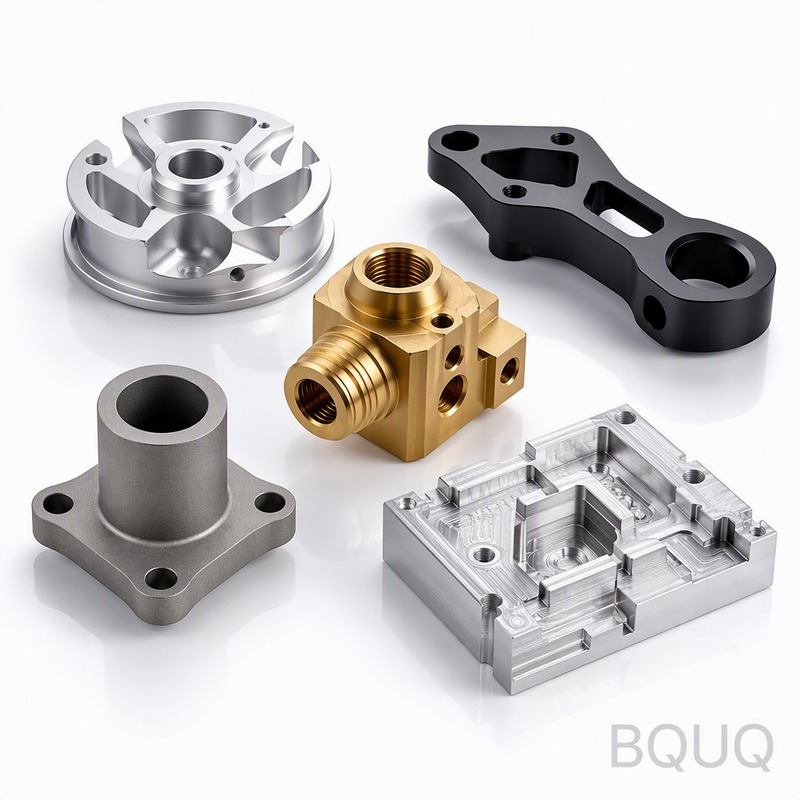
정밀 가공 부품에 가장 적합한 디버링 기술은 소재, 부품 형상, 공차 요구사항에 따라 달라지지만, 대부분의 CNC 가공 부품의 경우 벌크 가공을 위한 진동 연마와 중요 모서리를 위한 수동 또는 열에너지 디버링의 조합이 비용과 품질의 최적 균형을 제공합니다. ±0.01 mm보다 더 엄격한 공차를 요구하는 부품의 경우, 연마
정밀 가공 부품에 가장 적합한 디버링 기술은 소재, 부품 형상, 공차 요구사항에 따라 달라지지만, 대부분의 CNC 가공 부품의 경우 벌크 가공을 위한 진동 연마와 중요 모서리를 위한 수동 또는 열에너지 디버링의 조합이 비용과 품질의 최적 균형을 제공합니다. ±0.01 mm보다 더 엄격한 공차를 요구하는 부품의 경우, 연마
맞춤 금속 스탬핑 부품의 최소 주문 수량(MOQ)은 프로그레시브 다이 스탬핑의 경우 일반적으로 500개에서 5,000개 사이이며, 프로토타입 및 소량 스탬핑의 경우 50개에서 100개부터 시작할 수 있습니다. 정확한 MOQ는 부품 복잡성, 재료 두께, 금형 비용 및 사용되는 특정 스탬핑 공정(프로그레시브, 트랜스퍼 또는
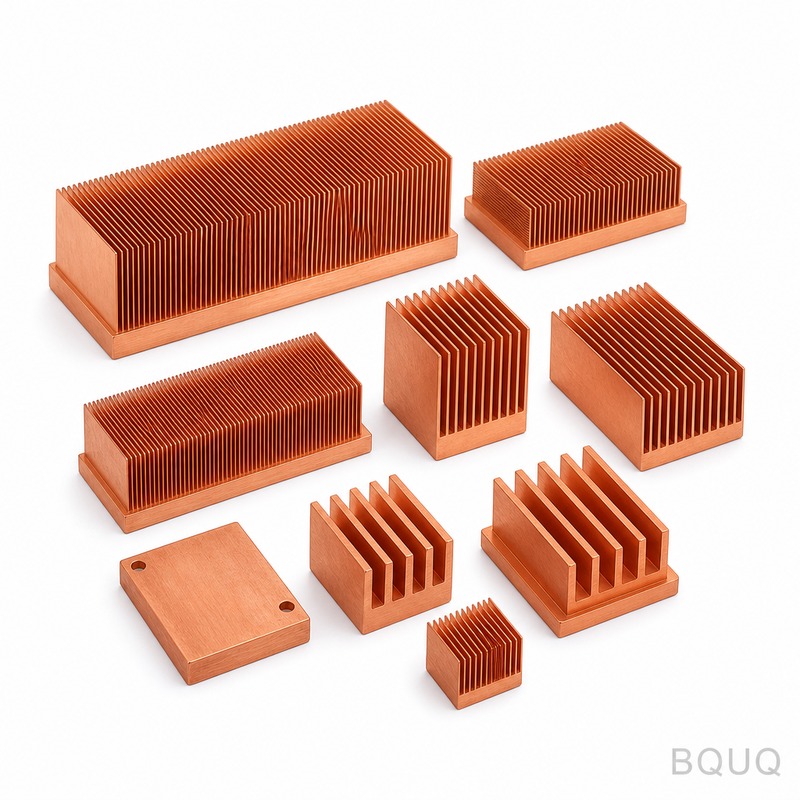
TO-220 패키지의 표준 방열판 크기는 일반적으로 폭 19.0mm, 깊이 12.7mm, 높이 10.0mm이며, TO-247 패키지는 일반적으로 25.4mm x 15.2mm, 높이 15.0mm의 더 큰 면적을 필요로 합니다. 이러한 치수는 보편적인 표준이 아니라 전력 손실, 공기 흐름 및 열저항 요구 사항에 따라 조정해야
정밀 공차, 특정 재료 물성, 또는 100개 이상의 수량이 요구되는 양산용 부품에는 CNC 가공이 우월한 선택입니다. 빠른 프로토타이핑, 복잡한 내부 형상, 또는 50개 미만의 소량 맞춤 부품에는 3D 프린팅이 더 빠른 납기와 낮은 초기 비용을 제공합니다. 결정은 단순히 어느 기계가 더 빠른지가 아니라 공차, 재료 강도,
라즈베리 파이 또는 단일 보드 컴퓨터(SBC)에 가장 적합한 방열판은 지속적인 최대 부하에서 시스템온칩(SoC) 접합 온도를 85°C 미만으로 유지하는 것이며, 수동 냉각 작동 시 열저항(Rth) 5-10°C/W, 능동 냉각 작동 시 2-4°C/W를 갖춘 제품입니다. 대부분의 3W-8W TDP SBC의 경우 약 8°C/W