금속 스탬핑에서 스프링백이란 무엇이며 이를 보정하는 방법은?
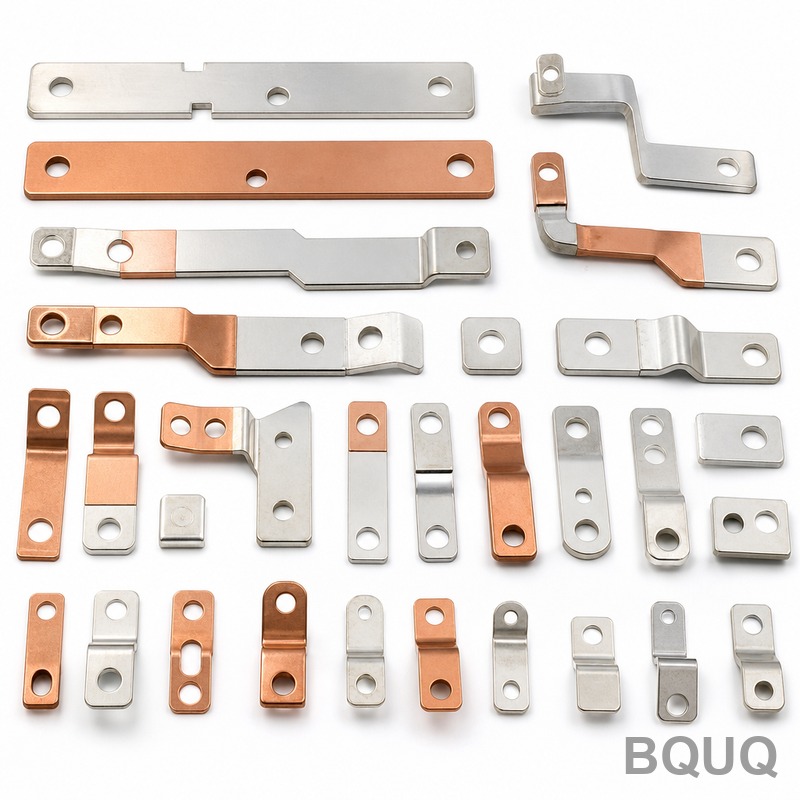
스프링백은 스탬핑 하중이 제거된 후 금속 부품이 탄성 회복되는 현상으로, 최종 형상이 금형 형상에서 벗어나게 됩니다. 보상은 주로 오버벤딩, 코이닝, 그리고 예측 시뮬레이션을 이용한 반복적인 금형 수정을 통해 이루어집니다. 고강도강과 알루미늄의 경우 스프링백 각도는 2~15도 범위일 수 있으며, ±0.1mm 공차를 유지하
스프링백은 스탬핑 하중이 제거된 후 금속 부품이 탄성 회복되는 현상으로, 최종 형상이 금형 형상에서 벗어나게 됩니다. 보상은 주로 오버벤딩, 코이닝, 그리고 예측 시뮬레이션을 이용한 반복적인 금형 수정을 통해 이루어집니다. 고강도강과 알루미늄의 경우 스프링백 각도는 2~15도 범위일 수 있으며, ±0.1mm 공차를 유지하
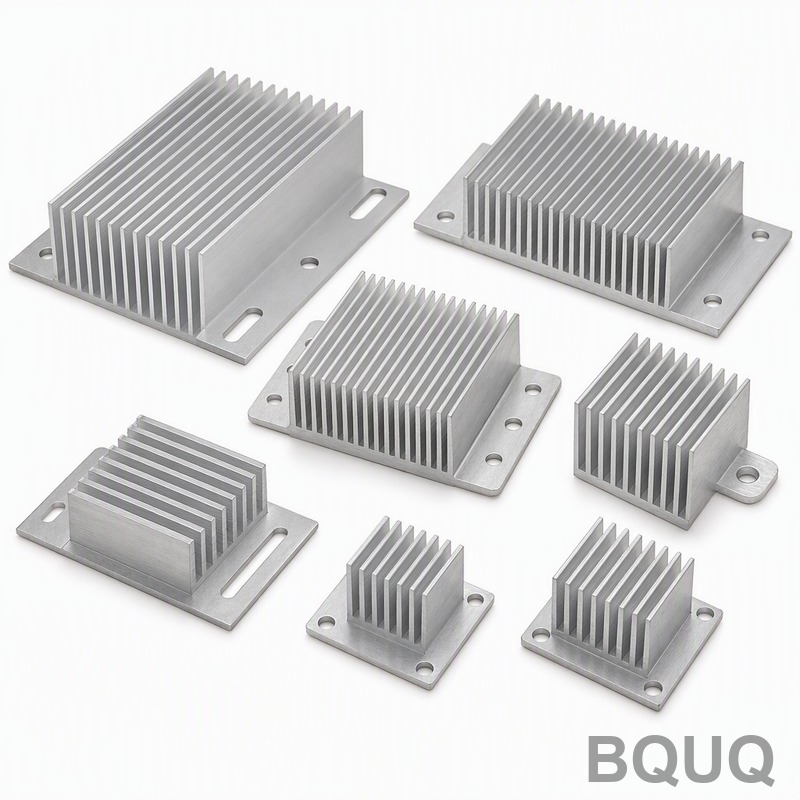
LED 조명 애플리케이션에서 연간 생산량이 5,000개를 초과하는 경우, 스탬핑 히트싱크는 압출 히트싱크($1.50–$4.00/개)에 비해 단위당 더 낮은 비용($0.80–$2.50/개)을 제공하지만, 압출 설계는 최대 20:1의 핀 높이 대 간격 비율과 더 낮은 열저항(0.5–2.0 °C/W 대 1.5–4.0 °C/W)
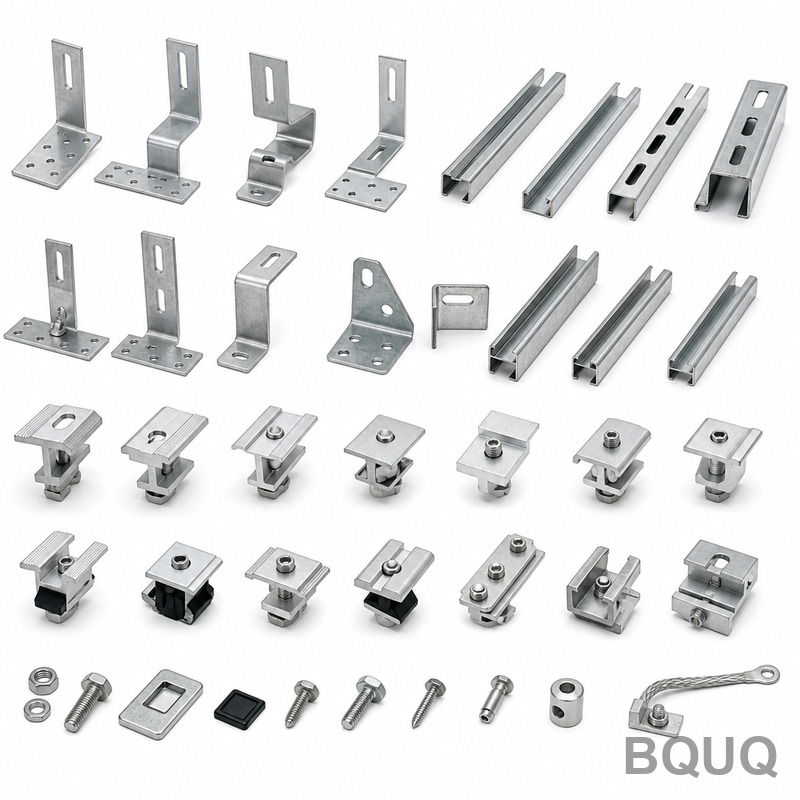
스탬핑과 벤딩은 모두 판금 성형 공정이지만, 역학, 금형, 적용 분야에서 근본적으로 다릅니다. 스탬핑은 블랭킹, 피어싱, 엠보싱, 코이닝을 포함하는 광범위한 범주로, 금형을 사용하여 재료를 절단하거나 성형하는 반면, 벤딩은 재료를 직선 축을 따라 변형시키는 특정 하위 공정입니다. 간단히 말해, 벤딩은 스탬핑 작업의 한 유
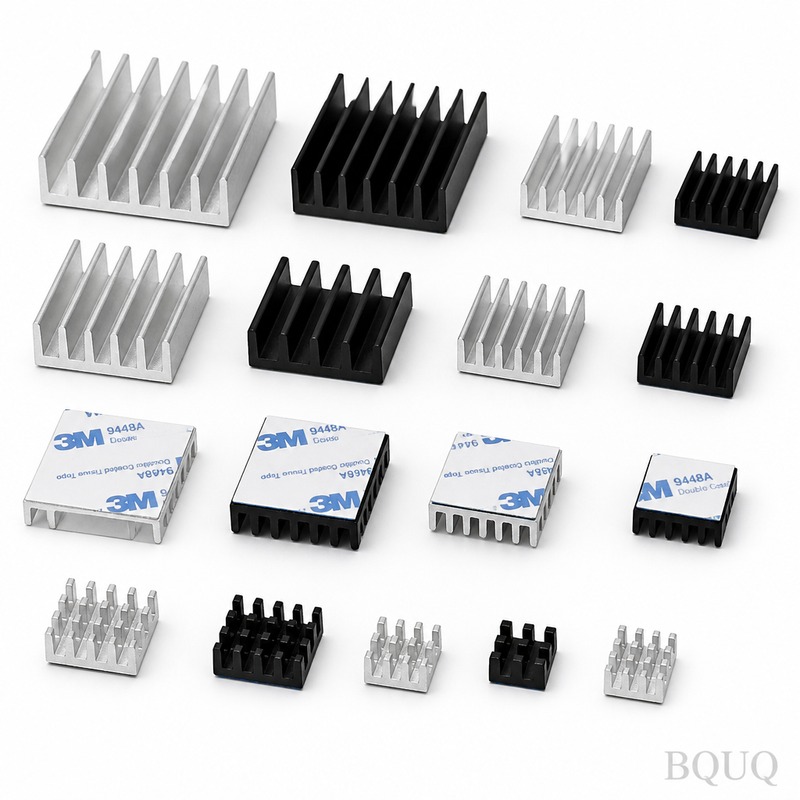
올바른 열계면재료(TIM)는 열전도율, 도포 방식, 압축 응력 허용치를 특정 방열판 설계 및 작동 온도에 맞춰 매칭하여 선택합니다. 전자제품에 사용되는 대부분의 알루미늄 압출 방열판의 경우 3W/m·K~6W/m·K의 실리콘계 갭 패드 또는 상변화 재료가 성능과 비용의 최적 균형을 제공합니다. 그러나 고출력 IGBT 모듈은
표준 금속 스탬핑의 경우 블랭킹 및 포밍 공정에서 ±0.13mm(±0.005인치)의 치수 공차를 기대할 수 있으며, 정밀 파인 블랭킹의 경우 주요 형상에서 ±0.025mm(±0.001인치)까지 달성할 수 있습니다. 소재 두께, 금형 품질, 프레스 속도가 이러한 기준 수치를 좁히거나 넓히는 주요 변수입니다. 이 가이드는 스