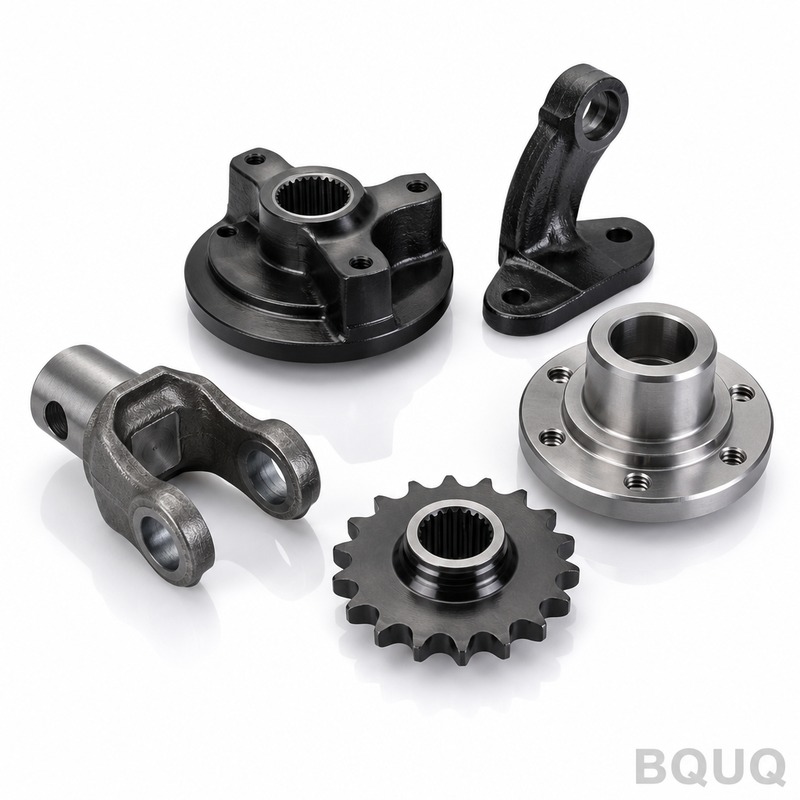
CNC 선반 가공과 CNC 밀링의 차이점은 무엇인가? 공정 선택 가이드
CNC 선삭과 CNC 밀링은 가장 일반적인 두 가지 절삭 가공 공정이며, 주요 차이점은 운동학에 있습니다. 선삭에서는 공작물이 고정된 절삭 공구에 대해 회전하는 반면, 밀링에서는 절삭 공구가 고정된(또는 천천히 움직이는) 공작물에 대해 회전합니다. 이러한 근본적인 차이로 인해 선삭은 ±0.005mm까지의 공차를 가진 원통
CNC 선삭과 CNC 밀링은 가장 일반적인 두 가지 절삭 가공 공정이며, 주요 차이점은 운동학에 있습니다. 선삭에서는 공작물이 고정된 절삭 공구에 대해 회전하는 반면, 밀링에서는 절삭 공구가 고정된(또는 천천히 움직이는) 공작물에 대해 회전합니다. 이러한 근본적인 차이로 인해 선삭은 ±0.005mm까지의 공차를 가진 원통
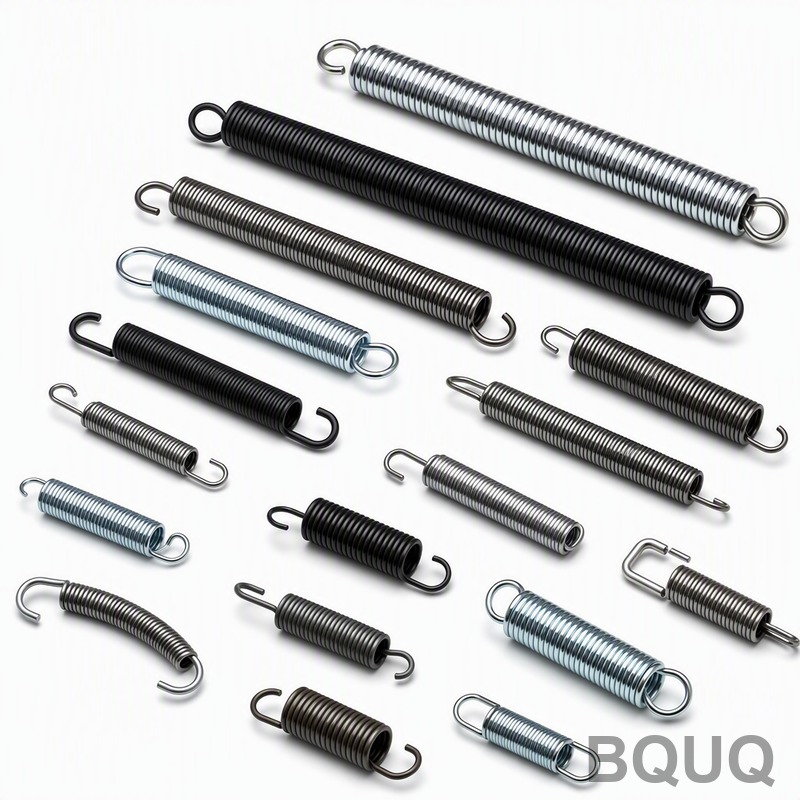
CNC 코일링은 엄격한 공차, 복잡한 형상, 높은 반복성을 요구하는 정밀 스프링 생산에 우수한 방법이며, 전통적인 스프링 제조 방식은 단순한 스프링, 소량 프로토타입, 비용에 민감한 애플리케이션에 여전히 적합합니다. CNC 코일링은 ±0.01mm의 공차와 분당 최대 120개의 생산 속도를 달성하는 반면, 전통적인 방법은
정밀 스탬핑은 미크론 단위의 치수 일관성, 우수한 표면 조도, 그리고 높은 생산량에서도 반복 가능한 재료 물성을 제공하여 기계 가공보다 낮은 비용으로 신뢰할 수 있는 전기 접점과 터미널을 보장합니다. 이 공정은 중요한 접점 표면에서 ±0.01 mm의 공차를 달성하며, 이는 접촉 저항을 직접적으로 줄이고 간헐적 신호 장애를
올바른 CNC 머신을 선택하는 것은 부품 형상, 요구 공차, 연간 생산량이라는 세 가지 주요 요소에 달려 있습니다. 정밀 제조 애플리케이션의 80%에서 스핀들 속도 10,000 RPM, 위치 정밀도 ±0.005mm를 갖춘 3축 머시닝 센터(VMC)가 가장 비용 효율적인 출발점입니다. 그러나 부품에 복잡한 언더컷이나 5면
스프링을 정확하게 측정하려면 다섯 가지 핵심 치수를 기록해야 합니다: 와이어 직경(d), 외경(OD) 또는 내경(ID), 자유 길이(L), 총 코일 수(Nt), 그리고 피치입니다. 교정된 마이크로미터와 캘리퍼스를 사용하여 20°C ± 2°C의 통제된 온도에서 측정하면 대부분의 정밀 스프링에서 와이어는 ±0.01mm, 길이