스탬핑 금형 제작 리드타임: 설계부터 첫 번째 시제품까지
프레스 금형은 일반적으로 금형의 복잡성, 재료 선택, 그리고 필요한 스테이션 수에 따라 제조에 3~8주가 소요됩니다. 평와셔용 단순 블랭킹 금형은 15영업일 내에 완성될 수 있는 반면, 자동차 브래킷용 12스테이션 프로그레시브 금형은 45~60일이 필요합니다. 리드 타임은 설계 엔지니어링(2~5일), CNC 가공(5~15
프레스 금형은 일반적으로 금형의 복잡성, 재료 선택, 그리고 필요한 스테이션 수에 따라 제조에 3~8주가 소요됩니다. 평와셔용 단순 블랭킹 금형은 15영업일 내에 완성될 수 있는 반면, 자동차 브래킷용 12스테이션 프로그레시브 금형은 45~60일이 필요합니다. 리드 타임은 설계 엔지니어링(2~5일), CNC 가공(5~15
방위 산업은 상용 표준보다 한 자릿수 더 엄격한 공차로 제조된 부품을 요구하며, 재료 추적성과 인증 요구사항으로 인해 사실상 모든 오차 여지가 제거된다. 20년 경력의 정밀 CNC 가공 공장은 7075-T6 알루미늄 및 17-4PH 스테인리스강과 같은 인증된 항공우주 합금을 사용하여 ±0.005 mm 공차와 Ra 0.4
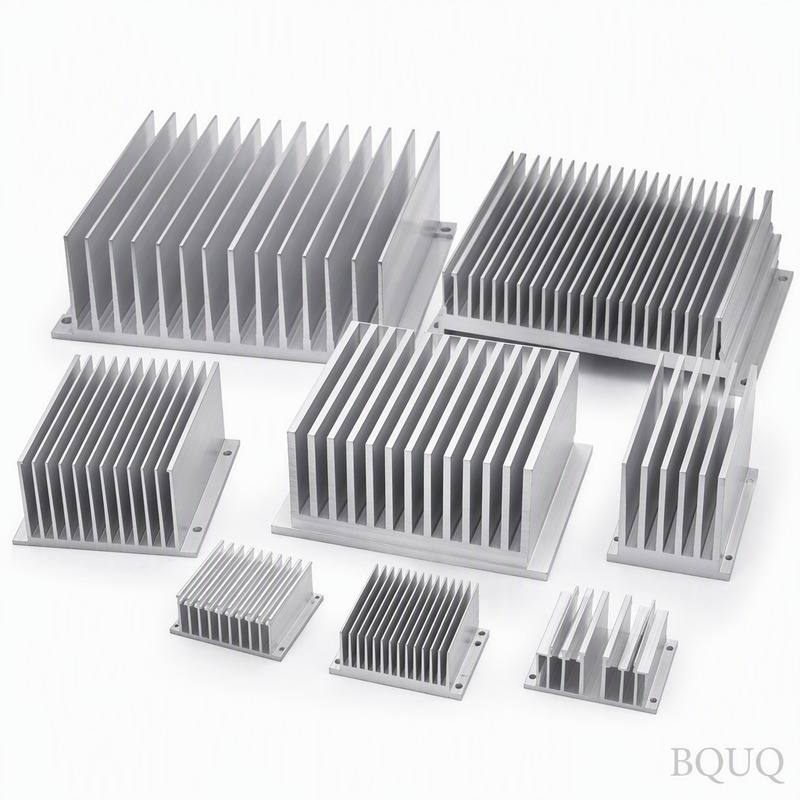
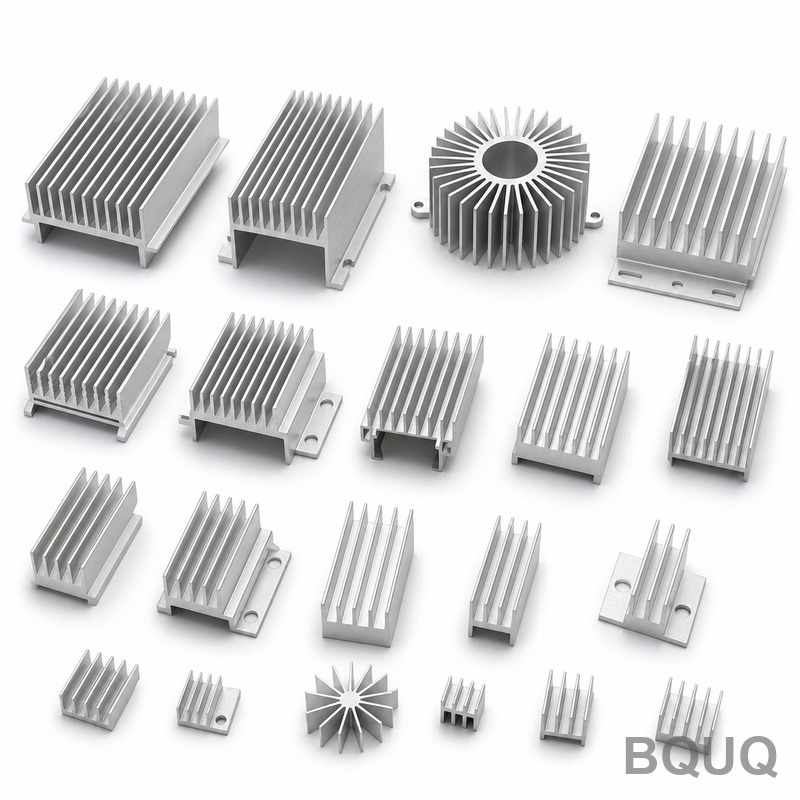
평행 핀을 가진 알루미늄 압출 방열판에서 기류 방향은 열저항을 결정하는 가장 중요한 단일 요소이며, 최적 방향과 불량 방향 간에는 40-60%의 성능 차이가 발생합니다. 기류가 핀 채널과 평행하게 흐를 때, 일반적인 100mm x 100mm x 40mm 방열판은 3 m/s에서 0.35°C/W의 열저항을 달성하지만, 동일한
액체 냉각은 1,000 W/cm²를 초과하는 열부하를 방출하는 가장 효과적인 방법으로, 공랭식 대비 열전도율이 30~50배 향상됩니다. IGBT, 레이저 다이오드, EV 인버터와 같은 고전력 전자 장치의 경우, 잘 설계된 액체 냉각 플레이트는 압력 강하 0.5 bar 미만에서 접합 온도를 85°C 이하로 유지할 수 있습니
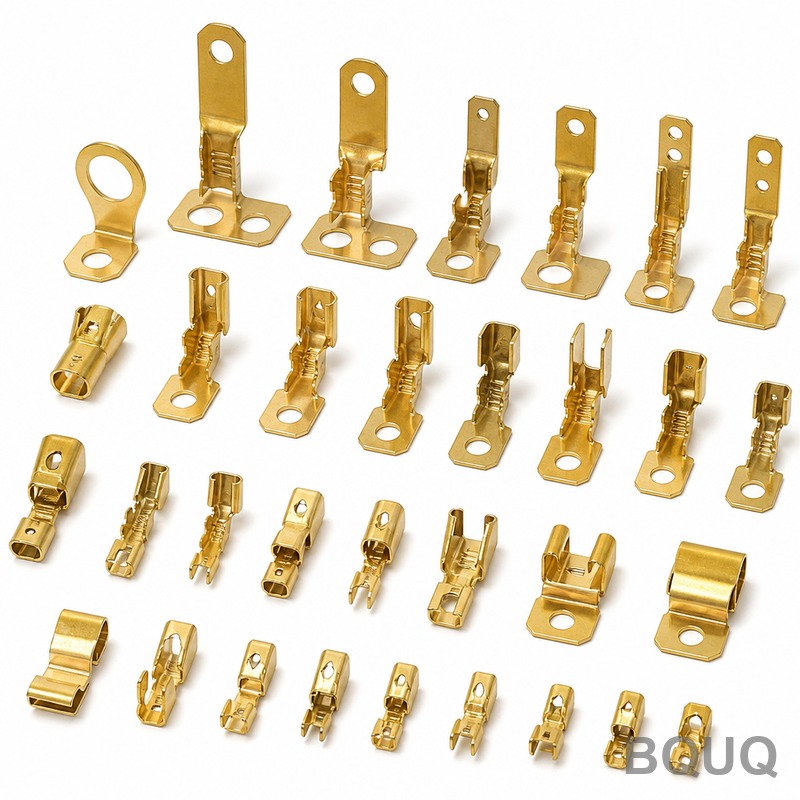
배터리 접점과 스프링 클립의 경우, 정밀 스탬핑은 금속 입자 구조를 보존하고 정밀한 공차 제어(일반적으로 ±0.05 mm)를 가능하게 하며 반복 피로에 저항하는 선택적 소재 경화를 허용하기 때문에 긴 수명을 달성하는 확실한 제조 방법입니다. 가공이나 주조 부품과 달리, 스탬핑 부품은 금속의 원래 입자 흐름을 유지하여 스프