프로그레시브 다이 스탬핑 설명: 공정, 공차 및 비용 효율성
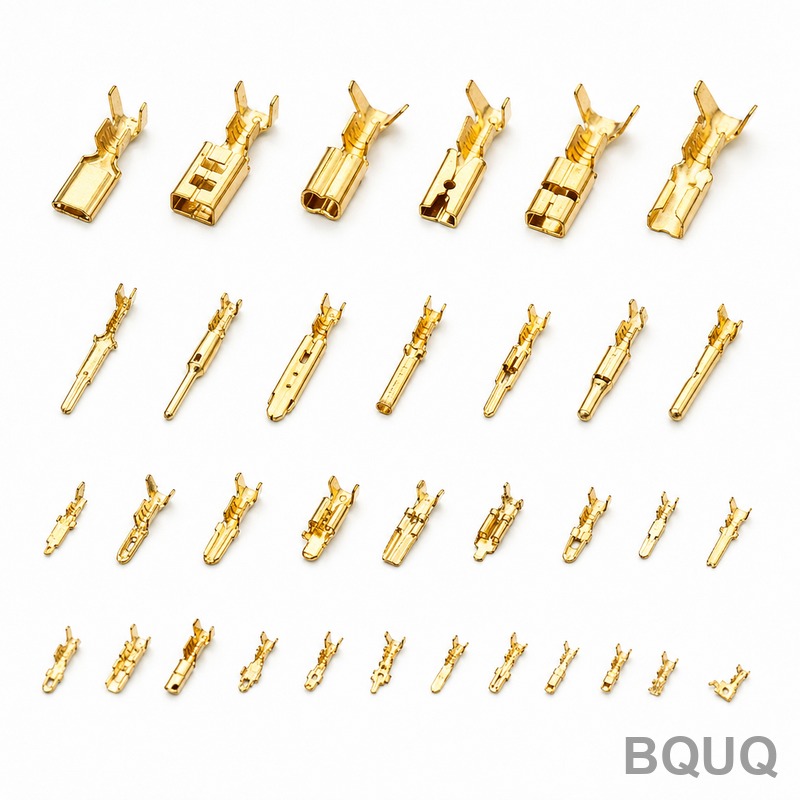
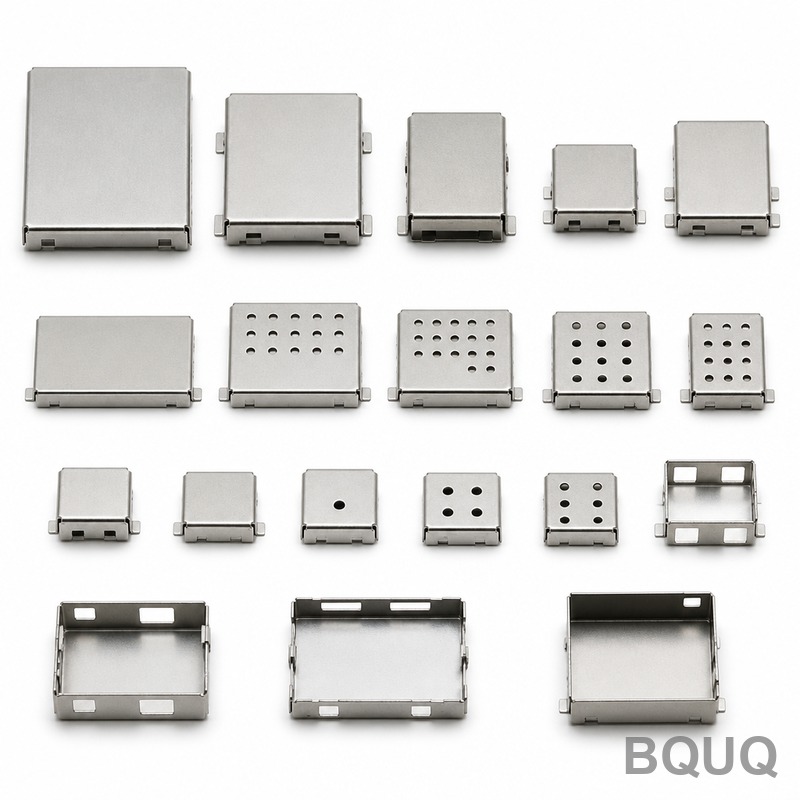
프로그레시브 다이 스탬핑은 단일 다이 내의 일련의 스테이션을 통해 연속 코일 형태의 판금을 공급하고, 각 스테이션이 절단, 벤딩, 또는 드로잉 작업을 각각 수행하여 완제품을 한 번의 패스로 생산하는 고속 금속 성형 공정입니다. 이 공정은 분당 최대 1,200 스트로크의 생산 속도와 ±0.01 mm의 정밀 공차를 달성하여,
프로그레시브 다이 스탬핑은 단일 다이 내의 일련의 스테이션을 통해 연속 코일 형태의 판금을 공급하고, 각 스테이션이 절단, 벤딩, 또는 드로잉 작업을 각각 수행하여 완제품을 한 번의 패스로 생산하는 고속 금속 성형 공정입니다. 이 공정은 분당 최대 1,200 스트로크의 생산 속도와 ±0.01 mm의 정밀 공차를 달성하여,
금속 스탬핑 윤활은 공작물과 금형 표면 사이에 엔지니어링된 유체 또는 필름을 제어된 방식으로 적용하여 전단, 드로잉 및 성형 공정 중 마찰을 줄이고 열을 관리하며 갤링(galling) 또는 시저(seizure)를 방지하는 것을 의미합니다. 올바른 윤활제 선택은 재료 유형, 스탬핑 강도 및 금형 재료에 따라 달라지며, 경량
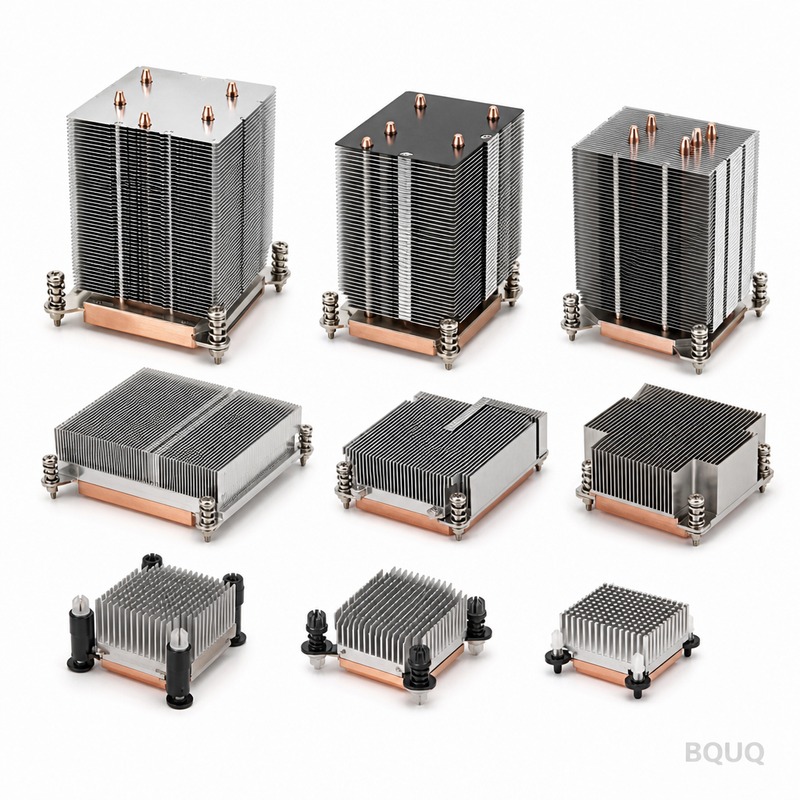
대부분의 상업용 및 소비자 가전 애플리케이션에서 알루미늄은 낮은 비용, 가벼운 무게, 적절한 열전도율로 인해 방열판의 우수한 선택입니다. 그러나 공간이 심각하게 제약되고 방열 요구량이 알루미늄의 물리적 한계를 초과하는 경우 구리가 필수 선택이 됩니다. 이 문서에서는 열 성능, 제조 용이성, 비용 및 무게에 대한 정량적 비
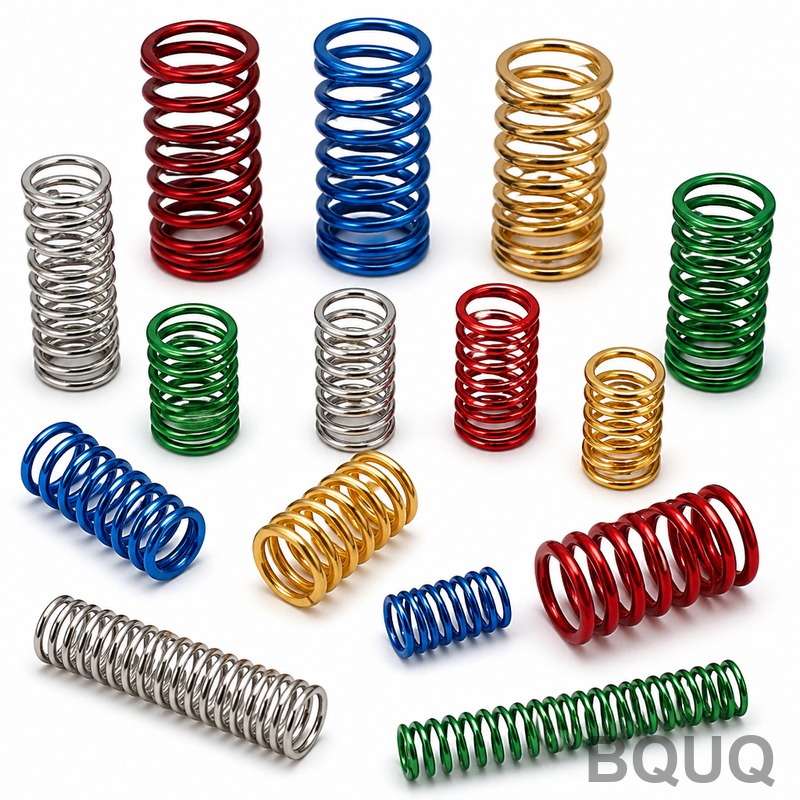
스프링 피로 수명은 단일 숫자가 아니라 응력 진폭, 재료 등급, 표면 상태 및 작동 환경에 기반한 통계적 예측입니다. 표준 뮤직 와이어 스프링이 중간 하중에서 작동할 경우 10,000~100,000 사이클을 기대할 수 있으며, 고피로 설계된 정밀 연삭 크롬 실리콘 스프링은 1,000만 사이클을 초과할 수 있습니다. 정확한
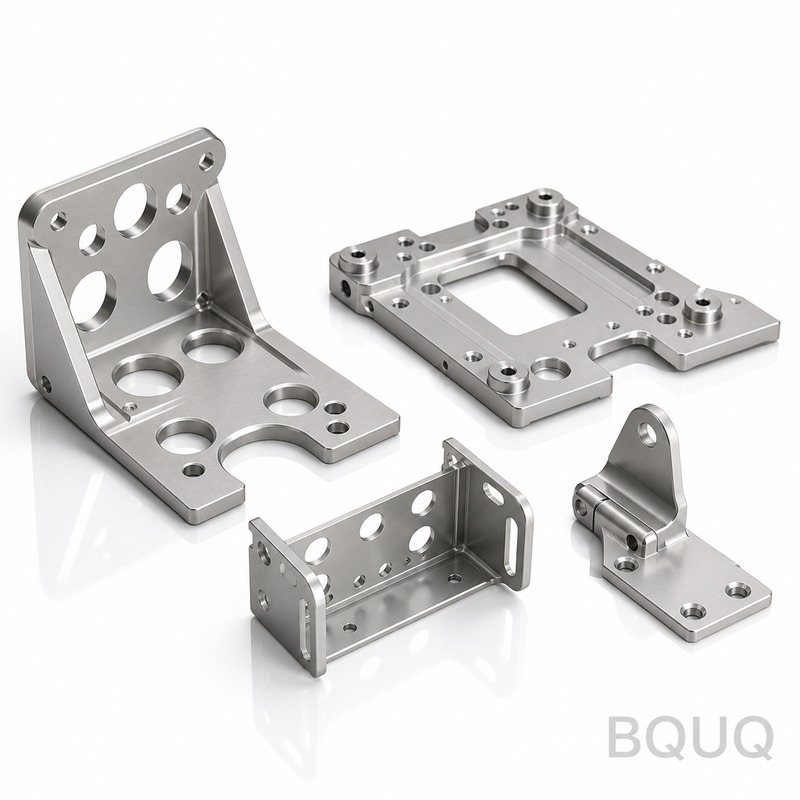
직경 50mm 미만의 소형 부품의 경우, 생산 수량이 10,000개를 초과하면 일반적으로 금속 스탬핑이 CNC 가공보다 30-70% 저렴합니다. 반면 CNC 가공은 ±0.005mm의 우수한 치수 정밀도를 제공하며, 스탬핑은 ±0.05mm의 정밀도를 제공합니다. 최적의 선택은 연간 생산량, 공차 요구 사항, 부품 형상 복잡