전기 접점 및 터미널: 정밀 스탬핑이 신뢰성과 성능을 보장하는 방법
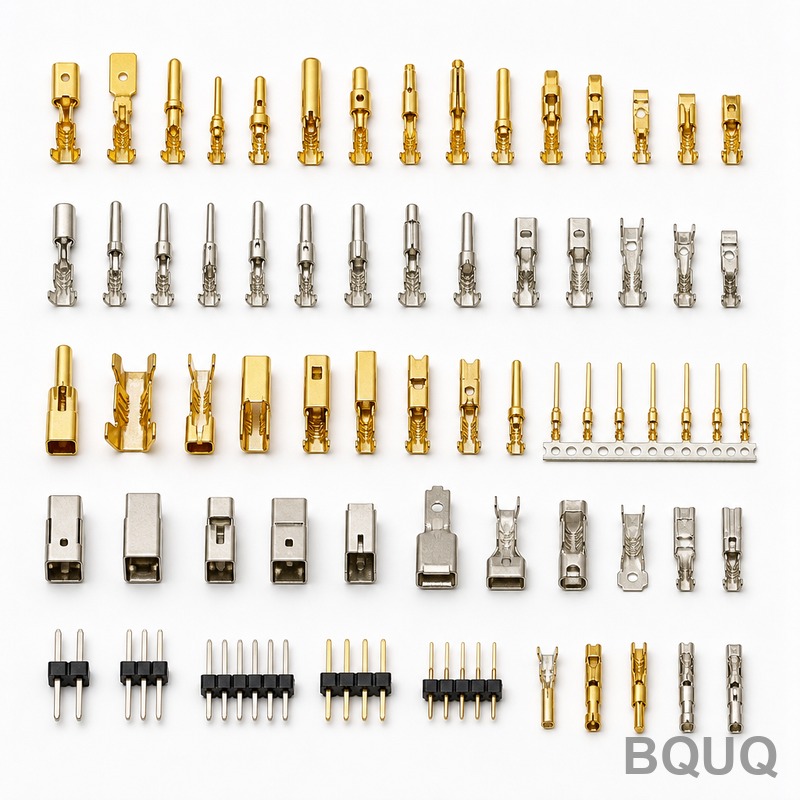
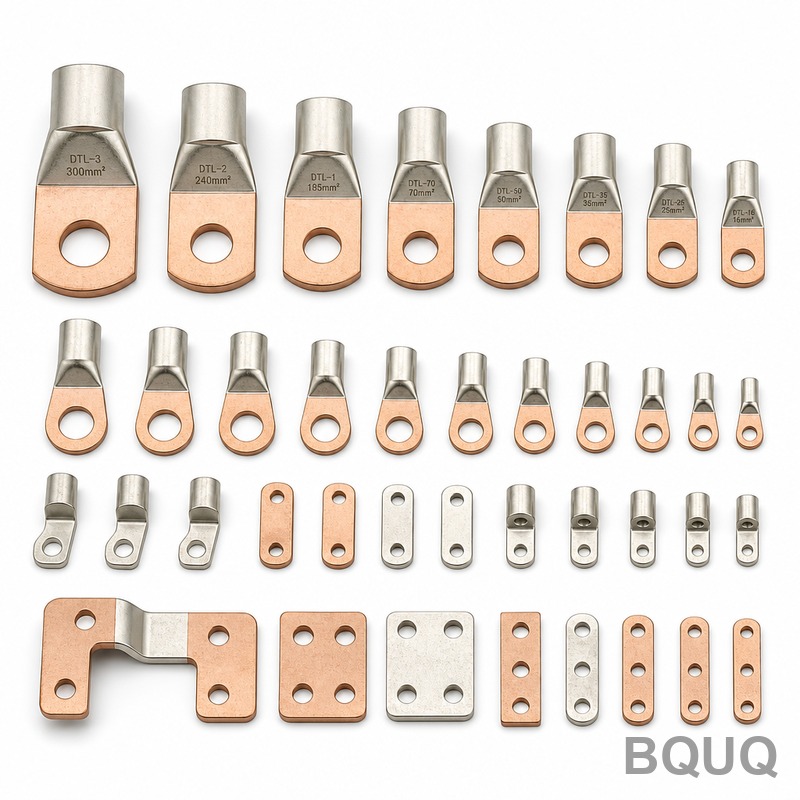
정밀 스탬핑이 전기 접점과 터미널의 신뢰성을 확보하는 직접적인 답은 임계 치수, 표면 조도, 소재 결정립 구조의 미세 변동을 제거하는 데 있습니다. 공차를 ±0.01 mm 이내로 유지하고 표면 거칠기를 Ra 0.4 µm 이상으로 일관되게 유지함으로써, 스탬핑은 진동, 열 사이클, 수백만 회의 결합 사이클에도 고장 없이 견
정밀 스탬핑이 전기 접점과 터미널의 신뢰성을 확보하는 직접적인 답은 임계 치수, 표면 조도, 소재 결정립 구조의 미세 변동을 제거하는 데 있습니다. 공차를 ±0.01 mm 이내로 유지하고 표면 거칠기를 Ra 0.4 µm 이상으로 일관되게 유지함으로써, 스탬핑은 진동, 열 사이클, 수백만 회의 결합 사이클에도 고장 없이 견
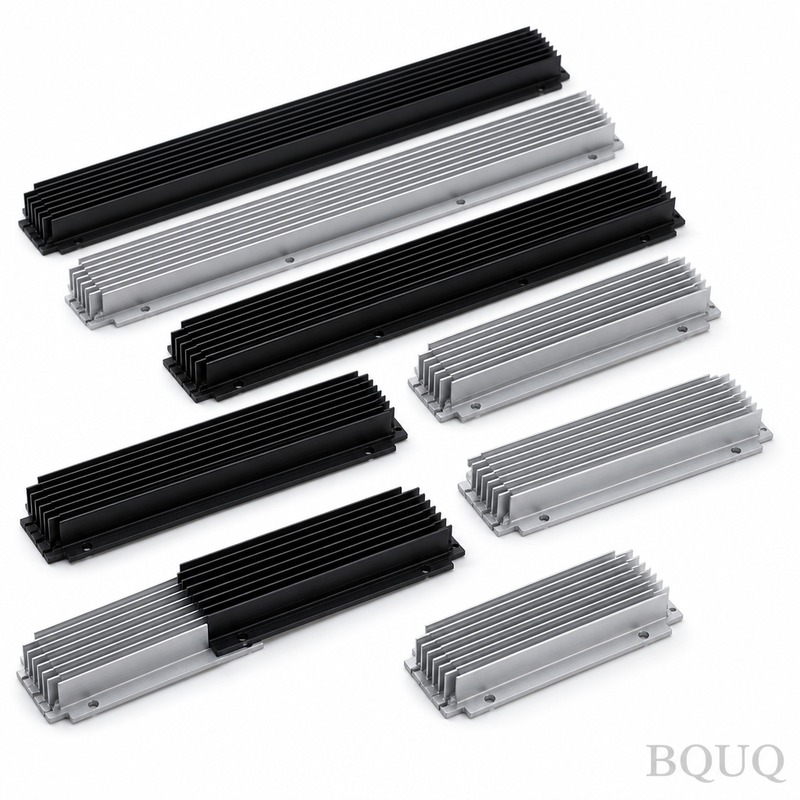
열 저항(Rth 또는 θ로 표기)은 방열판에서 가장 중요한 사양입니다. 이는 부품의 열 흐름 저항을 정량화하며, 단위는 섭씨 와트당 도(°C/W)입니다. 사양을 올바르게 읽으려면 Rth 값이 낮을수록 방열 성능이 좋다는 것을 이해해야 하며, 부품을 비교하기 전에 반드시 지정된 공기 흐름 조건(자연 대류 vs. 강제 공기)
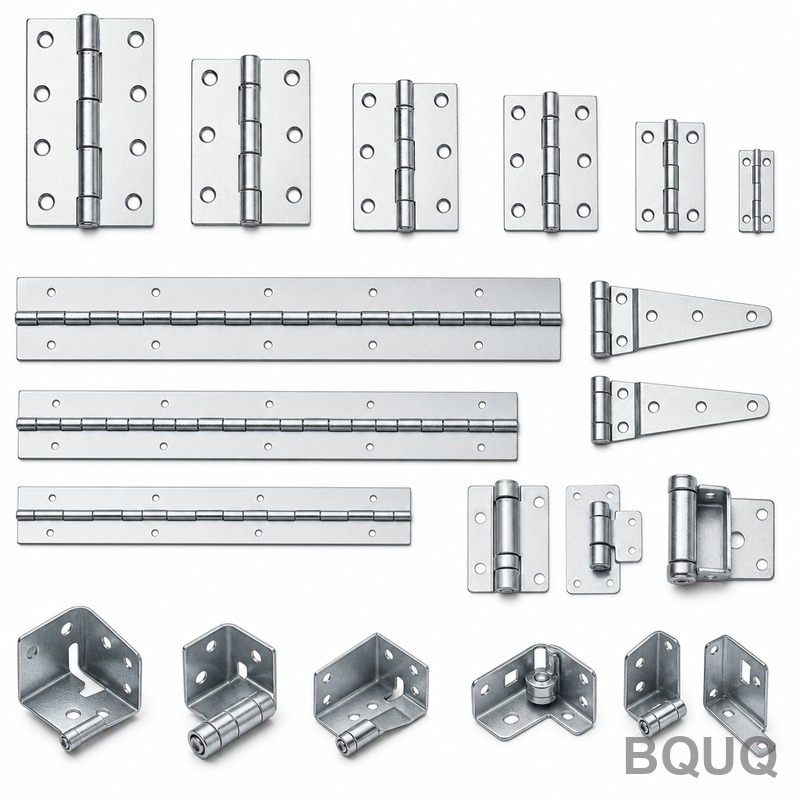
직접 답변: 스탬핑 금형 제작에는 얼마나 걸리나요?대량 생산 금속 스탬핑에 사용되는 표준 프로그레시브 금형의 경우, 제작 리드 타임은 일반적으로 4~8주입니다. 단순한 컴파운드 블랭킹 금형은 2~3주 안에 완성할 수 있으며, 복잡한 형상을 가진 멀티 스테이션 프로그레시브 금형은 10~12주가 소요될 수 있습니다. 이 기간
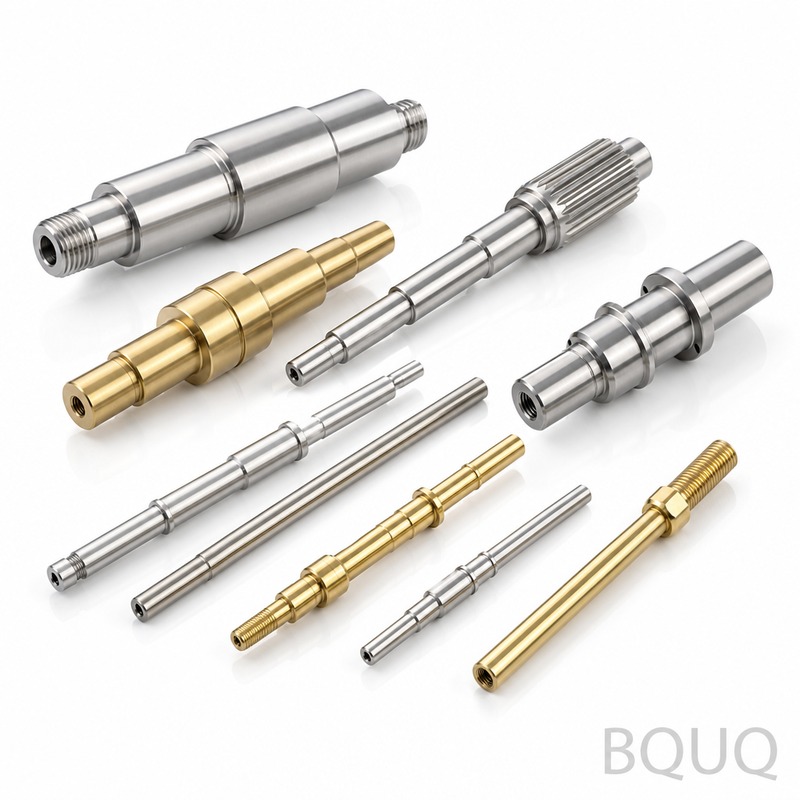
유압 시스템에서 신뢰할 수 있는 부품과 현장 고장의 차이는 미크론 단위로 측정됩니다. 본 기사는 CNC 가공으로 생산되는 핵심 유압 부품—스풀, 밸브 바디, 피스톤—에 대한 정밀 제조 사례 연구를 제공하며, 정확한 공차, 재료 비용 및 리드 타임을 상세히 다룹니다. BQUQ 둥관 공장의 실제 생산 데이터를 바탕으로 핵심
정밀 금속 스탬핑은 통제된 소재 선정 및 성형 후 처리와 결합하여, 수천 회의 압축 사이클을 견디면서도 낮은 전기 저항을 유지하는 배터리 접점과 스프링 클립을 만들어냅니다. 기계 가공이나 주조 방식의 대안과 달리, 스탬핑 부품은 결정립 유동의 연속성을 제공하여 탄성 메모리를 보존하고 굽힘 반경에서 피로 파괴를 방지합니다.