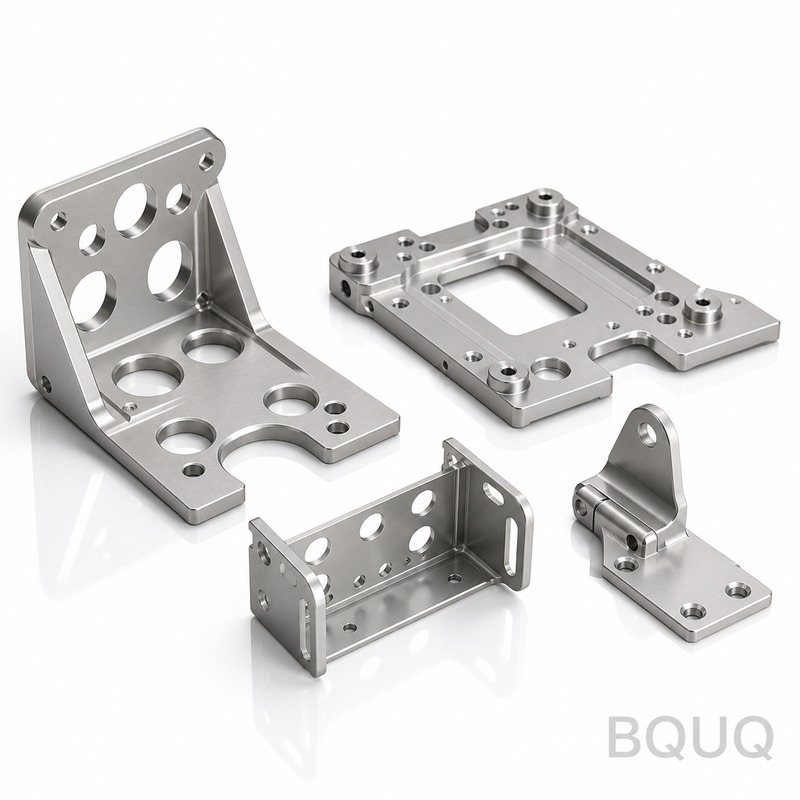
스탬핑 부품에 금형 자국이 생기는 이유, 정밀 제조에서 이것이 정상인가?
스탬핑 부품에는 펀치와 다이 표면이 고압으로 판금에 물리적으로 접촉하여 미세한 요철과 마모 패턴이 가공물에 전사되기 때문에 툴링 마크가 나타납니다. 이는 모든 금속 스탬핑 공정에서 정상적이고 예상되는 현상으로, ISO 2768-m 표준에 따라 관리되며 일반적으로 Ra 0.8~Ra 3.2 마이크로미터의 표면 조도를 나타냅니
스탬핑 부품에는 펀치와 다이 표면이 고압으로 판금에 물리적으로 접촉하여 미세한 요철과 마모 패턴이 가공물에 전사되기 때문에 툴링 마크가 나타납니다. 이는 모든 금속 스탬핑 공정에서 정상적이고 예상되는 현상으로, ISO 2768-m 표준에 따라 관리되며 일반적으로 Ra 0.8~Ra 3.2 마이크로미터의 표면 조도를 나타냅니
5G 인프라 구성요소의 제조는 기존 4G 생산 방식에서 패러다임 전환을 요구하며, 더 엄격한 공차, 특수 소재, 그리고 열적 및 신호 무결성을 위한 다단계 후처리 공정이 필요합니다. BQUQ에서는 핵심 도파관 플랜지에서 ±0.005mm의 치수 공차와 안테나 장착 브래킷에서 Ra 0.4µm의 표면 조도를 달성하며, 프로토타
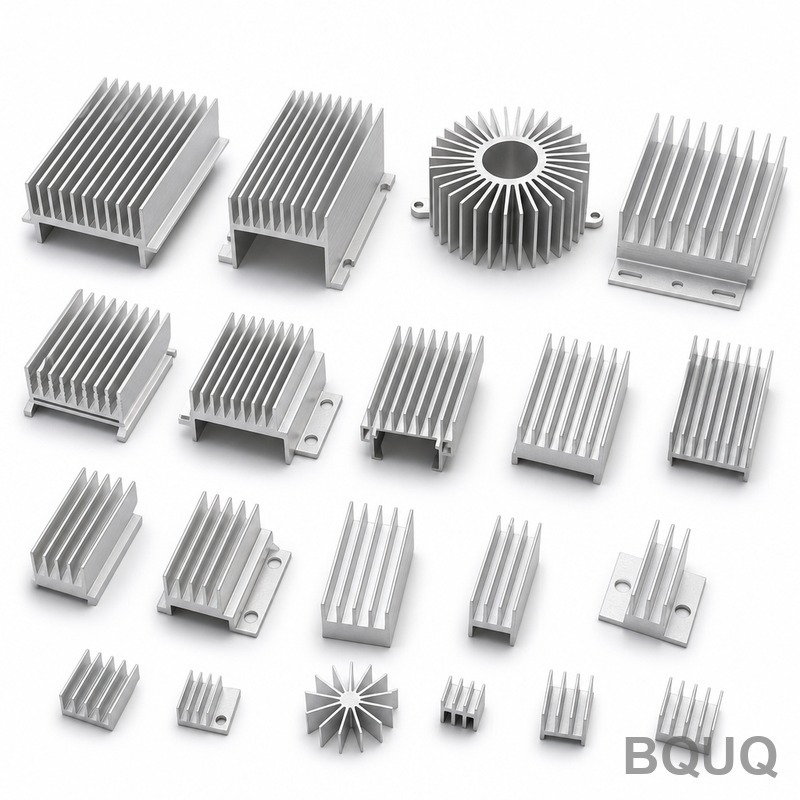
단조 히트싱크는 알루미늄 또는 구리 빌릿에 고압을 가해 다이 캐비티로 재료를 밀어 넣어 최종 형상에 근접한 핀 구조를 형성하는 방식으로 제조됩니다. 이 공정은 압출 또는 스카이빙 방식보다 높은 재료 밀도, 우수한 결정립 흐름, 더 정밀한 치수 공차를 제공하여 자동차, 항공우주, 산업용 전력 전자 분야의 고진동, 고열유속
스탬핑 인서트 금형은 중요한 절단, 성형 또는 드로잉 부품을 표준 금형 베이스에 장착되는 별도의 교체 가능한 인서트로 제조하는 다이 시스템으로, 단일의 일체형 블록으로 가공하는 대신 사용됩니다. 생산 과정에서 대량 스탬핑과 빈번한 금형 교체가 필요하거나, 복잡한 형상이 요구되거나, 마모되거나 손상된 다이 부분만 교체하여
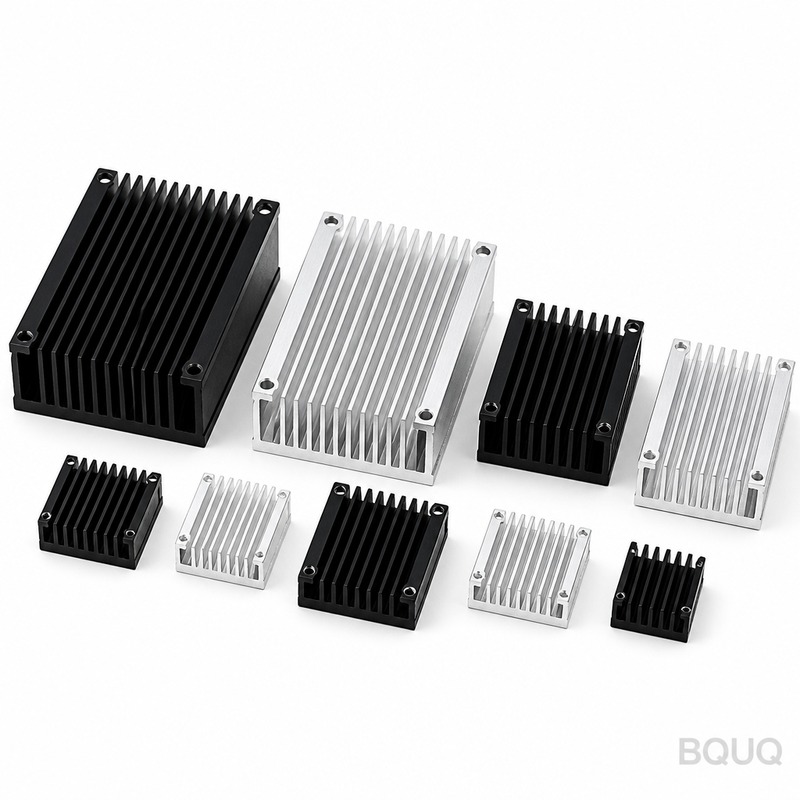
올바른 방열판 크기는 최대 허용 접합 온도, 총 열저항 예산, 그리고 시스템 공기 흐름에 의해 결정됩니다. 25°C 주변 온도와 75°C 케이스 한계에서 일반적인 10W 전력 소산 시나리오의 경우, 5.0°C/W 이하의 열저항이 필요하며, 이는 자연 대류 조건에서 75mm x 60mm x 40mm 압출 알루미늄 프로파일에