스프링용 쇼트 피닝: 피로 수명 향상 및 공정 사양
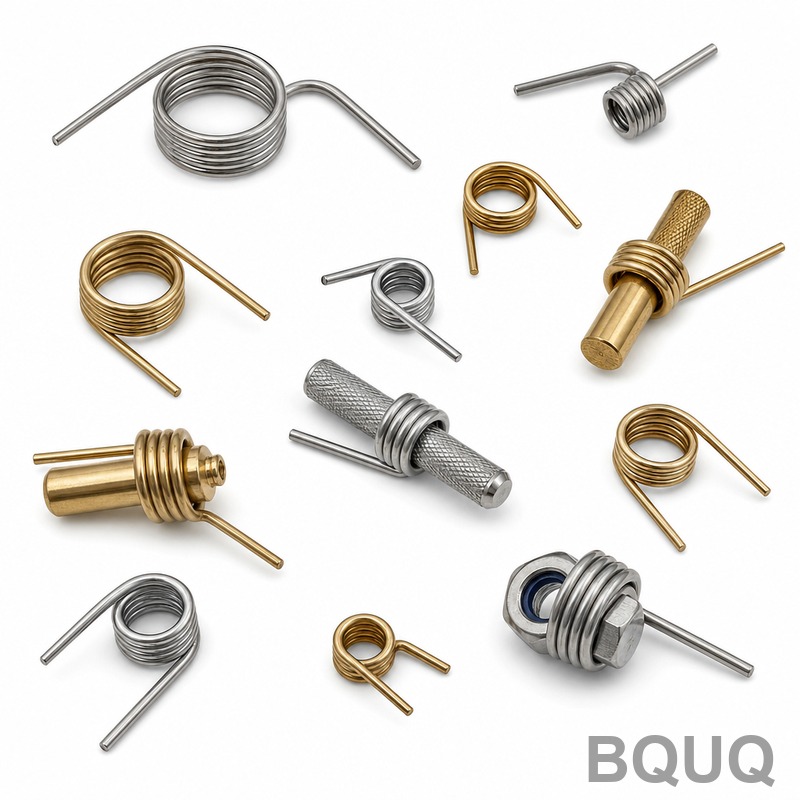
쇼트 피닝은 압축 스프링, 비틀림 스프링, 인장 스프링의 피로 수명을 연장하는 가장 효과적인 표면 처리 공정으로, 올바르게 적용할 경우 일반적으로 사이클 수명이 100%에서 600%까지 향상됩니다. 이 기계적 냉간 가공 공정은 0.05mm에서 0.40mm 깊이의 압축 잔류 응력층을 형성하여 균열 발생 및 전파를 유발하는
쇼트 피닝은 압축 스프링, 비틀림 스프링, 인장 스프링의 피로 수명을 연장하는 가장 효과적인 표면 처리 공정으로, 올바르게 적용할 경우 일반적으로 사이클 수명이 100%에서 600%까지 향상됩니다. 이 기계적 냉간 가공 공정은 0.05mm에서 0.40mm 깊이의 압축 잔류 응력층을 형성하여 균열 발생 및 전파를 유발하는
금속 스탬핑의 정밀도는 단일 숫자가 아니라 소재 두께, 피처 크기, 프레스 성능의 함수입니다. 표준 생산에서 스탬핑 공차는 구멍 간 위치의 ±0.05 mm에서 굽힘 각도 및 전체 부품 치수의 ±0.25 mm 범위입니다. 고정밀 프로그레시브 다이 작업의 경우 BQUQ는 중요 피처를 ±0.01 mm로 유지하지만, 이를 위해서
정밀 애플리케이션용 스프링을 지정할 때, 적용되는 표준은 허용 공차 범위부터 피로 수명 기대치까지 모든 것을 결정합니다. 간단히 말해, ASTM(미국재료시험학회)은 북미 및 국제 재료 사양을 지배하고, SMI(스프링제조협회)는 미국에서 널리 채택된 설계 및 공차 지침을 제공하며, JIS(일본공업규격)는 아시아 전역의 미터
5,000개 미만의 부품을 생산하는 경우 프로그레시브 금형을 이용한 단납기 스탬핑이나 CNC 가공이 일반적으로 비용 효율적이며, 50,000개 이상의 대량 스탬핑은 금형 비용을 분산시키기 위해 트랜스퍼 금형을 갖춘 하드 툴링이 필요합니다. 결정은 단순히 수량만이 아니라 부품당 총비용, 금형 리드타임, 공차 요구사항에 따라
직접 답변: 쇼트 피닝은 스프링 피로 수명을 향상시키는가?네, 쇼트 피닝은 압축 스프링, 비틀림 스프링, 인장 스프링의 피로 수명을 연장하는 가장 효과적인 단일 표면 처리 공정입니다. 스프링 와이어 표면에 400~800 MPa의 압축 잔류 응력층을 유도함으로써, 쇼트 피닝은 균열 개시 및 전파를 지연시켜 반복 하중 조건에