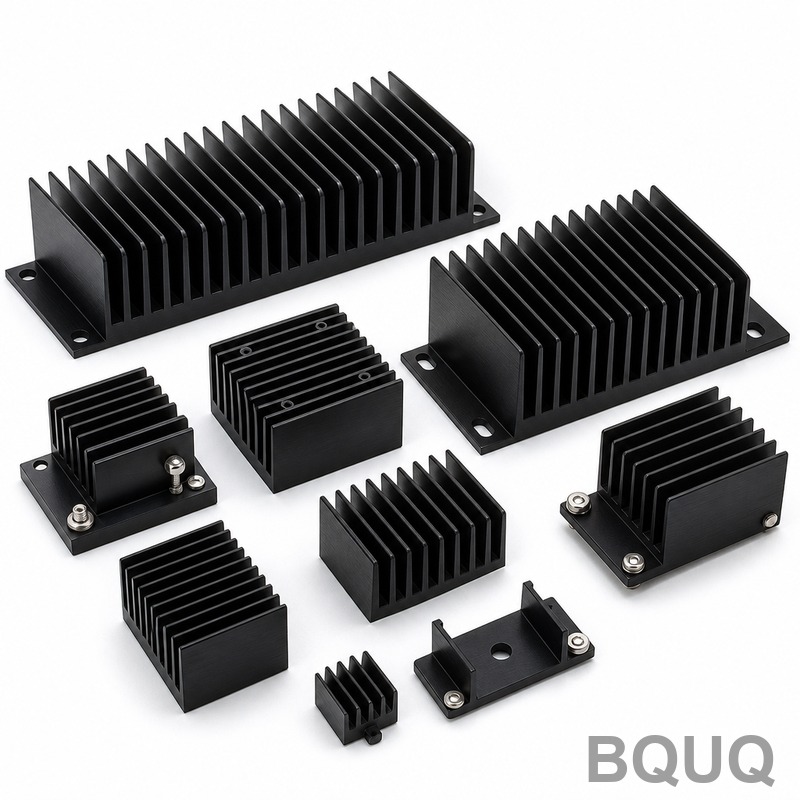
5G RRU 히트싱크: 300mm 압출 프로파일, CNC 가공, 흑색 아노다이징
5G 원격 무선 유닛(RRU)은 전력 증폭기를 신발 상자 크기의 하우징에 밀어 넣은 뒤 햇빛 아래 전신주에 매답니다. 히트싱크는 전체 인클로저의 열 경로이며, 팬도 펌프도 없이 수동으로 작동해야 합니다. 길이 300mm에 RF 보드와의 가공된 인터페이스, 그리고 바람과 진동을 견디는 장착 형상을 갖춰야 합니다. 이렇게 긴 프로파일에서는 압출 직진도, 가공 정밀도, 아노다이징 품질이 서로 맞물립니다.
프로젝트 배경 및 과제
5G RRU 하드웨어를 공급하는 통신 인프라 업체가 무선 하우징의 일부를 겸하는 300mm 압출 히트싱크를 저희에게 가져왔습니다. 월 10,000개 물량이었습니다. 프로파일은 6063-T5로, 외부에는 촘촘한 핀 필드가 있고 내부에는 RF 전력 보드가 장착되는 평평한 면이 있습니다. 가공 및 표면 처리 사양을 읽기 전까지는 단순한 압출재처럼 보입니다.
금형은 처음부터 제대로 만들어야 했습니다. 벽 두께가 불균일한 핀 필드는 대량 생산 시 압출이 잘 되지 않기 때문입니다. 업체는 이전 리비전에서 이미 그 문제를 겪었습니다. 얇은 핀이 두꺼운 베이스보다 다르게 냉각되어 프레스에서 나올 때 약간 물결 모양이 되었고, 하우징이 개스킷에 깔끔하게 닫히지 않았습니다.
열 설계 요구 사항도 마찬가지로 구체적이었습니다. 능동 냉각이 허용되지 않으므로 핀 필드는 증폭기 부하 전체를 정지 공기 중으로 방출해야 했고, 보드의 열 패드는 가공된 인터페이스가 평평하게 유지될 때만 접촉을 유지합니다. 따라서 장착면 평탄도와 핀 형상이 이 부품의 성패를 좌우하는 핵심 사양 목록에 함께 올랐습니다.
이 부품을 어렵게 만드는 세 가지가 있습니다. 첫째, 길이: 300mm를 넘으면 압출 직진도와 뒤틀림이 나빠지고, 휘어진 프로파일은 하우징 개스킷에 안착하지 않습니다. 둘째, 장착면과 나사산 보스 세트는 압출 후 가공해야 하며, 휘어진 블랭크가 아닌 핀 필드를 기준으로 올바른 위치에 있어야 합니다. 셋째, 흑색 아노다이징: 300mm 부품에서는 불균일하거나 얇은 코팅이 즉시 드러나며, 마스킹된 접지 패드는 보드가 하우징에 접지될 수 있도록 완벽하게 깨끗하게 유지되어야 합니다.
업체는 한 공급업체에서 프로파일을 사서 가공과 아노다이징을 위해 두 곳에 더 보내고 있었습니다. 모든 인수인계마다 일정이 며칠씩 늘어났고, 배치가 공차를 벗어날 때마다 각 공급업체는 서로를 탓했습니다. 그들은 압출부터 포장된 완제품까지 전체 공정을 책임지는 한 파트너를 원했습니다.
BQUQ 공정 솔루션
저희는 프로파일을 압출하고 안정화한 다음, 정확해야 하는 표면만 가공합니다. 따라서 핀 필드는 압출 상태 그대로 유지되고 인터페이스는 처음부터 끝까지 관리됩니다.
프로파일 압출 및 직진도 관리
외부 면에 핀 필드가 있는 6063-T5 압출 후, 인장 교정을 통해 300mm 길이를 0.5mm 직진도 이내로 되돌려 하우징 개스킷에 깔끔하게 닫히도록 합니다. 그런 다음 블랭크를 절단하고 가공 전에 응력 안정화하여, 장착 형상을 절단한 후에도 부품이 변형되지 않고 아노다이징을 거치는 동안 길이가 안정적으로 유지됩니다. 긴 핀이 베이스를 틀어지게 하지 않도록 프로파일 전체에 걸쳐 핀 벽 두께를 관리하고, 압출 인발 속도와 냉각을 일정하게 유지하여 프로파일이 다이를 빠져나갈 때 핀 끝이 길이 방향으로 곧게 유지되고 흔들리지 않도록 합니다.
장착 인터페이스의 CNC 밀링
내부 장착면과 나사산 보스 패턴은 한 번의 세팅으로 밀링하여 면을 0.05mm 이내로 평평하게 유지하고, 인터페이스 데이텀을 기준으로 보스 위치를 0.01mm로 맞춥니다. 핀이 있는 쪽은 손대지 않아 다이로 형성된 열 표면이 커터나 칩에 의해 교란되지 않습니다. 밀링된 모서리는 공정 중 디버링합니다. 장착면에 남은 버는 보드를 열 패드에서 떼어내 보드의 접촉을 조용히 잃게 만들기 때문입니다.
흑색 아노다이징 및 마스킹 패드
부품은 내식성과 균일한 외관을 위해 흑색 아노다이징을 거칩니다. 접지 패드와 보드 인터페이스는 전도성이 필요한 곳에 코팅이 앉지 않도록 마스킹하고, 코팅 두께를 관리하여 핀 간격을 메우거나 핀 모서리를 둥글게 만들지 않도록 합니다. 포장 전 마스킹 재확인으로 장착 패드에 아노다이징이 번지지 않았는지 확인합니다. 이는 유닛이 접지 테스트에서 실패할 때만 드러나는 종류의 결함입니다. 핀 필드의 코팅도 핀이 방출해야 할 표면 온도를 측정 가능하게 높이지 않을 만큼 얇게 유지합니다.
주요 사양
| 항목 | 사양 |
|---|---|
| 재질 | 6063-T5 압출 알루미늄 |
| 프로파일 길이 | 300mm |
| 장착면 평탄도 | 0.05mm |
| 보스 / 홀 위치 | ±0.01mm |
| 직진도 | ≤0.5mm 전체 길이 기준 |
| 핀 두께 | 1.0mm (최소 0.3mm 가능) |
| 표면 처리 | 흑색 아노다이징, 접지 패드 및 보드 인터페이스 마스킹 |
| 생산량 | 월 10,000개 |
| 검사 | CMM 레이아웃 + 인터페이스 에어 게이징, CPK≥1.33 |
| 납기 | 샘플 6일, 첫 10,000개 배치 18일 |
품질 관리 및 납품
초도품 검사는 전체 CMM 레이아웃입니다. 장착면 전체의 평탄도를 매핑하고, 보스 위치를 보드 도면과 대조 확인하며, 전체 300mm에 걸쳐 직진도를 확인하고, 로트 출하 전에 아노다이징 두께와 마스킹을 확인합니다. 핵심 인터페이스 형상은 CPK 목표 1.33 이상을 유지하며, 데이터는 ISO9001:2015 품질 시스템에 따라 모든 배치와 함께 제공됩니다. 검사 기록은 로트별로 보관되어 현장 문제가 발생하면 이를 생산한 압출 런과 표면 처리 라인까지 추적할 수 있습니다.
결과: 샘플은 6일 만에 승인되었고, 첫 10,000개 배치는 18일 만에 출하되었으며, 현재 이 부품은 매월 정기 일정으로 생산됩니다. 압출, 가공, 아노다이징, 검사가 하나의 공정에 있기 때문에 업체는 두 외부 공급업체와 그에 따른 모든 운송 및 재검증을 없앴습니다. 장착면 평탄도와 보스 위치는 인증 런 전반에 걸쳐 공차 내로 유지되었고, 흑색 아노다이징 마감은 모든 300mm 부품의 처음부터 끝까지 균일하게 나왔습니다.
관련 제품 및 자료
더 넓은 프로파일 범위를 보려면 맞춤형 압출 알루미늄 히트싱크 컬렉션을, 이와 같은 완제품을 보려면 흑색 아노다이징 알루미늄 히트싱크 컬렉션을 살펴보세요. 공차, 표면 처리, 리드 타임에 대한 일반적인 질문은 FAQ 센터에서 답변을 확인하실 수 있습니다. 도면을 보내주시면 12시간 이내에 견적을 받아보실 수 있습니다.
FAQ
300mm 압출 히트싱크에서 어떤 평탄도와 직진도를 유지할 수 있습니까?
장착면을 0.05mm 이내로 가공하고 프로파일을 전체 300mm에 걸쳐 0.5mm 이내로 직진하게 유지합니다. 직진도는 하우징 개스킷 데이텀을 기준으로 확인하고, 평탄도는 단일 지점이 아닌 CMM으로 매핑하며, CPK는 ≥1.33으로 유지합니다.
흑색 아노다이징이 열 성능을 저하시키나요?
여기서 문제가 될 정도는 아닙니다. 아노다이징은 얇은 화성 피막이며, 흑색 표면은 실제로 무처리 알루미늄보다 열을 약간 더 잘 방출합니다. 중요한 것은 접지 패드를 마스킹하고 코팅 두께를 관리하여 핀 간격이 메워지지 않도록 하는 것이며, 이는 로트 포장 전에 검증합니다.
아노다이징 중 특정 패드를 마스킹할 수 있습니까?
예. 접지 패드와 보드 인터페이스는 전도성이 필요한 곳에 코팅이 앉지 않도록 마스킹합니다. 마스킹 영역의 두께는 아노다이징 후 확인하며, 출하 전 최종 재확인으로 장착 패드에 코팅이 번지지 않았는지 확인합니다.
5G RRU 히트싱크의 생산 가능 물량은 얼마입니까?
월 1,000개에서 100,000개까지 가능합니다. 이 부품은 월 10,000개로 생산되며, 샘플 승인 후 첫 10,000개 배치는 18일 만에 출하되었습니다. 샘플 자체는 도면 서명 후 6일 만에 준비됩니다.