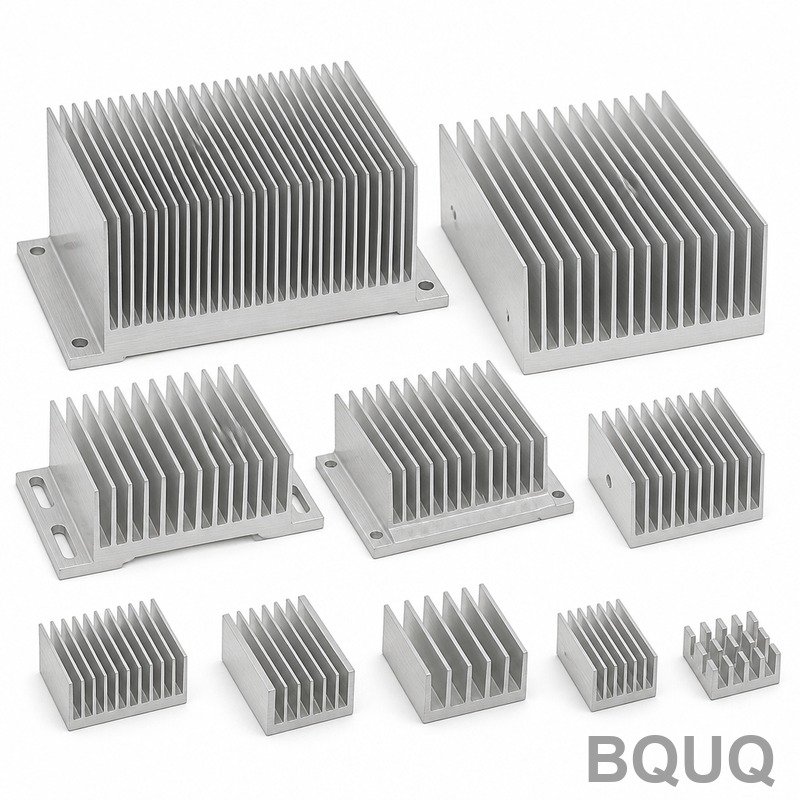
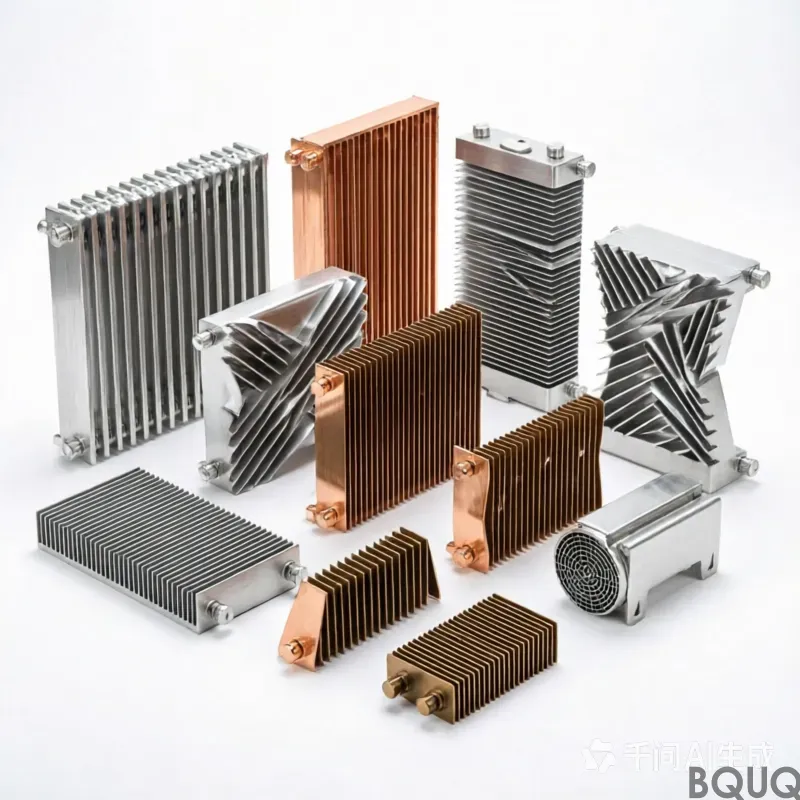
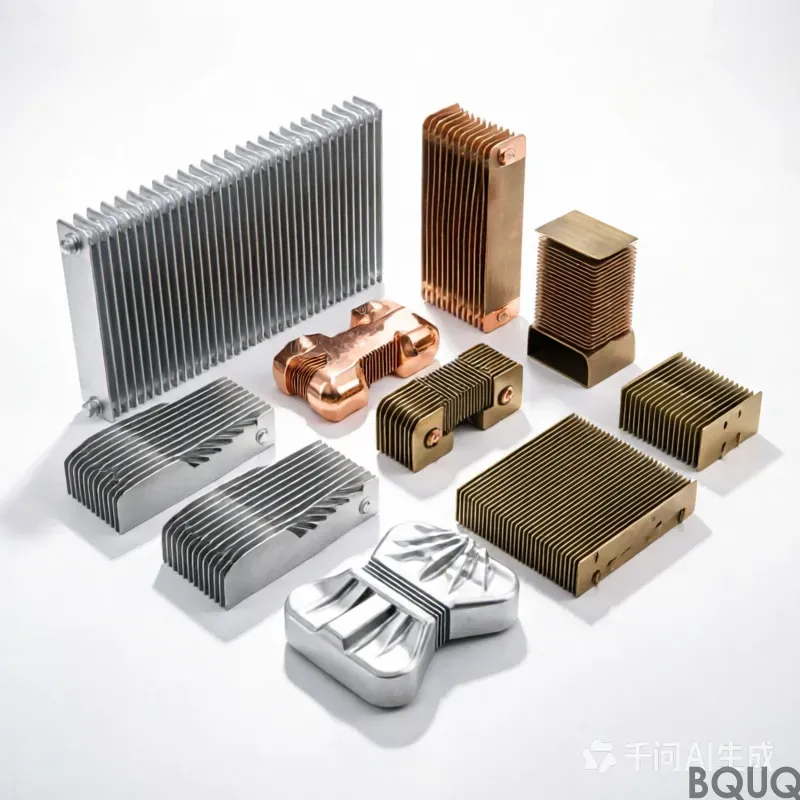
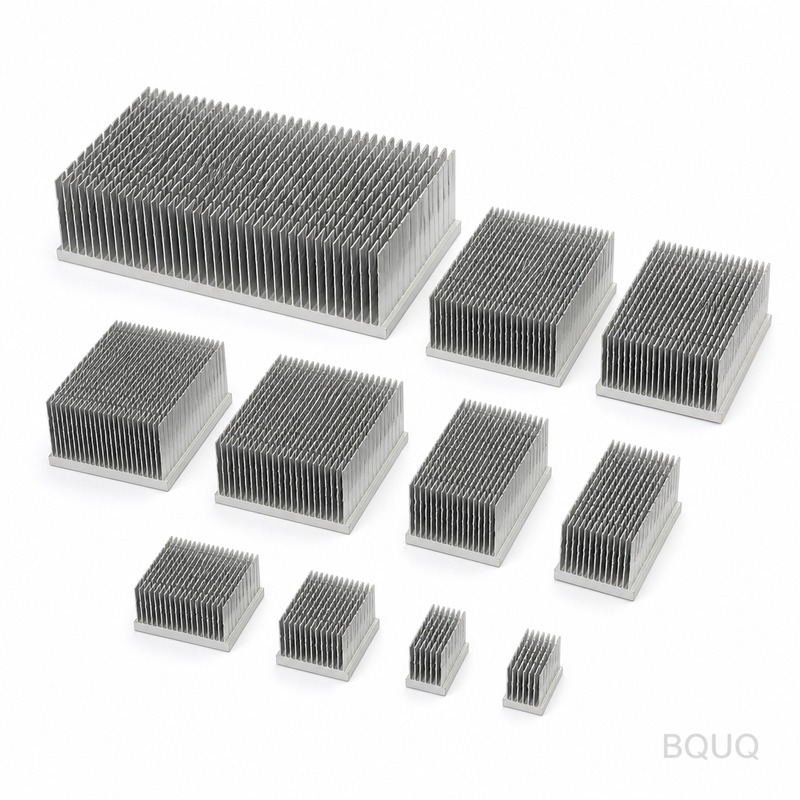
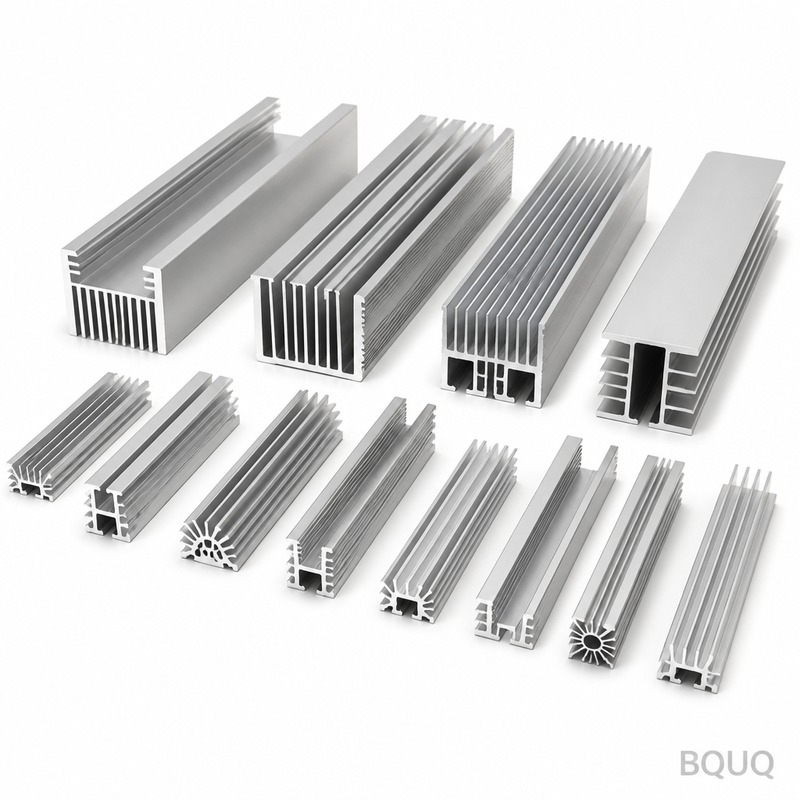
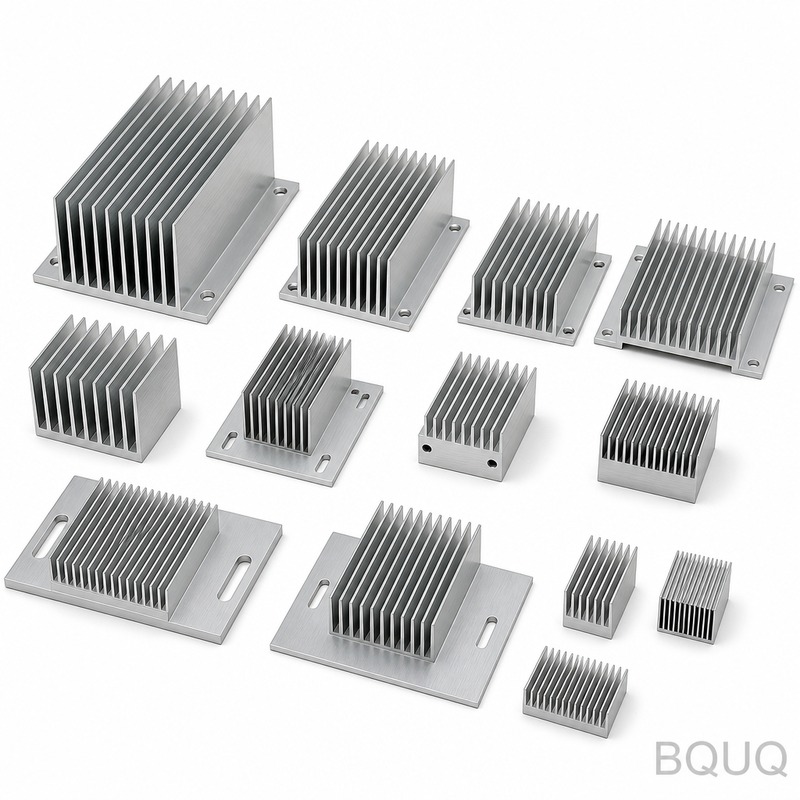
이 컬렉션은 고객의 정확한 도면에 따라 절단, 가공, 마감하는 압출 알루미늄 방열판 카탈로그입니다. 모든 부품은 동관 공장에서 최대 프로파일 공차 0.01mm, 런아웃 0.02mm 이하, 표면 조도 Ra 0.8µm 이하로 출고됩니다. 도면 승인 후 표준 리드타임은 12일이며, 이 컬렉션의 모든 프로파일에 대해 MOQ는
BQUQ 압출 알루미늄 방열판 컬렉션 – 정밀 CNC 마감, MOQ 없음
이 컬렉션은 고객의 정확한 도면에 따라 절단, 가공, 마감하는 압출 알루미늄 방열판 카탈로그입니다. 모든 부품은 동관 공장에서 최대 프로파일 공차 ±0.01mm, 런아웃 0.02mm 이하, 표면 조도 Ra 0.8µm 이하로 출고됩니다. 도면 승인 후 표준 리드타임은 12일이며, 이 컬렉션의 모든 프로파일에 대해 MOQ는 없습니다. 압출 프로파일이 정밀
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
이 컬렉션은 고객의 정확한 도면에 따라 절단, 가공, 마감하는 압출 알루미늄 방열판 카탈로그입니다. 모든 부품은 동관 공장에서 최대 프로파일 공차 ±0.01mm, 런아웃 0.02mm 이하, 표면 조도 Ra 0.8µm 이하로 출고됩니다. 도면 승인 후 표준 리드타임은 12일이며, 이 컬렉션의 모든 프로파일에 대해 MOQ는 없습니다.
압출 프로파일이 정밀 방열판이 되는 과정
당사는 원자재 압출 바를 판매하지 않습니다. 대신 6063-T5 또는 6061-T6 빌렛을 사용하여 자체 유지 관리하는 다이를 통해 압출한 후, 모든 핀, 베이스, 장착 구멍을 절단하고 CNC 가공합니다. 압출 공정은 연속적인 결정립 구조를 제공하므로 다이캐스트 부품보다 열전도율이 우수합니다. 압출 후에는 긴 프로파일에 응력 제거 처리를 하여 300mm당 0.05mm 이내의 평탄도를 유지합니다. 최종 절단은 고객 도면에 따라 진행되며, 핀 피치는 ±0.05mm, 베이스 두께는 ±0.03mm 이내로 유지합니다. 맞춤 길이가 필요한 경우 +0.2mm / -0.0mm로 톱질한 후 엔드밀 가공으로 끝면을 깨끗하게 마감하여 맞대기 이음이 용이하도록 합니다.
최대 열 전달을 위한 재료 및 열처리
이 컬렉션은 두 가지 합금을 기반으로 합니다. 대부분의 강제 공랭 및 자연 대류 애플리케이션에는 6063-T5를 사용합니다. 이 합금은 열전도율 209 W/m·K와 우수한 압출성을 제공하여 두께 0.8mm, 높이 대 두께 비율 20:1의 얇은 핀을 제작할 수 있습니다. 더 높은 기계적 하중이나 진동 환경이 필요한 경우에는 6061-T6로 전환하여 167 W/m·K의 열전도율과 276 MPa의 항복 강도를 확보합니다. 압출 후 모든 배치를 T5 또는 T6 경도로 용체화 처리 및 인공 시효 경화합니다. 경도 시험기는 모든 히트 로트에 대해 6063-T5는 8–12 HRC, 6061-T6는 15–20 HRC를 검증합니다. 이 범위를 벗어나는 배치는 모두 불합격 처리합니다.
열 성능을 변화시키는 표면 마감 옵션
원자재 압출 알루미늄은 방사율을 낮추는 자연 산화막이 있는 둔탁하고 거친 표면을 가지고 있습니다. 당사는 세 가지 표준 마감을 제공합니다. 첫째, 내식성과 무광 외관을 위한 투명 양극산화(8–12 µm) — 이것이 기본입니다. 둘째, 표면 방사율을 0.85로 높여 밀폐된 인클로저에서 복사 냉각 효율을 최대 30% 향상시키는 흑색 양극산화(18–20 µm). 셋째, 두께를 추가하지 않고 전기 접지를 위한 크로메이트 컨버전 코팅(MIL-DTL-5541). CPU 또는 IGBT용 매끄러운 베이스가 필요한 설계의 경우, 마운팅 표면을 다이아몬드 밀링하여 Ra 0.4µm로 가공할 수 있습니다. 핀 끝단은 버 제거 및 롤링 가공을 통해 부상을 방지하고 기류를 개선합니다. 당사는 방열판에 도장을 하지 않습니다 — 도장은 절연체 역할을 하기 때문입니다.
모든 출하 전 검사 – 치수 및 열 검사
이 컬렉션의 모든 방열판은 출하 전 3단계 QC 게이트를 거칩니다. 첫째, CMM(3차원 측정기)이 베이스 평탄도, 핀 평행도, 홀 위치, 전체 길이 등 중요한 기준 치수를 검사합니다. 당사는 합격/불합격만이 아닌 실제 측정값을 적합성 인증서에 보고합니다. 둘째, 표면 프로파일로미터가 마운팅 표면의 Ra를 측정합니다. 셋째, 2.5배 확대경으로 긁힘, 움푹 들어간 곳, 압출 다이 라인 등에 대한 100% 육안 검사를 수행합니다. 열 검증을 위해 실험실 등급 열전대 장비로 각 배치의 샘플을 테스트합니다 — 50W 히터로 베이스에서 핀 끝까지의 온도 상승을 측정합니다. 표준 100mm 프로파일에서 델타가 8°C를 초과하면 해당 배치는 불합격 처리됩니다. 또한 화강암 테이블과 필러 게이지로 직진도를 확인합니다: 최대 휨은 500mm당 0.1mm입니다.
사양
값 / 범위
재료
6063-T5, 6061-T6, 6082-T6 (맞춤)
프로파일 크기
폭 20–400mm, 높이 10–150mm, 길이 10–3000mm
핀 두께
0.8mm 최소 (6063), 1.2mm 최소 (6061)
경도 (납품 상태)
8–12 HRC (6063-T5), 15–20 HRC (6061-T6)
프로파일 공차
주요 형상 ±0.01mm
표면 조도 (마운팅 면)
Ra 0.8µm 표준, Ra 0.4µm 옵션
런아웃 / 평탄도
런아웃 0.02mm, 평탄도 0.05mm/300mm
리드타임
도면 승인 후 12일
MOQ
MOQ 없음 – 1개 또는 10,000개
마감 옵션
투명 양극산화, 흑색 양극산화, 크로메이트
비용과 속도에서 다이캐스트 및 스키빙 방열판보다 우수한 이유
다이캐스트 알루미늄 방열판은 값비싼 금형($3,000–$10,000)이 필요하고 최소 벽 두께가 1.5mm로 제한되어 핀 밀도가 낮습니다. 스키빙 방열판은 정밀하지만 속도가 느립니다 — 각 핀을 하나씩 절단하므로 50핀 부품은 20분의 가공 시간이 소요됩니다. 반면 압출은 전체 프로파일을 한 번에 압출합니다 — 시간당 300미터를 생산할 수 있습니다. 이는 5,000개 미만의 생산량에서 스키빙보다 일반적으로 40%, 다이캐스트보다 25% 낮은 단가로 이어집니다. 압출 후 가공을 수행하므로 연속 프로파일의 저비용과 CNC의 정밀성이라는 두 가지 이점을 모두 얻을 수 있습니다. 새로운 열 솔루션을 설계 중이라면 당사 엔지니어가 기존 컬렉션(재고 200개 이상의 다이)에서 표준 다이를 제안하여 툴링 비용을 완전히 제거할 수 있습니다. 평행 핀이 있는 평평한 베이스, 핀-핀 어레이, 오프셋 핀 패턴과 같은 일반적인 형상의 다이를 보유하고 있습니다.
취약한 핀 형상을 위한 포장 및 물류
0.8mm의 얇은 핀은 올바르게 포장하지 않으면 휘어질 수 있습니다. 당사는 모든 방열판을 골판지 인서트로 분리된 개별 EVA 폼 슬롯에 넣어 견고한 카톤에 포장하여 배송합니다. 대량 주문(500개 이상)의 경우 방습 백과 건조제가 포함된 목재 팔레트를 사용합니다. 느슨한 버블랩은 사용하지 않습니다 — 핀을 눌러 휘게 만들 수 있기 때문입니다. 각 카톤에는 고객 부품 번호, 당사 배치 번호, 치수 검사 보고서가 라벨로 부착됩니다. 국제 항공 운송의 경우 여러 소량 주문을 하나의 박스로 통합하여 운송 비용을 절감할 수 있습니다. 해상 운송의 경우 20일 운송 중 백청 발생을 방지하기 위해 방청 VCI 종이를 사용합니다. 당사는 지난 18개월 동안 미국, 독일, 일본, 호주로 배송하면서 단 한 건의 파손 클레임도 없었습니다.
압출 알루미늄 방열판 컬렉션의 최소 주문 수량은 얼마인가요?
MOQ가 없습니다 — 테스트용 단일 프로토타입이나 전체 생산 물량을 주문할 수 있으며, 단가는 수량에 따라 비례하여 조정됩니다.
압출 다이를 맞춤 제작할 수 있나요, 아니면 표준 프로파일만 절단하나요?
당사는 200개 이상의 표준 다이를 절단 및 가공할 수 있을 뿐만 아니라, 15일 내에 맞춤 다이를 설계 및 제작하며 다이 비용은 첫 번째 생산 주문에 분할 상환됩니다.
긴 방열판에서 0.02mm 런아웃을 어떻게 보장하나요?
압출 후 모든 프로파일을 유압 프레스로 응력 제거 및 교정한 다음, 가공을 시작하기 전에 다이얼 게이지가 장착된 화강암 표면 플레이트에서 런아웃을 검증합니다.
50개 소량 배치의 최단 리드타임은 얼마인가요?
양극산화 처리가 포함된 표준 프로파일의 경우 7일 내에 배송할 수 있습니다. 흑색 양극산화 처리가 포함된 맞춤 다이의 경우 리드타임은 12일이 아닌 15일입니다.
이 방열판 사용을 위한 열 설계 팁
도면을 보내기 전에 기류 방향을 확인하십시오. 당사의 평행 핀 프로파일은 핀 채널을 따라 강제 공기를 보낼 때 가장 효과적입니다 — 3m/s 팬 유량은 자연 대류에 비해 열 저항을 50%까지 줄일 수 있습니다. 수동 냉각의 경우 흑색 양극산화 마감을 선택하고 핀 간격을 6mm 이상으로 늘려 공기가 자연스럽게 상승하도록 하십시오. 전력 모듈을 장착하는 경우 두께 0.1–0.2mm의 열 인터페이스 재료(TIM)를 사용하십시오 — 당사의 Ra 0.4µm 마운팅 면은 더 얇은 TIM 층을 사용할 수 있게 하여 원자재 압출에 비해 열 저항을 최대 15% 낮춥니다. 이러한 프로파일 가공을 위한 공구 선택에 대한 자세한 내용은 CNC 절삭 공구 선택 가이드를 참조하십시오. 또한 공차를 얼마나 엄격하게 설정해야 할지 확실하지 않은 경우 CNC 가공 공차 가이드를 읽어보십시오 — 비용 절감을 위해 완화할 수 있는 치수에 대해 설명합니다.
12시간 내에 실제 수치가 포함된 확정 견적 요청
2D 도면(PDF 또는 DXF) 또는 3D STEP 파일을 보내주십시오. 당사 엔지니어가 프로파일을 검토하고 기존 다이와 대조한 후 12시간 이내에 확정 단가, 툴링 비용(해당 시), 납기일을 회신합니다. 비용 절감 방안이 있는 경우(예: 공차 완화 또는 표준 다이로 변경) DFM(제조 용이성 설계) 메모를 포함합니다. 신뢰할 수 있는 견적입니다. 당사는 자동차, 통신, 전력 전자 고객에게 20년간 서비스를 제공해 온 중국 제조 정밀 가공 기업입니다. 도면을 sc@bquq.com으로 이메일을 보내거나 +86