EV 배터리 모듈 커넥터 플레이트 스탬핑: 1060 알루미늄, 0.8mm, 니켈 도금
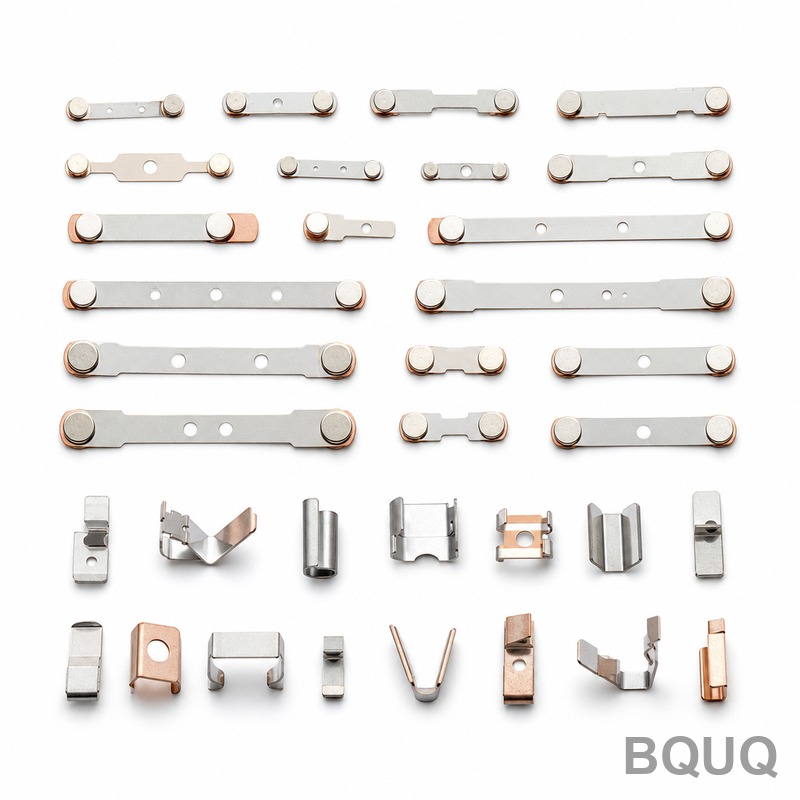
EV 배터리 모듈 커넥터 플레이트는 도면상으로는 사소해 보입니다. 몇 개의 홀과 약간의 성형이 있는 평평한 알루미늄 스트립에 불과합니다. 그러나 생산 현장에서는 팩 내에서 가장 까다로운 부품 중 하나입니다. 0.8mm 두께의 알루미늄은 자체 강성이 거의 없으며, 니켈 도금이 공정에 들어가는 순간 프로파일이 아닌 평탄도가 부품의 합격 여부를 결정하는 사양이 됩니다.
프로젝트 배경 & 과제
중국 동부의 Tier-1 EV 배터리 모듈 공급업체가 개별 셀 탭을 모듈 레벨 버스바로 연결하는 커넥터 플레이트를 의뢰했습니다. 이전 공급업체는 형상은 생산할 수 있었지만 니켈 도금 후 평탄도를 유지하지 못했습니다. 프레스에서 공차 내로 측정된 부품이 도금 라인에서 최대 0.3mm 휘어진 채로 돌아왔고, 모듈 라인의 조립 로봇이 이를 거부했습니다. 재작업은 수작업으로 느리고 결코 완전히 신뢰할 수 없었습니다.
부품은 1060 알루미늄, 0.8mm 두께로, 전류 전달 커넥터에 이상적인 고전도성, 고연성 등급이지만 스프링백 저항이 거의 없고 약간의 접촉에도 마킹이 발생합니다. 도면은 홀 위치 ±0.05mm, 도금 후 전체 평탄도 100mm당 0.1mm, 버 없는 절단면, 내식성과 안정적인 접촉 저항을 위한 무광 니켈 마감을 요구합니다.
이 네 가지 요구 사항은 서로 상충합니다. 부품을 성형하는 스탬핑은 응력을 도입하고, 가장자리를 청소하는 디버링은 이를 재도입할 수 있으며, 표면을 보호하는 도금 욕은 남은 응력을 방출하는 열과 수소를 추가합니다. 물량은 소프트 옵션을 배제했습니다. 고객은 월 200,000개, 모델 출시 시 250,000개로 증량이 필요했으며, 이는 수동 또는 반자동 경로를 배제합니다. 공정은 인라인 제어가 있는 연속 스탬핑 라인이어야 했고, 배치 배럴 도금이 아닌 릴-투-릴 도금 라인에 공급해야 했습니다.
이 부품에서 평탄도는 미관 문제가 아닙니다. 휘어진 커넥터 플레이트는 플레이트와 셀 탭 사이의 접촉 면적을 변화시켜 접합 저항을 높이고 불균일한 용접 또는 모듈 테스터가 플래그하는 갭을 발생시킬 수 있습니다. 0.1mm 평탄도 수치는 현장 문제 후 사양에 명시되었으므로 협상의 여지가 없었고, 고객은 양품과 불량품을 선별하는 것이 아닌 공정으로 이를 유지할 수 있는 공급업체를 원했습니다.
BQUQ 공정 솔루션
우리의 접근 방식은 평탄도를 코일에서 출하 릴까지 공정 변수로 취급하는 것이었으며, 최종 검사 결과로 취급하는 것이 아니었습니다.
금형 & 코일 준비
재료를 중립축에 최대한 가깝게 유지하도록 설계된 스테이션 시퀀스를 가진 프로그레시브 금형. 응력을 집중시키는 하나의 무거운 성형 스테이션 대신, 성형은 완만한 점진적 단계로 분할되며, 파일럿 홀은 모든 스테이션에서 데이텀 기준으로 재사용되어 누적 위치 오차가 쌓이지 않습니다. 입고되는 1060 코일은 경도와 캠버를 검사합니다. 캠버가 있는 코일은 완벽한 금형에도 휘어진 스트립을 공급하므로, 사양을 벗어난 코일은 프레스에 도달하기 전에 거부됩니다. 코일은 또한 교정기와 루프 제어를 통과하여 스트립이 일정한 장력으로 첫 스테이션에 진입하도록 합니다. 불균일한 진입 장력은 최종 검사로는 복구할 수 없는 평탄도 변동의 조용한 원인입니다.
스탬핑 & 디버링
스탬핑은 제어된 스트로크 속도로 연속 라인에서 실행되며, 홀 출구에 인-다이 카운터싱크가 있고 금형 클리어런스는 찢어짐이 아닌 깨끗한 전단이 되도록 설정됩니다. 디버링은 텀블러에서 나중에 수행하는 것이 아니라 금형에 통합되어 있습니다. 텀블러는 스트립을 평평하지 않게 만들 수 있습니다. 가장자리는 0.05mm 버 한계 내로 프레스에서 나오며, 도금 전 평탄도는 100mm당 0.05mm 이내입니다. 커터 형상은 1060의 연성에 맞춰져 전단면이 매끄럽고 파단면이 짧아 2차 작업 없이 버 한계 내에 유지됩니다.
릴-투-릴 니켈 도금
부품은 릴-투-릴 도금 라인을 통해 캐리어 스트립에 남아 있습니다. 배럴에서 느슨한 부품을 도금하는 대신 장력 하에 스트립을 도금하면 각 플레이트가 욕을 통과하는 동안 평평하게 유지됩니다. 니켈 두께는 1.5-3µm로 유지되며 전류 밀도와 라인 속도로 제어됩니다. 저응력 니켈 화학 및 제어된 린스 시퀀스는 수소로 인한 변형을 방지합니다. 평탄도는 샘플 테이블이 아닌 릴에서 검증됩니다. 욕 화학 및 전도도는 매일 기록됩니다. 왜냐하면 드리프트하는 욕은 평평한 부품이 라인을 떠날 때 휘어지게 하는 가장 흔한 원인이기 때문입니다.
주요 사양
| 항목 | 사양 |
|---|---|
| 재료 | 1060 알루미늄, 0.8mm 코일 |
| 홀 위치 | ±0.05mm |
| 평탄도 | 도금 전 0.05mm/100mm, 도금 후 0.1mm/100mm |
| 버 높이 | ≤0.05mm, 인-다이 디버링 |
| 표면 마감 | 릴-투-릴 무광 니켈, 1.5-3µm |
| 물량 | 월 200,000개, 250,000개로 증량, MOQ 부담 없음 |
| 검사 | 인-다이 센서 + SPC, CMM 초도품, CPK≥1.33 |
| 납기 | 초도품 5일, 첫 생산 배치 18일 |
품질 관리 & 납기
초도품 검사는 전체 CMM 레이아웃과 금형이 생산에 투입되기 전 도금 평탄도 검사입니다. 라인에서는 인-다이 센서가 공급 위치와 톤수를 모니터링하고, 홀 위치와 평탄도는 SPC로 차트화되어 드리프트가 최종이 아닌 스테이션에서 포착됩니다. CPK≥1.33은 홀 위치와 평탄도에서 유지되며, 모든 출하에는 CPK 데이터가 포함된 검사 보고서가 동봉되며, 모두 ISO9001:2015 시스템 하에 있습니다.
결과: 도면 승인 후 5일 만에 샘플, 18일 만에 첫 200,000개 배치, 이후 월간 롤링 스케줄. 도금 평탄도는 100mm당 0.06-0.08mm로 안정되어 0.1mm 한계 내에 여유 있게 들어왔고, 모듈 라인 거부율은 약 4%에서 0.2% 미만으로 떨어졌습니다. 라인은 이제 추가 툴링 없이 피크 시 월 약 250,000개를 유지합니다.
관련 제품 & 자료
이 커넥터 플레이트는 우리가 제작하는 더 넓은 스탬핑 에너지 부품군에 속합니다. 동일한 연속 금형 원칙이 관련 제품에 어떻게 적용되는지 확인하세요:
접촉 저항과 스프링 특성이 전도성보다 중요한 인청동의 가까운 친척은 EV 고전압 커넥터 터미널 스탬핑 사례 연구에서 다룹니다. 더 많은 제조 질문은 FAQ 센터에서 답변됩니다.
FAQ
니켈 도금이 스탬핑된 알루미늄 부품을 변형시키는 이유는 무엇입니까?
두 가지 효과가 겹칩니다. 성형은 0.8mm 알루미늄에 잔류 응력을 남기고, 도금 욕은 이를 방출하는 열과 수소를 추가하여 이전 공급업체의 부품을 최대 0.3mm 휘게 했습니다. 배럴에서 느슨하게 도금하는 대신 장력 하에 캐리어 스트립에 도금하면 부품이 욕을 통과하는 동안 구속되어 평탄도를 100mm당 0.06-0.08mm로 유지합니다.
도금 후 실제로 유지할 수 있는 평탄도는 얼마입니까?
니켈 도금 후 100mm당 0.1mm를 계약 한계로 유지하며, 실제로는 100mm당 0.06-0.08mm로 운영합니다. 도금 전 평탄도는 100mm당 0.05mm 이내로 유지되어 휘어진 스트립을 도금 라인에 의존하여 수정하는 대신 여유를 제공합니다. 홀 위치는 ±0.05mm로 유지되며, 두 특징 모두 CPK≥1.33으로 SPC 차트화됩니다.
월 200,000개를 실제로 납품할 수 있습니까?
예. 부품은 연속 프로그레시브 금형에서 실행되므로 물량은 결코 제약이 아니었습니다. 평탄도가 제약이었습니다. 초도품은 5일, 첫 전체 배치는 18일 만에 출하되며, 라인은 MOQ 부담 없이 롤링 스케줄로 월 200,000~250,000개를 유지합니다.
텀블링 작업 없이 버를 어떻게 제어합니까?
디버링은 금형에 내장되어 있습니다. 홀 출구의 인-다이 카운터싱크와 제어된 금형 클리어런스는 찢어짐 대신 깨끗하게 전단하여 부품이 0.05mm 버 한계 내로 프레스에서 나옵니다. 텀블링은 서류상으로는 더 빠르지만 0.8mm 알루미늄 스트립을 평평하지 않게 만들 수 있으므로 완전히 피합니다. 이것이 또한 디버링 문제가 니켈 뒤에 숨지 않도록 도금 전과 후 모두 평탄도를 검사하는 이유입니다.