자동선반 생산에서 원형 보어 콜릿이 필수적인 이유는 무엇인가?
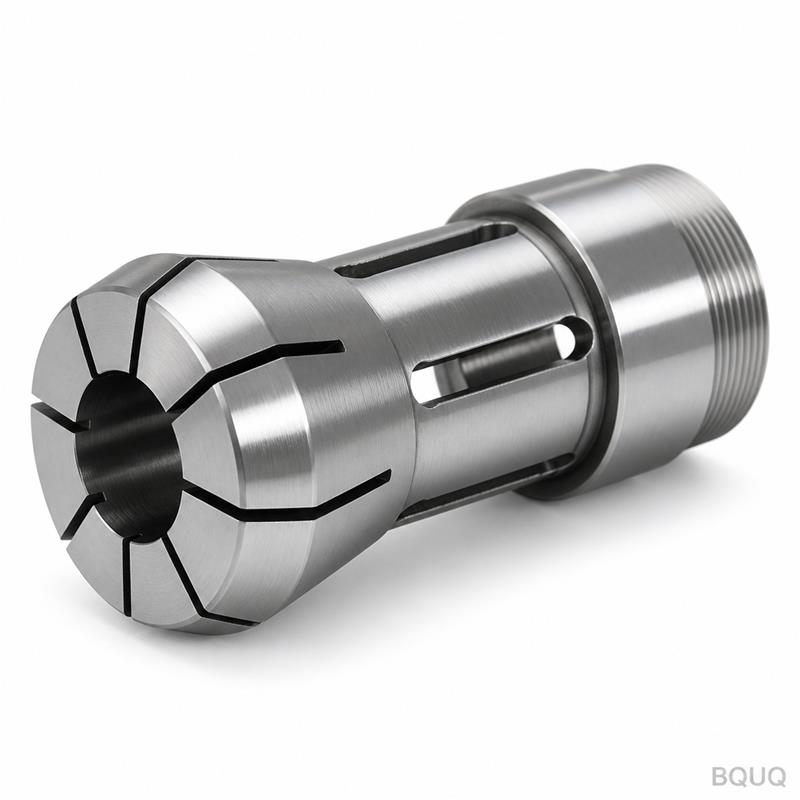
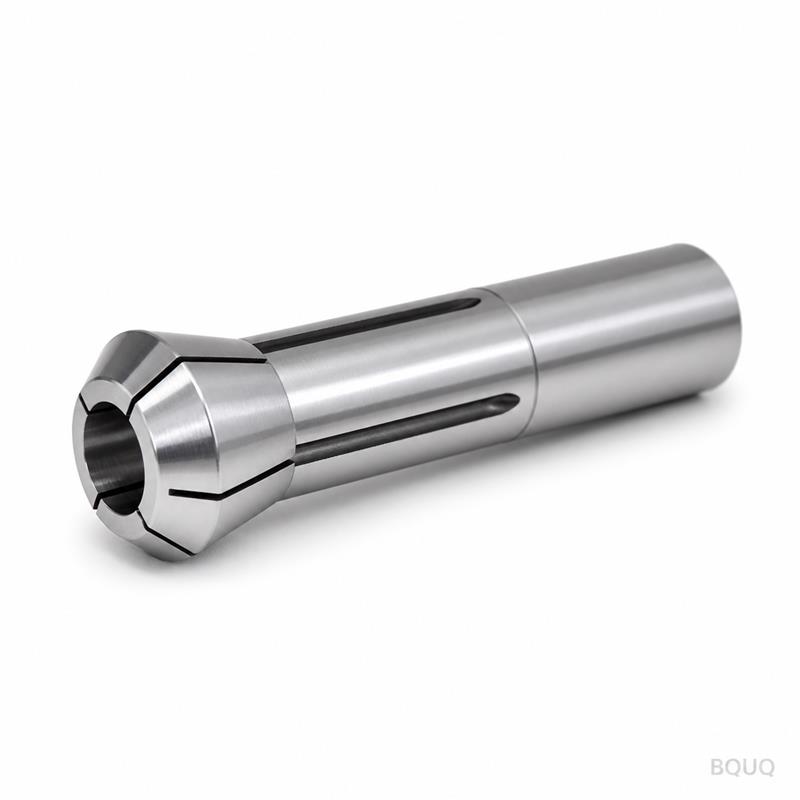
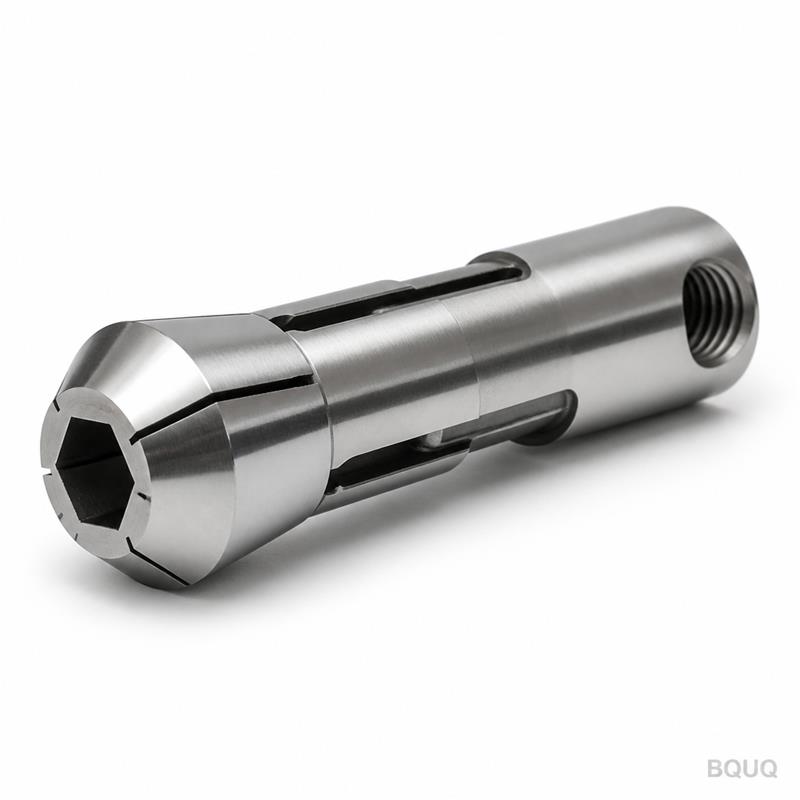
원형 보어 콜릿은 자동 선반 생산의 동심도, 반복 정밀도, 그리고 사이클 타임을 직접 결정하는 정밀 공작물 고정 부품입니다. 바 공급 CNC 및 캠 작동식 자동 선반에서 원형 보어 콜릿은 균일한 원통형 힘으로 공작물을 파지하여 일반적으로 0.005mm~0.013mm의 흔들림 공차를 달성하므로 대량 생산 선삭 가공 부품에
원형 보어 콜릿은 자동 선반 생산의 동심도, 반복 정밀도, 그리고 사이클 타임을 직접 결정하는 정밀 공작물 고정 부품입니다. 바 공급 CNC 및 캠 작동식 자동 선반에서 원형 보어 콜릿은 균일한 원통형 힘으로 공작물을 파지하여 일반적으로 0.005mm~0.013mm의 흔들림 공차를 달성하므로 대량 생산 선삭 가공 부품에
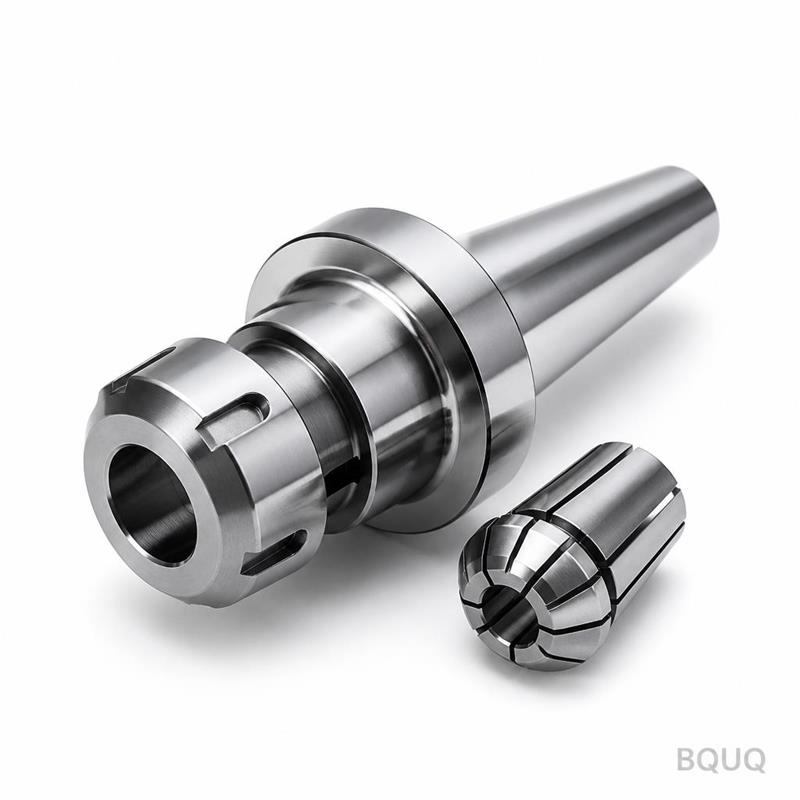
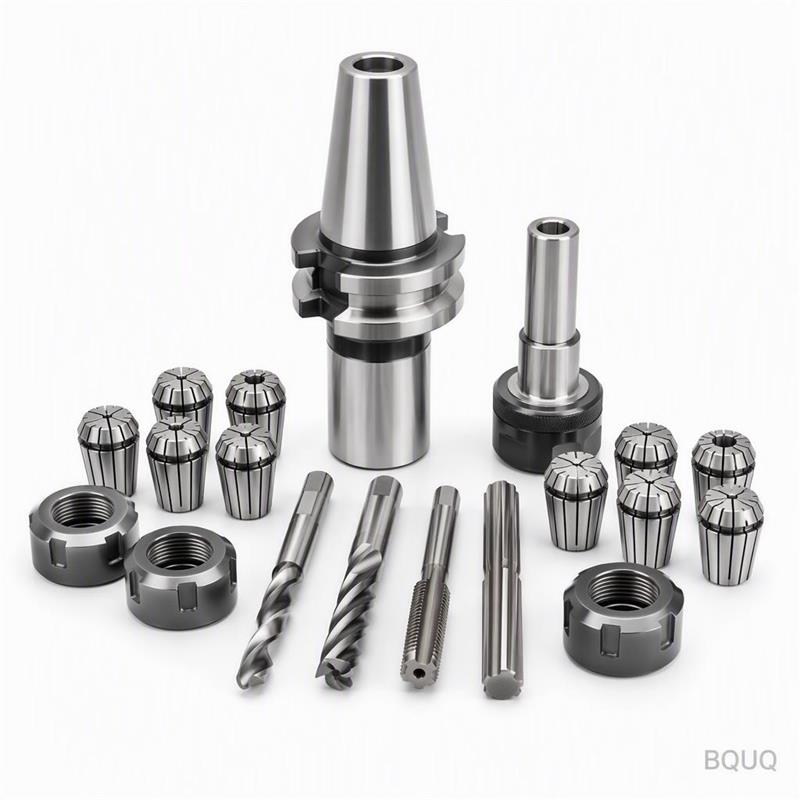
완전한 ER 콜릿 세트는 이제 정밀 가공 작업에서 표준 구매 전략이 되었습니다. 개별 콜릿을 구매하는 것보다 총 소유 비용이 낮고, 모든 사이즈를 즉시 사용할 수 있어 비용이 많이 드는 가동 중단 시간을 없앨 수 있기 때문입니다. ISO 15488 인증을 받은 품질 좋은 공구 기준으로 24개들이 ER32 콜릿 풀 세트(2
직접적인 답변은 다음과 같습니다: 58–62 HRC 경도로 열처리된 담금질 콜릿은 비담금질(표면경화 또는 미처리) 콜릿 대비 공구 수명을 20–35% 연장하며, 이는 주로 우수한 탄성 회복력과 공작물 미끄러짐 감소에 기인합니다. ±0.01 mm 미만의 공차가 요구되는 대량 생산의 경우, 초기 비용이 15–20% 더 높음에
직접적인 답변은, 공구대가 ER 콜릿 런아웃을 더 정밀하게 추적하는 이유는 최신 고속 가공(HSM)과 정밀 공차를 요구하는 항공우주 및 의료 분야 계약이 이를 요구하기 때문이며, 허용 런아웃 기준은 기존 0.005mm에서 0.002mm 미만으로 낮아졌기 때문입니다. 이러한 변화는 공구 수명(최대 60% 감소), 표면 조도
CAT40 및 CAT50 툴 홀더는 비용, 강성, 풀 스터드 호환성의 균형 덕분에 범용 CNC 가공에서 여전히 지배적인 선택이지만, BT 및 HSK 시스템은 고속 및 고정밀 가공에서 특정 이점을 제공합니다. 일반적인 VMC 또는 HMC의 경우 CAT 툴링은 AT3 테이퍼 정밀도(0.0002인치 레이디얼 런아웃)를 제공하며