자동화 선삭에서 수동 척을 대체하는 파워 척의 이유는 무엇인가?
파워 척은 수동 척을 자동 선삭 가공에서 대체하고 있습니다. 사이클 타임을 60-70% 단축하고, 반복 척킹력이 ±2% 이상으로 우수하여 무인 운전이 가능하기 때문입니다. 부품당 15-30초의 키 또는 렌치 작동 시간이 필요한 수동 척과 달리, 파워 척은 유압 또는 공압 작동을 통해 0.5-1.5초 만에 클램핑을 완료하여
파워 척은 수동 척을 자동 선삭 가공에서 대체하고 있습니다. 사이클 타임을 60-70% 단축하고, 반복 척킹력이 ±2% 이상으로 우수하여 무인 운전이 가능하기 때문입니다. 부품당 15-30초의 키 또는 렌치 작동 시간이 필요한 수동 척과 달리, 파워 척은 유압 또는 공압 작동을 통해 0.5-1.5초 만에 클램핑을 완료하여
직접적인 답변은 다음과 같습니다: 공구 홀더의 정밀도가 스핀들-공구 인터페이스의 기하학적 정확성을 결정하며, 현대의 고속 가공이 5미크론 이하의 공차를 요구함에 따라, 품질이 낮은 홀더는 공구가 공작물에 닿기도 전에 런아웃과 진동을 유발하여 테이퍼 정밀도를 파괴합니다. 2024년 현재, HSK 및 CAT 공구 홀더의 업계
드릴 콜릿 척은 기존 키형 척과 비교하여 공구 교체 시간을 최대 70% 단축하고 이송 속도를 15~30% 향상시키면서도 0.005mm~0.015mm의 런아웃 정밀도를 유지하여 홀 가공 생산성을 향상시킵니다. 이는 정밀 연삭된 콜릿 설계를 통해 더 높은 클램핑력과 우수한 동심도를 제공함으로써 달성되며, 이는 직접적으로 공구
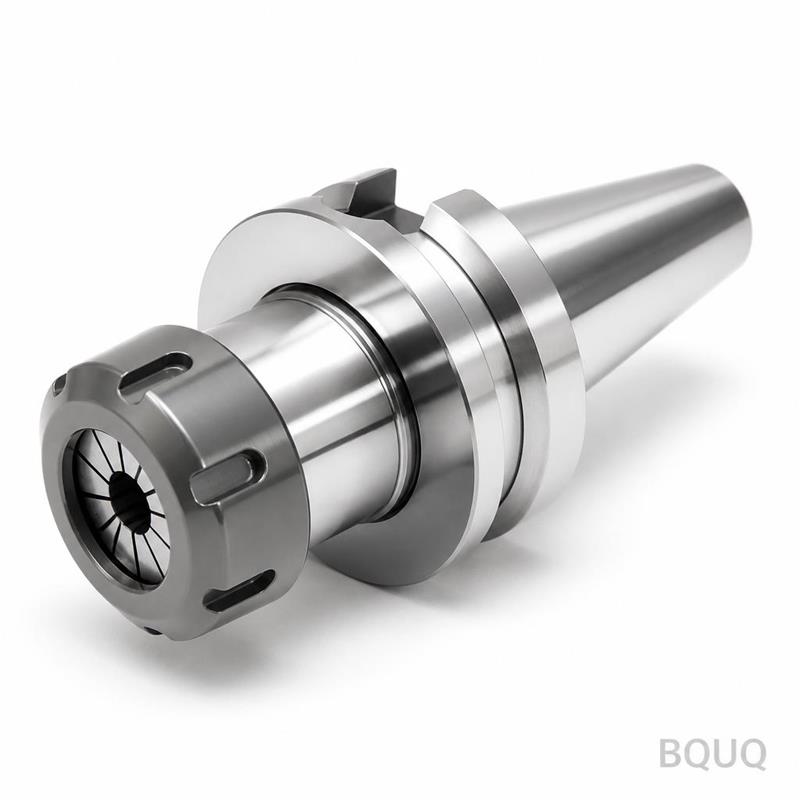
ER 시스템에서 가장 과소평가된 부품은 콜릿 너트와 스패너입니다. 이들은 클램핑력, 런아웃 정밀도, 공구 수명을 직접적으로 제어하지만, 일반적인 툴홀더 예산의 5% 미만을 차지하기 때문입니다. 마모되었거나 부적절하게 조여진 콜릿 너트는 동심도를 0.005mm에서 0.03mm로 저하시킬 수 있으며, 표준 ER 스패너는 60
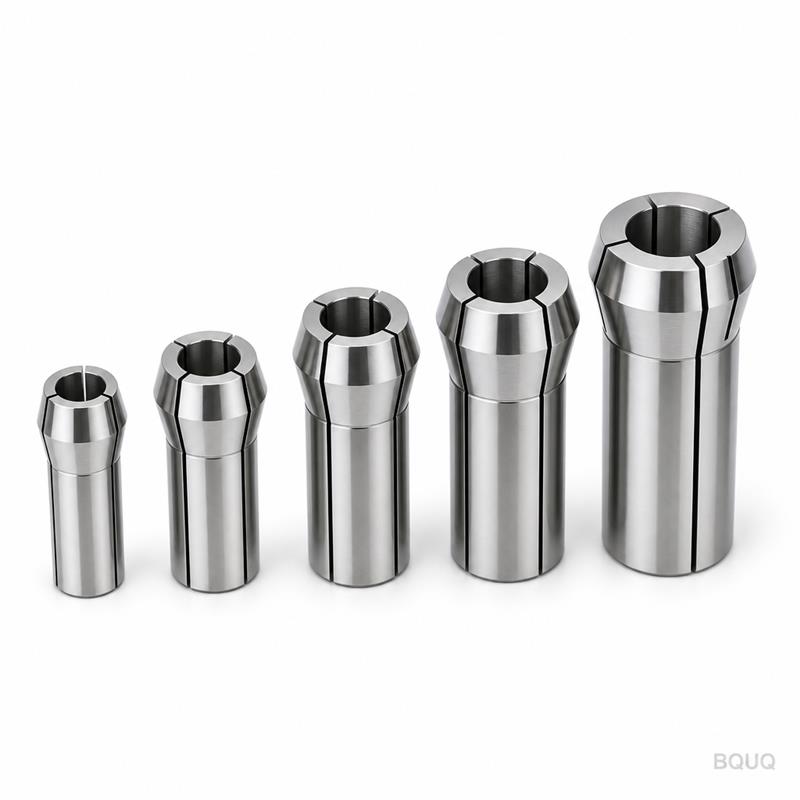
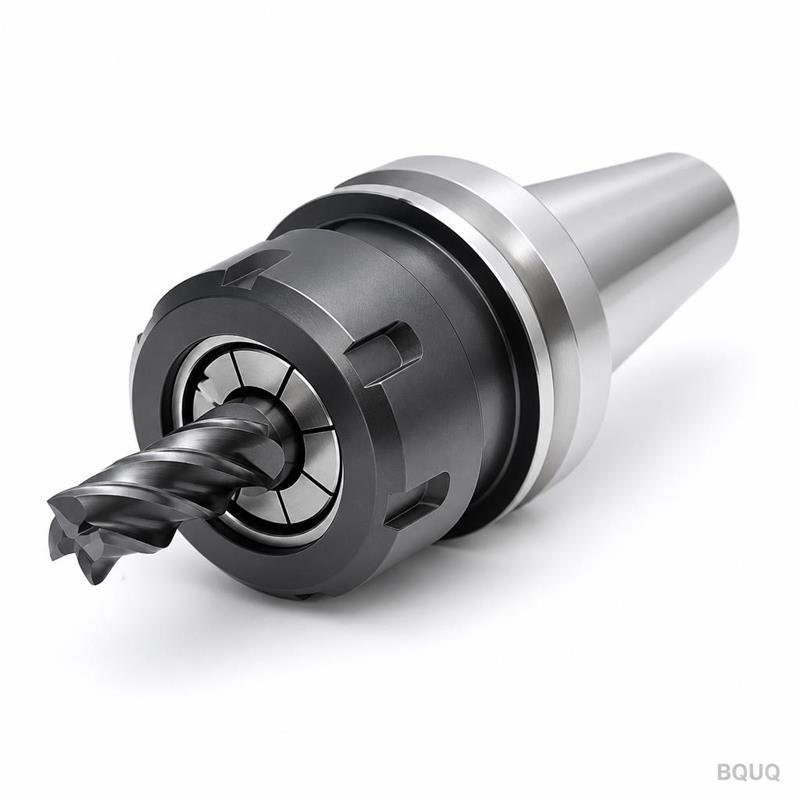
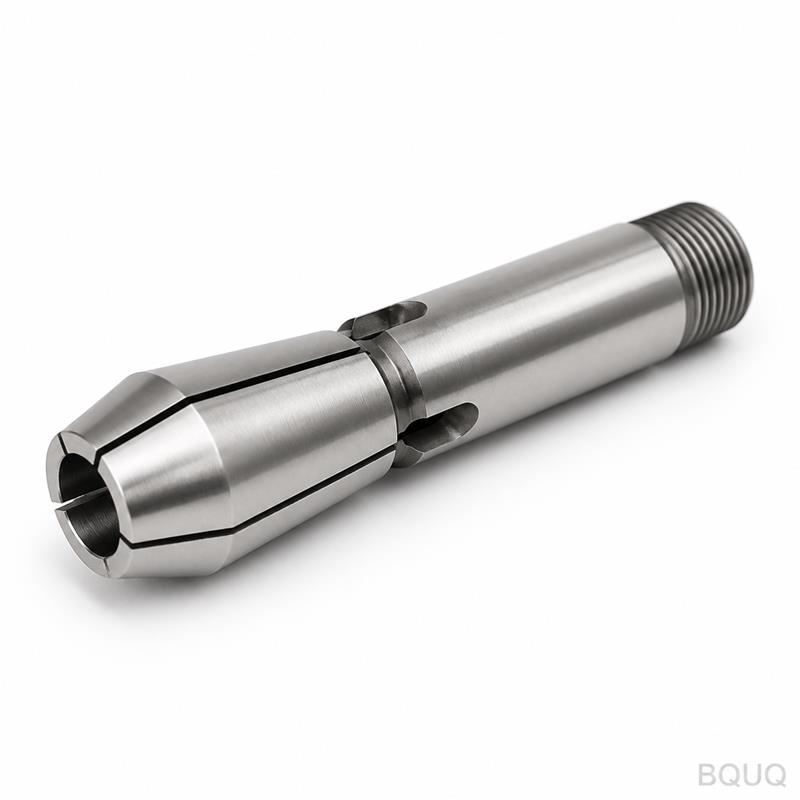
엔드밀 콜릿 척은 테이퍼진 슬롯형 슬리브(콜릿)를 사용하여 절삭 공구 생크를 반경 방향 클램핑 힘으로 파지하는 고정밀 공구 홀더로, 노즈에서 0.003mm~0.005mm의 런아웃 정밀도를 제공합니다. 이는 유압 척의 동심도와 표준 ER 시스템의 비용 효율성 및 유연성을 결합하면서 솔리드 슈링크 핏 홀더보다 우수한 진동 감