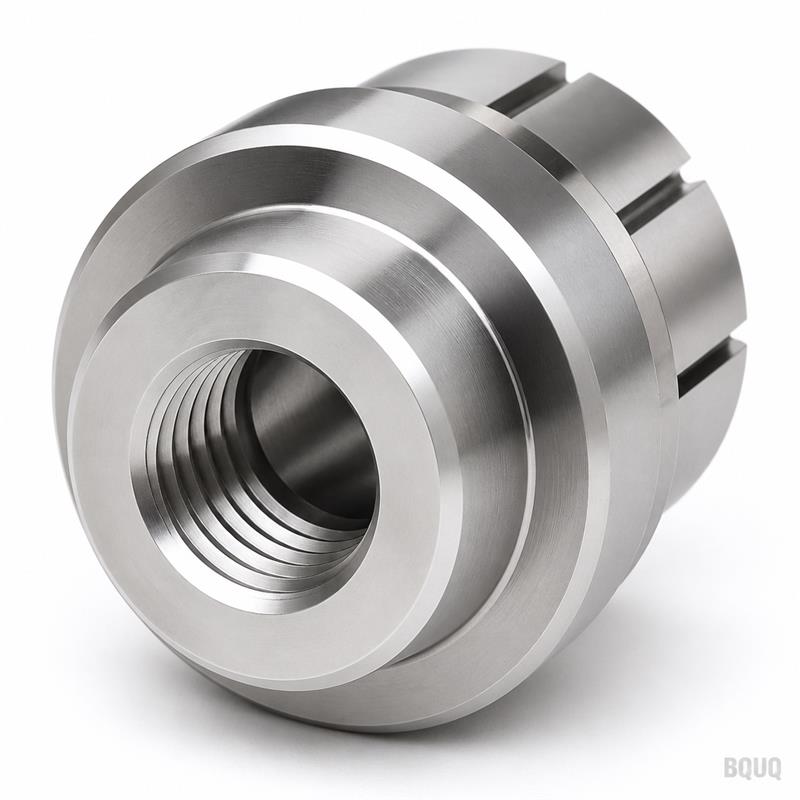
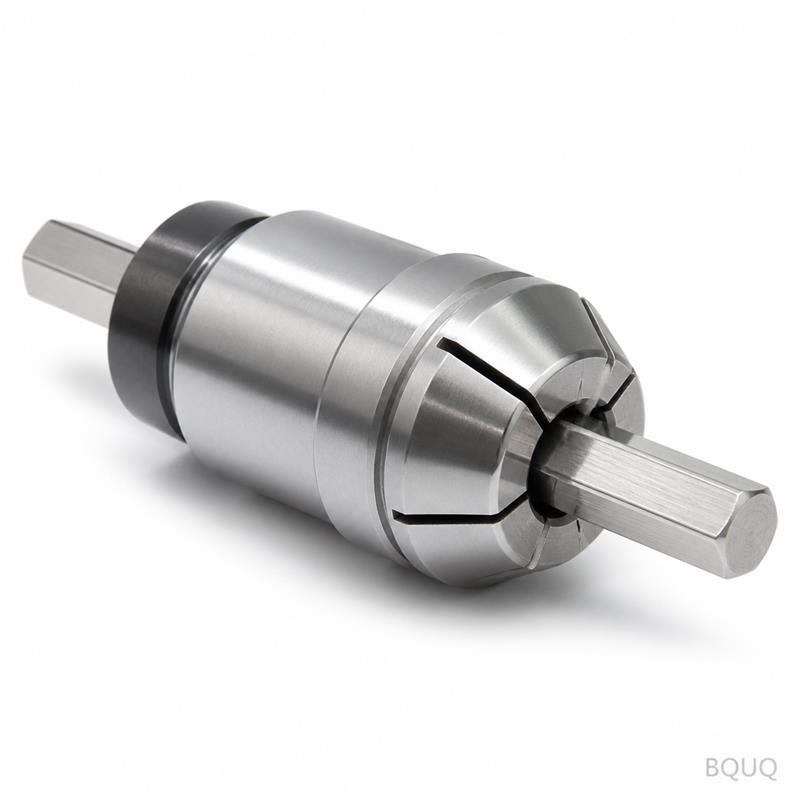
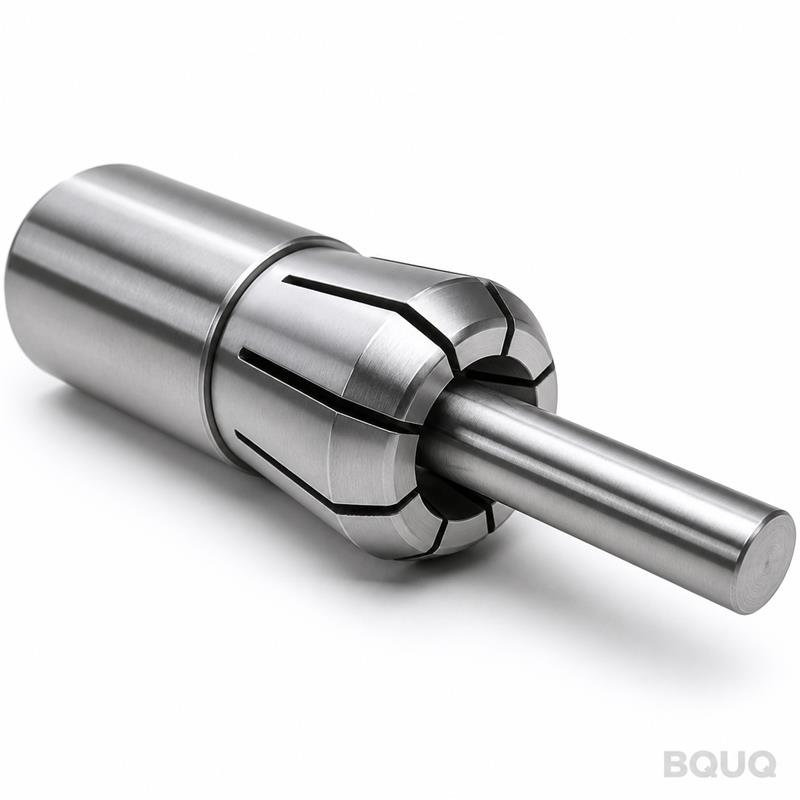
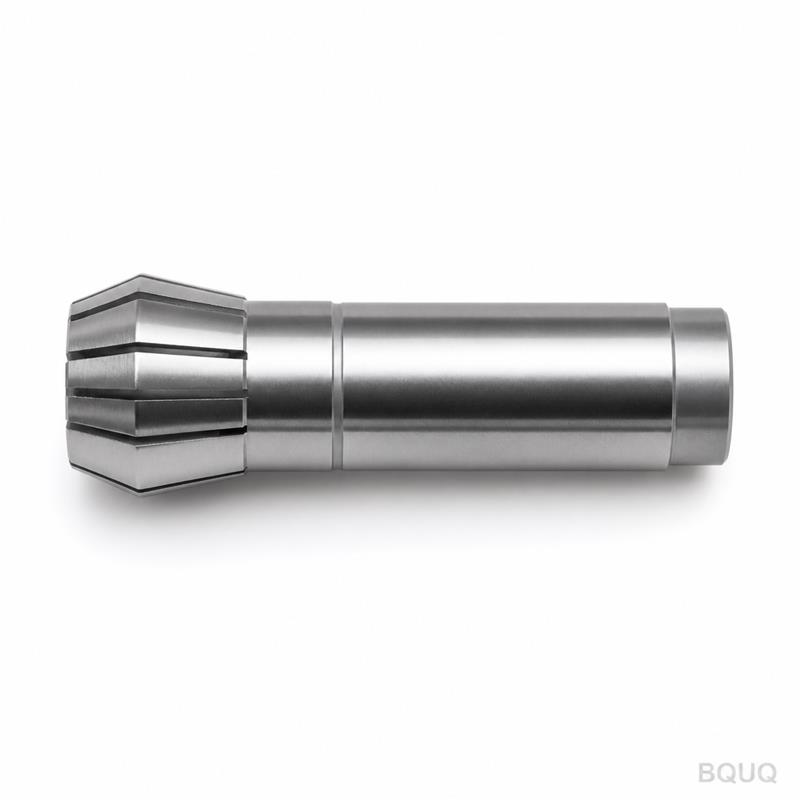
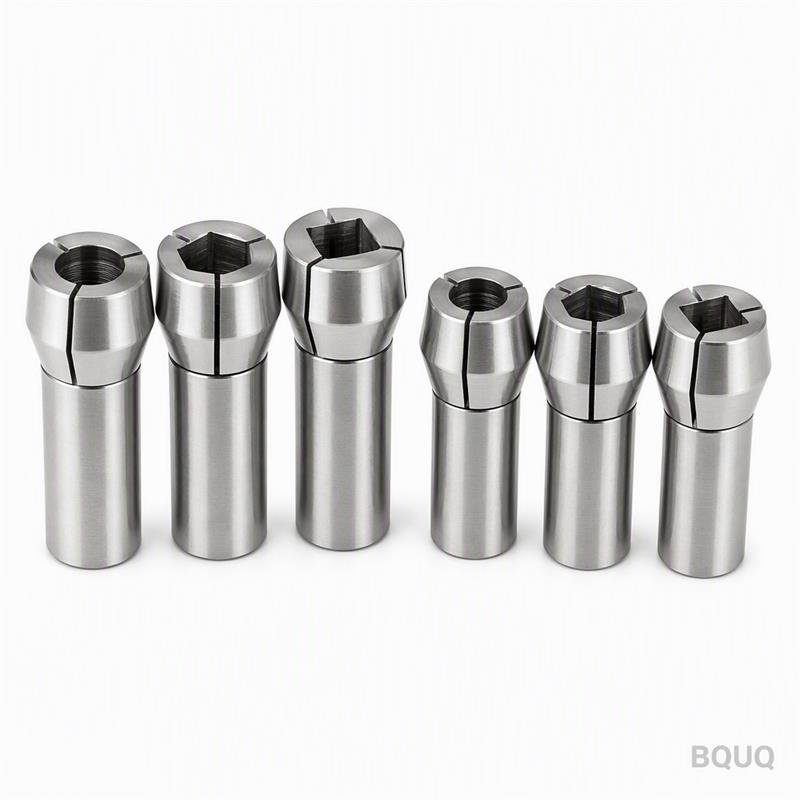
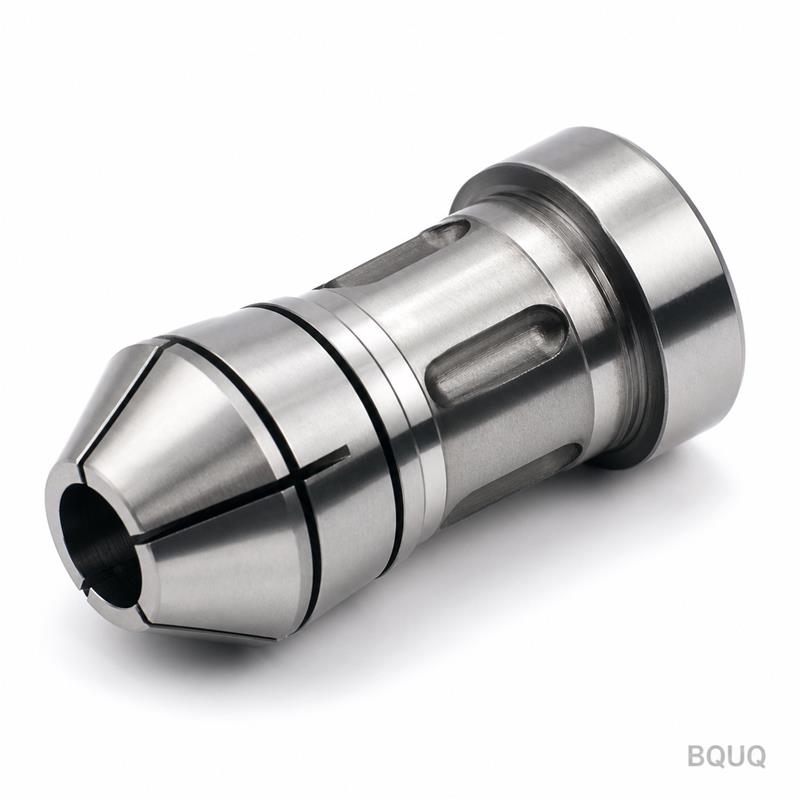
개요이 사진은 CNC 가공된 자동선반 36타입 후면 나사 콜릿의 확대 사진입니다. 이 제품은 재고에서 선택하는 것이 아니라 고객의 도면에 따라 제작됩니다. 모든 치수는 출하 전에 검증됩니다.공차: 주요 직경 기준 0.005mm납기: 프로토타입 7~12일, 양산 15~20일최소 주문 수량 없음 – 1개부터 10,000개까
맞춤 CNC 콜릿 척 자동선반 36타입 후면 나사 확대 사진 | BQUQ
개요이 사진은 CNC 가공된 자동선반 36타입 후면 나사 콜릿의 확대 사진입니다. 이 제품은 재고에서 선택하는 것이 아니라 고객의 도면에 따라 제작됩니다. 모든 치수는 출하 전에 검증됩니다.공차: 주요 직경 기준 ±0.005mm납기: 프로토타입 7~12일, 양산 15~20일최소 주문 수량 없음 – 1개부터 10,000개까지 주문 가능재질: 20CrMnTi
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
이 사진은 CNC 가공된 자동선반 36타입 후면 나사 콜릿의 확대 사진입니다. 이 제품은 재고에서 선택하는 것이 아니라 고객의 도면에 따라 제작됩니다. 모든 치수는 출하 전에 검증됩니다.
공차: 주요 직경 기준 ±0.005mm
납기: 프로토타입 7~12일, 양산 15~20일
최소 주문 수량 없음 – 1개부터 10,000개까지 주문 가능
재질: 20CrMnTi 또는 42CrMo, 침탄 열처리 HRC 58–62
도면을 보내시면 저희가 콜릿을 가공합니다. 스핀들에 정확히 맞고 공작물을 동심으로 고정하는 부품을 받아보실 수 있습니다.
사양
항목
값
재질 옵션
20CrMnTi, 42CrMo, 65Mn, SUS440C
경도
HRC 58–62 (침탄 열처리) 또는 HRC 40–45 (전체 열처리)
공차
보어 및 나사 유효경 기준 ±0.005mm
표면 조도
테이퍼 Ra 0.4µm, 나사 플랭크 Ra 0.8µm
나사 유형
후면 나사, 미터 또는 인치, 6H/6g 등급
슬롯 가공
EDM 와이어컷, 0.3mm 폭, 3개 또는 6개 슬롯
적용 기종
시티즌 L32, 츠가미 B020, 스타 SR-32, 5축 CNC
검사
CMM 전체 보고서, 나사 플러그 게이지, 테이퍼 게이지
배치 크기
1~50,000개
납기
1~50개 7일, 500개 이상 15일
국가
중국 동관 공장 제조
후면 나사는 CNC 선반에서 절삭한 후, 테이퍼와 보어는 원통 연삭기에서 연삭합니다. 슬롯은 버(burr) 발생을 방지하기 위해 EDM 와이어컷으로 가공합니다. 각 콜릿에는 일련번호가 부여되며 해당 검사 보고서와 매칭됩니다.
구매자가 도면을 보내는 세 가지 이유
1. 배치 추적 가능한 품질
각 열처리 로트는 분리 관리됩니다. 재질 배치 번호, 열처리 곡선, 최종 검사 데이터를 기록합니다. 조립 라인에서 문제가 발생하면 정확한 용해 로트와 가공 사이클까지 추적할 수 있습니다. 추측은 필요 없습니다.
2. 배치별 검사 보고서 제공
CMM 좌표, 나사 유효경 측정값, 경도 값, 테이퍼 각도 측정값이 포함된 PDF 보고서를 받아보실 수 있습니다. 데이터 없이 부품만 포장해 보내지 않습니다. QC 팀이 모든 배치에 서명하며 기록은 5년간 보관합니다.
3. CNC + 스탬핑 + 스프링 + 방열판 단일 공장
콜릿 척에는 클로징 메커니즘용 스프링, 스탬핑 리테이너 링, 또는 고속 스핀들용 방열판이 필요할 수 있습니다. 저희는 이 모든 것을 자체 제작합니다. 엔지니어 한 명, 인보이스 한 장, 출하처 한 곳으로 처리됩니다. 공급업체가 적을수록 지연도 줄어듭니다.
적용 분야
이 36타입 후면 나사 콜릿은 스위스형 및 슬라이딩 헤드스톡 자동선반에서 흔히 사용됩니다. 주요 적용 분야:
의료기기 가공 – 런아웃(runout)이 0.01mm 미만으로 유지되어야 하는 소형 티타늄 나사와 뼈 핀 고정
시계 및 주얼리 – 미러 마감이 필요한 피니언, 밸런스 스태프, 베젤 선삭
전자 커넥터 – 고주파 커넥터용 황동 및 베릴륨 구리 핀 가공
자동차 연료 인젝터 – 정밀 선삭 중 니들 밸브와 노즐 바디 고정
항공우주 체결구 – 인코넬 또는 17-4PH 소재의 소형 나사 볼트와 인서트 생산
후면 나사 설계는 콜릿을 드로우 튜브로 당겨 고정하는 방식입니다. 이는 푸시 타입 콜릿보다 더 높은 클램핑력과 우수한 동심도를 제공합니다. 스핀들이 8,000RPM 이상으로 회전하는 경우 올바른 선택입니다.