히트파이프 기술: 작동 원리 및 정밀 제조에서의 응용
히트 파이프는 열에너지를 이동시키는 수동형 2상 열전달 장치로, 유효 열전도율이 순동(solid copper)보다 100~1000배 높아 10,000~200,000 W/m·K 범위를 구현합니다. CNC 가공 히트 싱크 및 전자 인클로저용으로, 표준 6mm 직경 소결 구리 히트 파이프는 길이와 설치 방향에 따라 30W~80
히트 파이프는 열에너지를 이동시키는 수동형 2상 열전달 장치로, 유효 열전도율이 순동(solid copper)보다 100~1000배 높아 10,000~200,000 W/m·K 범위를 구현합니다. CNC 가공 히트 싱크 및 전자 인클로저용으로, 표준 6mm 직경 소결 구리 히트 파이프는 길이와 설치 방향에 따라 30W~80
## 직접 답변: 2025년 니어쇼어링 vs 오프쇼어링 정밀 가공이 필요한 제조업체(공차 ±0.01 mm 미만, 신속한 반복 개선 필요)의 경우, 멕시코 또는 동유럽으로의 니어쇼어링은 아시아 오프쇼어링 대비 총 비용이 15-20% 높지만, 배송 속도는 60% 빠르고 재고 유지 비용은 40% 낮습니다. 중국으로의 오프쇼어링
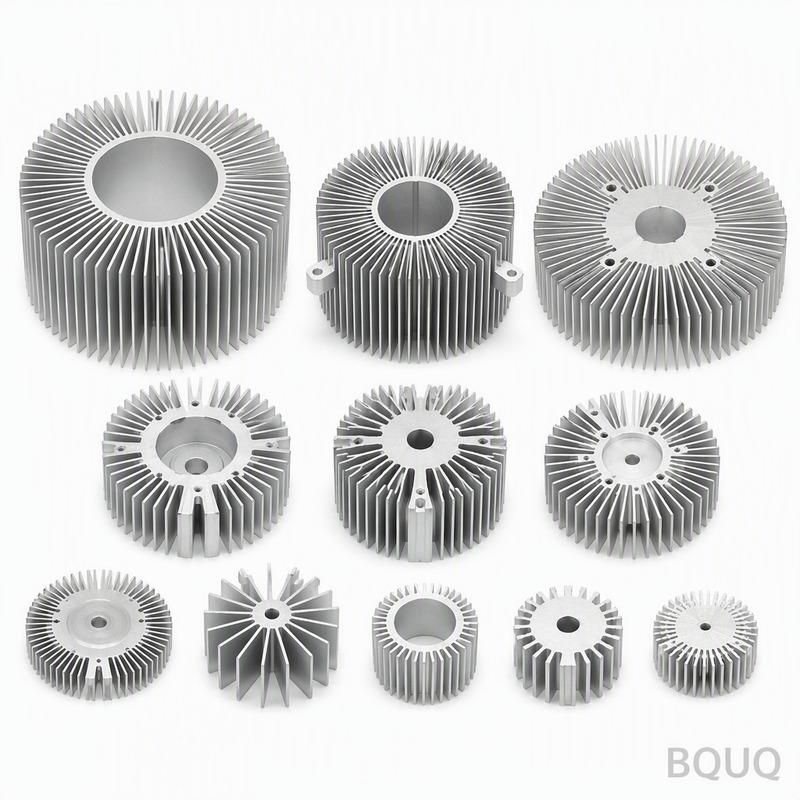
고출력 전자 장치용 방열판을 설계할 때 전산유체역학(CFD) 해석은 선택 사항이 아닙니다. 이는 75°C 접합 온도와 105°C 고장의 차이를 만드는 요소입니다. CFD 시뮬레이션은 알루미늄 빌렛 하나를 절단하기 전에 기류, 압력 강하, 열저항을 5~10% 정확도로 예측하여 프로토타입 반복 횟수를 6회에서 1회로 줄입니다
올바른 스프링 강성(스프링 레이트)을 선택하는 것은 스프링 설계에서 가장 중요한 결정입니다. 이는 하중 용량, 변위량, 피로 수명, 시스템 안정성에 직접적인 영향을 미치기 때문입니다. 올바른 강성은 단위 변위당 필요한 힘(N/mm 또는 lbf/in)을 계산하여 결정하며, 공식은 k = F/d입니다. 여기서 F는 적용 하중
소개스프링 표면 처리 선택에 대한 가장 직접적인 답은 다음과 같습니다. 아연 도금은 비용 대비 내식성 비율이 우수하여 산업용 압축, 인장, 비틀림 스프링의 70%에서 기본 선택이며, 니켈 도금은 전기 전도성이나 더 높은 내열성이 요구될 때 지정되고, 분체 도장은 마모성 환경에 노출되는 대구경 스프링에 사용됩니다. 나머지