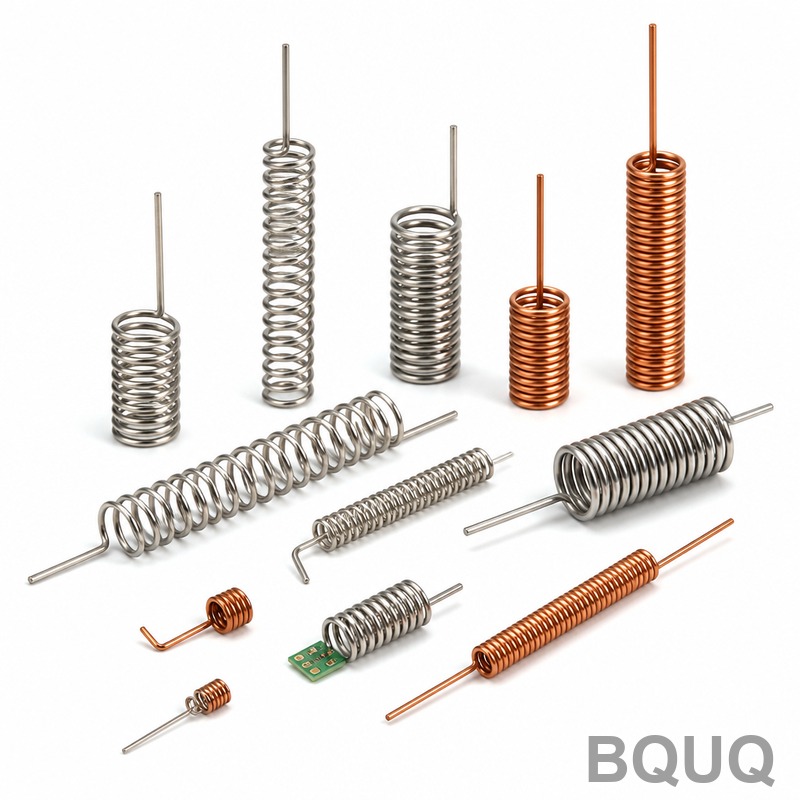
CNC 스프링 제조: 스프링 코일링 방식과 정밀 공차
스프링 코일링은 맨드릴(mandrel)이나 성형 공구 주위로 와이어를 공급하여 나선형 또는 비나선형 형상을 만드는 공정이며, CNC 스프링 제조는 서보 구동 축, 실시간 피드백, 그리고 ±0.01mm까지의 공차를 달성하는 툴링을 통해 이를 자동화합니다. 생산 환경에서 CNC 코일링 머신은 원자재 와이어(직경 0.1mm~2
스프링 코일링은 맨드릴(mandrel)이나 성형 공구 주위로 와이어를 공급하여 나선형 또는 비나선형 형상을 만드는 공정이며, CNC 스프링 제조는 서보 구동 축, 실시간 피드백, 그리고 ±0.01mm까지의 공차를 달성하는 툴링을 통해 이를 자동화합니다. 생산 환경에서 CNC 코일링 머신은 원자재 와이어(직경 0.1mm~2
판금 가공 작업에 필요한 스탬핑 힘은 F = L × t × S 공식으로 계산합니다. 여기서 L은 밀리미터 단위의 총 절단 둘레, t는 밀리미터 단위의 재료 두께, S는 메가파스칼 단위의 전단 강도입니다. 둘레 100mm, 두께 2mm의 일반 연강 부품의 경우 힘은 100 × 2 × 350 MPa = 70,000N(70kN
철도 안전 필수 부품의 정밀 제조직접적인 답변: 철도 안전 필수 부품은 결합면에 대해 ±0.005mm ~ ±0.025mm의 제조 공차를 요구하며, ISO 683 및 EN 13261 표준에 추적 가능한 재료 인증서가 필요합니다. BQUQ는 5축 CNC 가공과 제어된 열처리를 통해 이러한 공차를 달성하며, -40°C ~ +8
스프링 피로 해석은 응력 진폭, 재료 특성, 표면 상태 및 환경 요인을 평가하여 스프링이 파괴되기 전까지 견딜 수 있는 하중 사이클 수를 예측합니다. 둥관(东莞)의 BQUQ와 같은 제조업체에게 정확한 피로 수명 예측은 현장 고장을 방지하고, 보증 비용을 절감하며, 자동차 밸브부터 소비자 전자제품에 이르는 다양한 응용 분야
식음료(F&B) 산업용 정밀 부품을 제조할 때, 확실한 답은 FDA 적합 재료, 0.8 Ra 마이크로미터 이하의 표면 조도, ±0.01 mm 이내의 공차 관리를 결합하면서 ISO 22000 프로토콜을 통한 완전한 추적성을 보장해야 한다는 것입니다. 핵심 차별화 요소는 단순히 재료 등급이 아니라, 제어된 가공 공정과