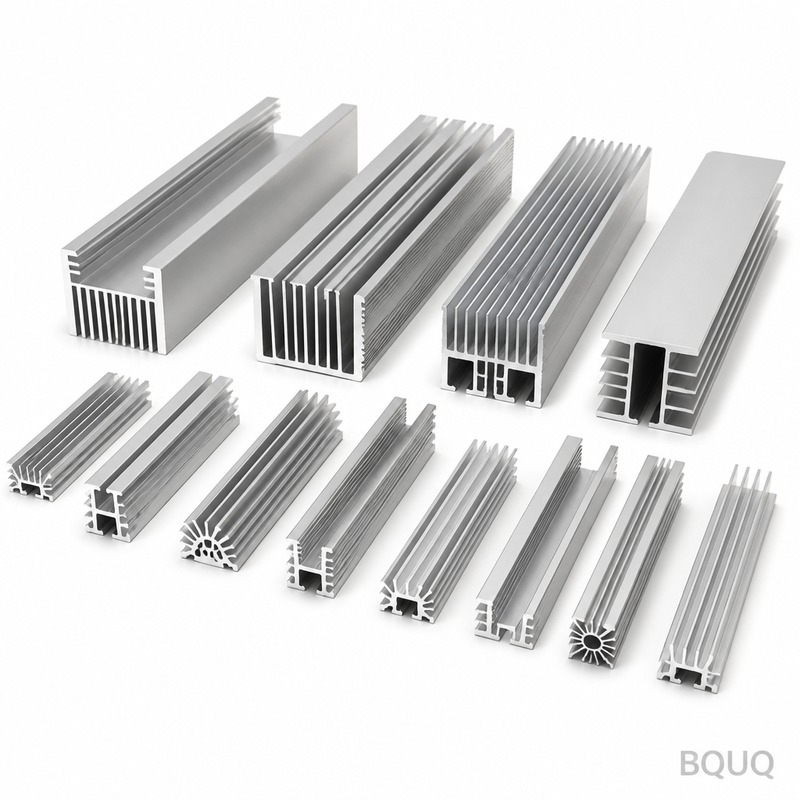
베이퍼 챔버 vs 히트 파이프 vs 솔리드 히트 싱크: 주요 공학적 차이점
직접 답변: 어떤 냉각 솔루션을 선택해야 할까요?근본적인 차이는 열 확산 메커니즘과 열전도율에 있습니다. 솔리드 히트싱크는 금속을 통한 수동 전도(알루미늄 150-200 W/mK, 구리 380-400 W/mK)에 의존하는 반면, 히트파이프와 베이퍼 챔버는 상변화 냉각을 사용하며 유효 열전도율이 각각 5,000-20,000
직접 답변: 어떤 냉각 솔루션을 선택해야 할까요?근본적인 차이는 열 확산 메커니즘과 열전도율에 있습니다. 솔리드 히트싱크는 금속을 통한 수동 전도(알루미늄 150-200 W/mK, 구리 380-400 W/mK)에 의존하는 반면, 히트파이프와 베이퍼 챔버는 상변화 냉각을 사용하며 유효 열전도율이 각각 5,000-20,000
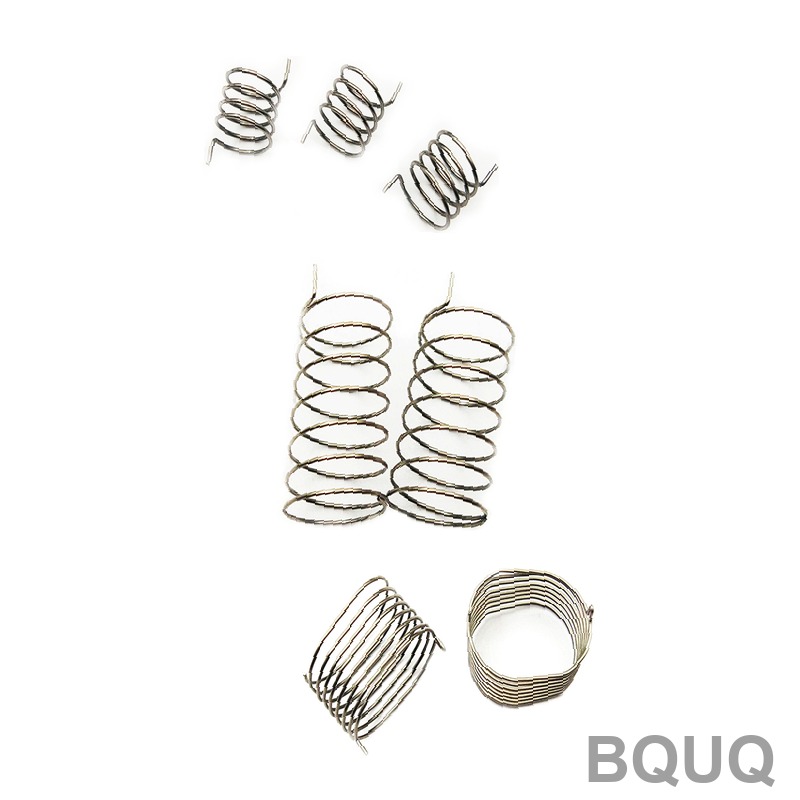
정밀 조립품에서 스프링이 고장났을 때, 교체품 불량의 가장 흔한 원인은 재료 품질이 아니라 잘못된 측정입니다. 교체용 스프링을 올바르게 측정하려면 와이어 직경, 외경, 자유 길이, 총 코일 수, 스프링 상수라는 다섯 가지 중요 치수를 기록해야 하며, 각각은 교정된 도구로 지정된 조건에서 측정해야 합니다. 이 글은 둥관에
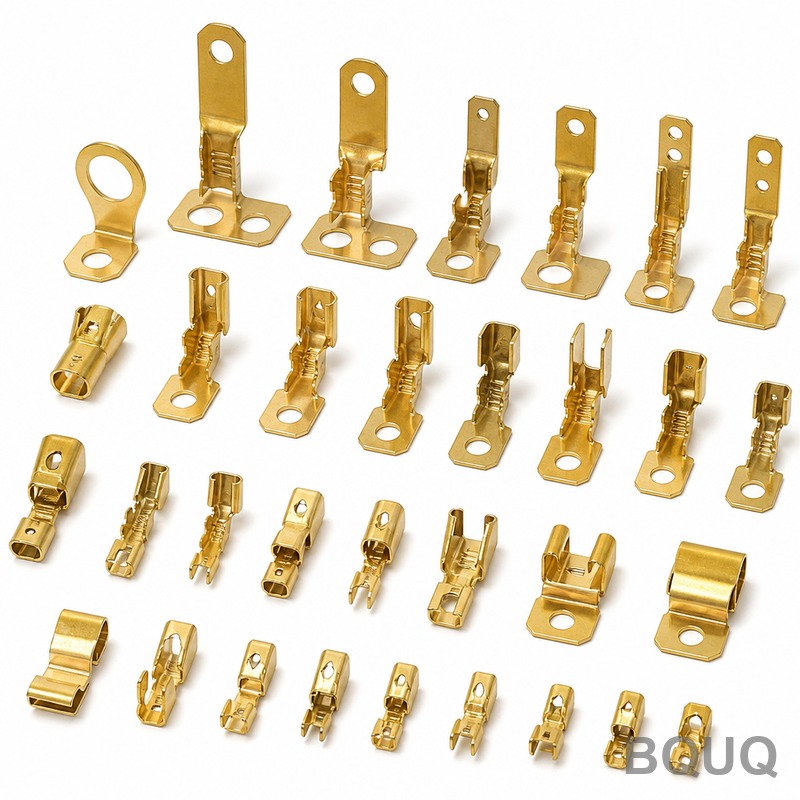
프로그레시브 다이 스탬핑은 정밀 금속 부품을 위한 최고 생산량 제조 방식으로, 분당 600~1,200 스트로크의 생산 속도와 ±0.01 mm 공차를 달성합니다. 설계 원리는 간단합니다. 단일 연속 금속 스트립이 일련의 스테이션을 통과하며, 각 스테이션에서 피어싱, 포밍, 코이닝, 트리밍 등 고유한 작업이 수행되고 최종 스
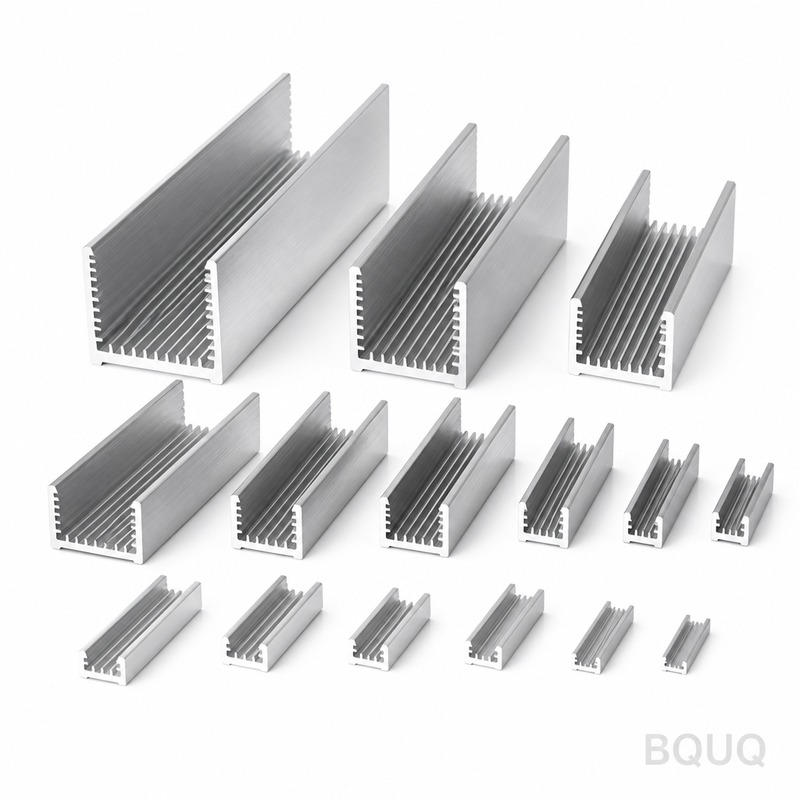
단조 히트싱크는 가열된 알루미늄 또는 구리 빌릿에 고압을 가하여 금속을 다이 캐비티로 밀어 넣어 최종 형상에 가까운 핀 구조를 형성하는 방식으로 제조됩니다. 이 공정은 압출 또는 스카이빙 방식의 대안보다 우수한 결정립 유동, 더 높은 밀도, 더 나은 열전도율(일반적으로 6063-T6 알루미늄의 경우 170-200 W/m·
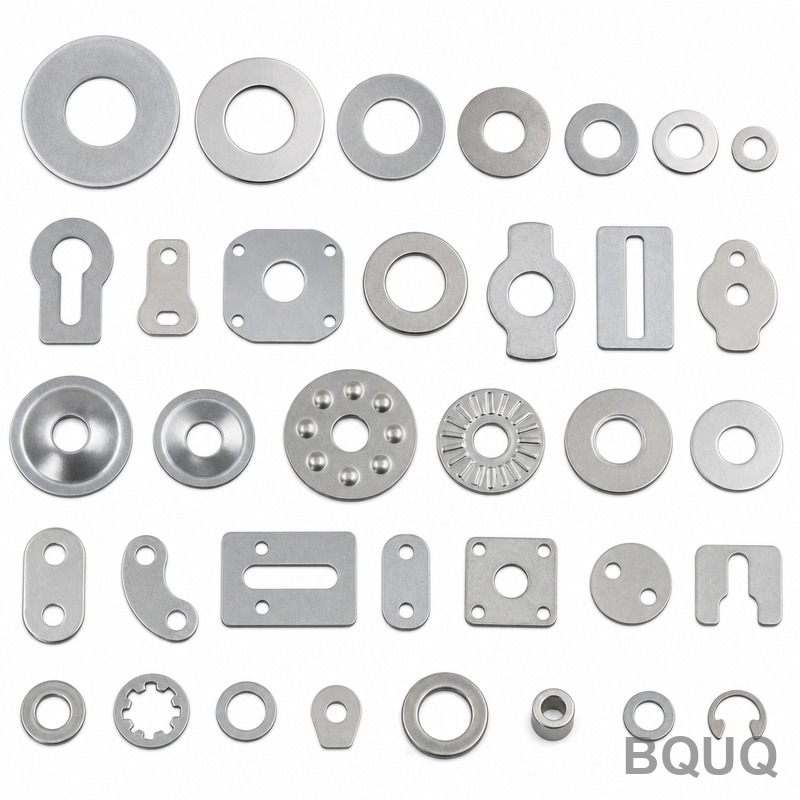
대량 금속 부품 생산에 있어 프로그레시브 스탬핑과 트랜스퍼 스탬핑 사이의 선택은 부품 형상, 재료 활용도, 연간 생산량에 달려 있습니다. 부품이 작고, 연간 100,000개를 초과하는 높은 생산량이 요구되며, ±0.05 mm의 정밀 공차가 필요한 경우 일반적으로 프로그레시브 스탬핑이 최적이고 비용 효율적인 선택입니다. 반