2025년 제조업을 위한 금속 스탬핑 산업 동향 및 성장 동인
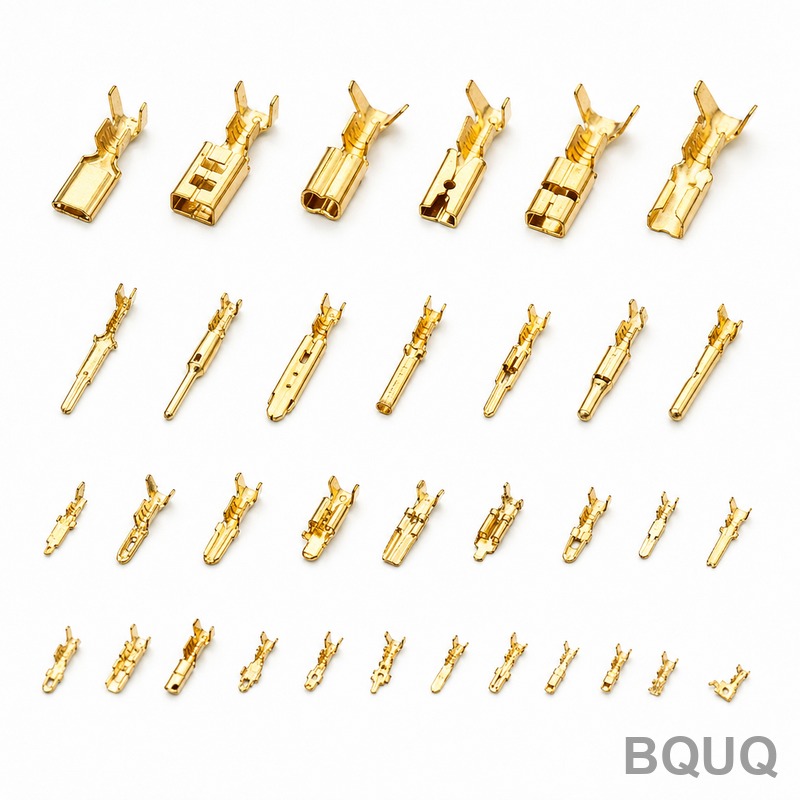
금속 스탬핑 산업은 현재 연평균 성장률(CAGR) 6.8%를 기록하고 있으며, 주요 성장 동력은 전기차(EV) 생산, 고강도 강판(AHSS) 채택, 그리고 니어쇼어링 요구입니다. 성장은 배터리 부품 및 구조 부품용 정밀 프로그레시브 다이 스탬핑에 집중되어 있으며, 프로토타입 생산의 리드타임은 3~5주로 단축되고 있습니다.
금속 스탬핑 산업은 현재 연평균 성장률(CAGR) 6.8%를 기록하고 있으며, 주요 성장 동력은 전기차(EV) 생산, 고강도 강판(AHSS) 채택, 그리고 니어쇼어링 요구입니다. 성장은 배터리 부품 및 구조 부품용 정밀 프로그레시브 다이 스탬핑에 집중되어 있으며, 프로토타입 생산의 리드타임은 3~5주로 단축되고 있습니다.
정밀 제조에서 올바른 스프링 규격 표준을 선택하는 것은 기계적 성능, 치수 정확도, 규제 준수를 보장하는 데 매우 중요합니다. 글로벌 소싱의 경우 가장 많이 참조되는 세 가지 프레임워크는 ASTM(미국재료시험학회), SMI(스프링제조협회), JIS(일본공업규격)이며, 각각 재료 등급, 공차 등급, 시험 프로토콜을 다르게
알루미늄은 CNC 가공에 있어 가장 비용 효율적이고 다재다능한 소재이지만, 최적의 결과를 얻기 위해서는 스핀들 속도, 이송 속도, 칩 부하가 좌우합니다. 6061-T6 알루미늄의 경우 권장 시작점은 3날 초경 엔드밀을 사용하여 분당 10,000~15,000회전(RPM)과 톱니당 0.002~0.004인치(IPT)의 이송 속
CNC 가공 공차 관리(Tolerance Control)는 설계 사양과 실제 가공 결과물 사이의 치수 편차를 체계적으로 관리하는 것을 의미하며, 재료 및 공정 능력에 따라 일반적으로 ±0.005mm에서 ±0.125mm 범위 내에서 유지됩니다. 표준 CNC 가공 공차는 일반 형상의 경우 ±0.125mm, 정밀 형상의 경우
정밀 금속 스탬핑은 높은 공차를 요구하는 대량 생산 부품을 생산하지만, 금형 마모와 재료 편차로 인해 치수 변동, 버(burr) 발생, 표면 결함이 발생합니다. 견고한 검사 프로토콜은 도면의 기하 공차(GD&T) 요구사항에 따라 중요 치수, 모서리 품질, 재료 무결성을 검증합니다. 이 글에서는 중국 1차 티어(Ti