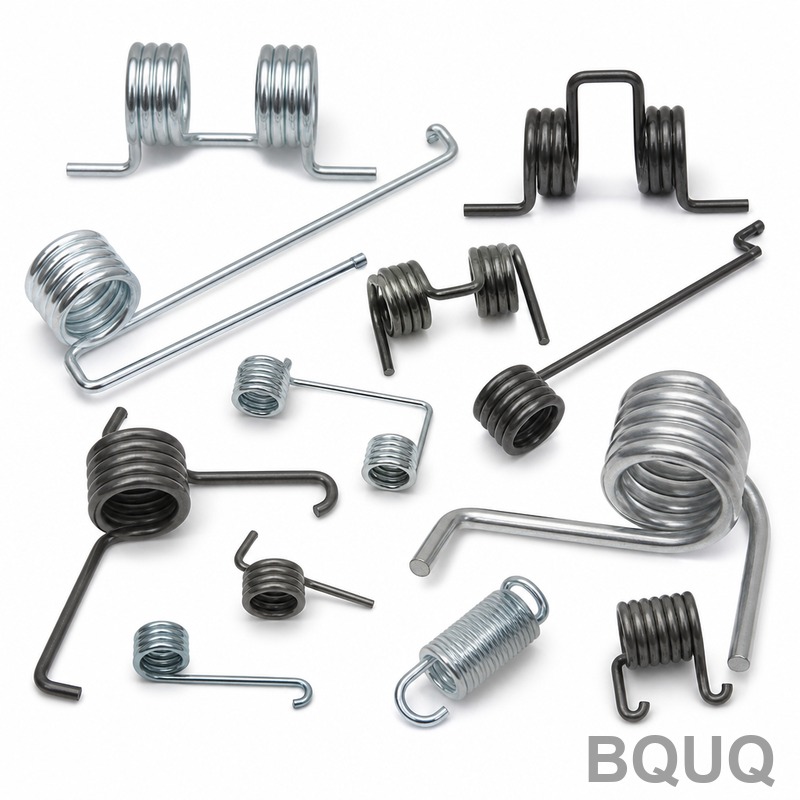
스프링 제조 공차에서 기대할 수 있는 것은 무엇인가?
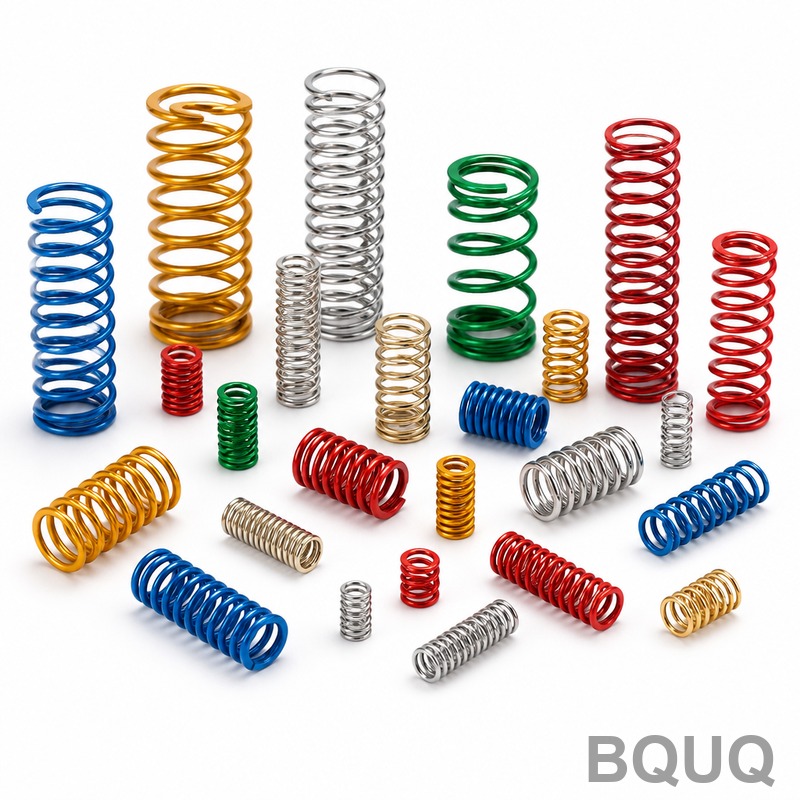
대부분의 산업용 애플리케이션에서 표준 스프링 제조 공차는 와이어 직경 기준 ±0.05mm ~ ±0.25mm, 자유 길이 및 스프링 정수 기준 ±0.5% ~ ±2.0% 범위이며, 이는 스프링 유형과 생산 방식에 따라 달라집니다. 정밀 CNC 코일링은 주요 치수에서 ±0.01mm까지 정밀한 공차를 달성할 수 있으며, 열간 코
대부분의 산업용 애플리케이션에서 표준 스프링 제조 공차는 와이어 직경 기준 ±0.05mm ~ ±0.25mm, 자유 길이 및 스프링 정수 기준 ±0.5% ~ ±2.0% 범위이며, 이는 스프링 유형과 생산 방식에 따라 달라집니다. 정밀 CNC 코일링은 주요 치수에서 ±0.01mm까지 정밀한 공차를 달성할 수 있으며, 열간 코
프로그레시브 다이 설계는 금속 스탬핑에 있어 본질적으로 블랭킹, 펀칭, 벤딩, 드로잉과 같은 공정을 단일 연속 스트립 피드로 순서화하는 것이며, 각 스테이션에서 부품이 완전히 배출될 때까지 점진적으로 성형하는 방식입니다. 핵심 원리는 일정한 스트립 폭과 피치를 유지하면서 스테이션 사이에서 소재가 평평하고 제어 가능한 상태
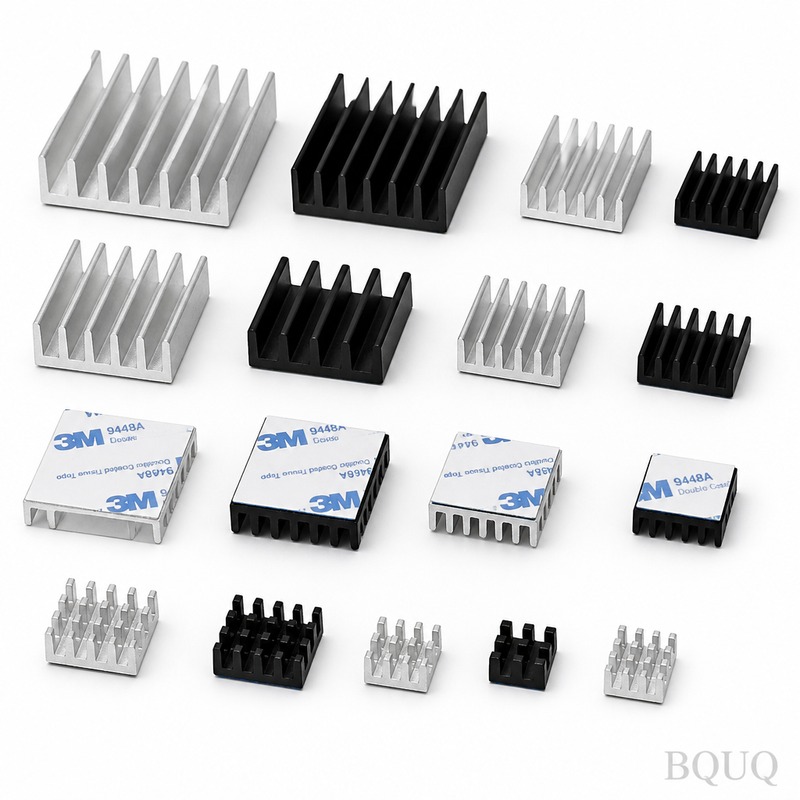
히트싱크의 열 성능을 최적화하는 가장 효과적인 방법은 열원에서 주변 공기까지의 열 저항 경로를 최소화하면서 대류 표면적을 극대화하는 것입니다. 이를 위해서는 재료 선택, 핀 형상, 공기 흐름 역학, 장착 압력 간의 정밀한 균형이 필요하며, 핀 높이를 20% 증가시키면 열 저항을 최대 15%까지 줄일 수 있지만 공기 흐름
CNC 가공용 절삭 공구를 선택하는 것은 가공 소재, 스핀들 속도, 이송 속도, 공구 형상 간의 균형을 맞추는 작업이며, 요구되는 표면 조도와 치수 공차를 달성하면서 공구 수명을 극대화하는 것이 주요 목표입니다. 대부분의 알루미늄 및 강철 가공에서 특정 코팅(TiAlN은 강철용, DLC는 알루미늄용)을 적용한 카바이드 공
스프링 프리로드는 스프링이 작동 하중을 받기 전에 의도적으로 가해지는 압축력으로, 초기 설치 높이와 장력을 설정한다. 프리로드는 스프링의 유효 강성 곡선, 고유 진동수, 그리고 진동이나 열 사이클 조건에서 시스템이 접촉을 유지하는 능력을 직접적으로 결정한다. 정밀 공학에서 잘못된 프리로드는 조기 피로, 소음, 또는 기능