애플리케이션에 맞는 스프링 와이어 직경 선택 방법
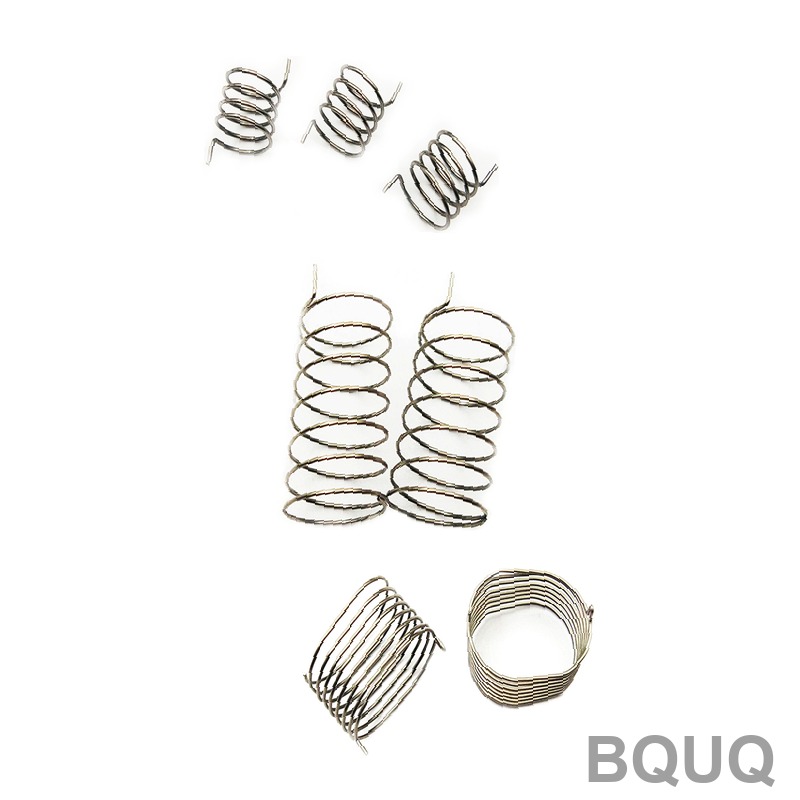
스프링의 와이어 직경은 하중 용량, 스프링 정수(레이트), 응력 수준, 물리적 외형 치수를 결정하는 가장 중요한 단일 치수입니다. 올바른 와이어 직경을 선택하려면 먼저 요구되는 스프링 정수(N/mm)와 최대 작동 하중을 정의한 다음, Wahl 계수를 사용하여 응력을 계산하고 최대 비틀림 응력이 재료 인장 강도의 50% 미
스프링의 와이어 직경은 하중 용량, 스프링 정수(레이트), 응력 수준, 물리적 외형 치수를 결정하는 가장 중요한 단일 치수입니다. 올바른 와이어 직경을 선택하려면 먼저 요구되는 스프링 정수(N/mm)와 최대 작동 하중을 정의한 다음, Wahl 계수를 사용하여 응력을 계산하고 최대 비틀림 응력이 재료 인장 강도의 50% 미
직접적인 차이는 제거되는 재료의 운명에 있습니다: 블랭킹(blanking)은 완성된 부품(블랭크)을 생산하고 스크랩(구멍)을 버리는 반면, 피어싱(piercing)은 구멍을 생산하고 슬러그(내부 조각)를 버립니다. 펀칭(punching)은 펀치가 다이를 통해 재료를 강제로 밀어내는 두 작업을 모두 포함하는 더 넓은 용어입
스프링 정수(레이트) 공차는 지정된 힘-변형 비율에서 허용되는 편차를 의미하며, 일반적으로 공칭 정수의 백분율로 표시됩니다. 대부분의 맞춤 스프링에서 표준 제조 공차는 ±5%에서 ±10% 범위이며, 정밀 등급은 통제된 조건에서 ±2%에서 ±3%까지 달성할 수 있습니다. 정확한 공차는 스프링 유형, 재료, 형상, 그리고 D
CNC 가공 티타늄은 도전적이지만 충분히 달성 가능하며, 표준 공차는 +/- 0.005인치(0.13mm), 정밀 공차는 +/- 0.002인치(0.05mm)까지 가능합니다. 이 소재의 낮은 열전도율과 높은 강도는 가공 경화와 공구 파손을 방지하기 위해 특정 공구, 절삭유 전략, 이송 속도가 필요합니다. 이 글은 동관 공장에
금속 스탬핑 표면 마감은 성형 후 스탬핑 부품의 측정 가능한 질감과 외관 상태를 의미하며, 일반적으로 0.8 µm Ra의 원자재 밀 표면에서 0.05 µm Ra의 미러 폴리싱 표면까지 범위가 다양합니다. 표준 옵션에는 스탬핑 그대로(as-stamped), 브러시드, 비드 블라스팅, 아노다이징, 분체 도장, 전기 도금 마감