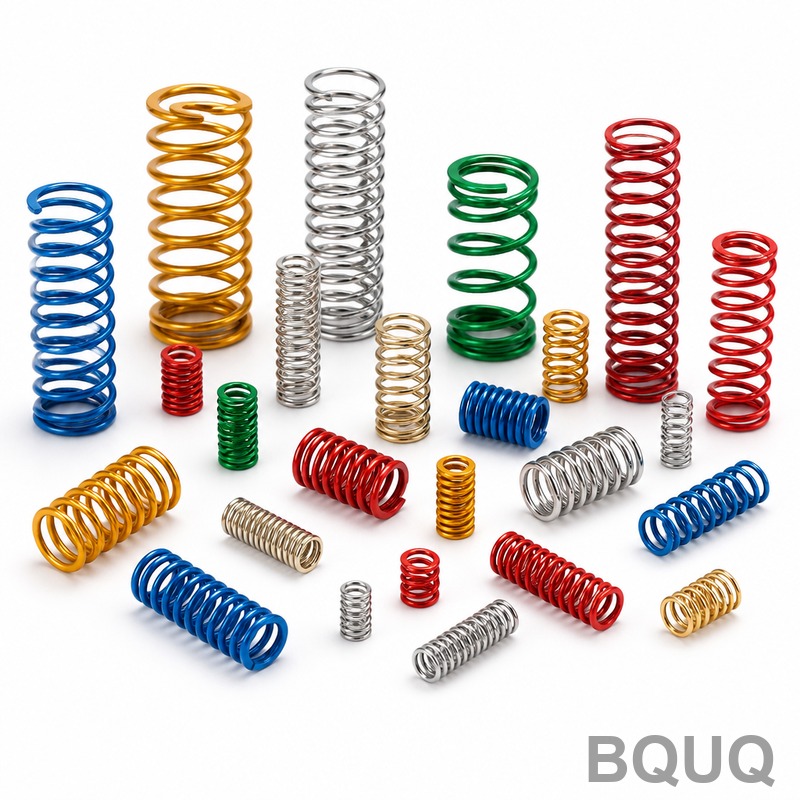
스프링 지수란 무엇이며 스프링 설계에 어떤 영향을 미치는가?
스프링 지수는 평균 코일 직경과 와이어 직경의 비율(C = D/d)로, 스프링이 경제적으로 제조될 수 있고 안정적으로 작동할 수 있는지를 결정하는 가장 중요한 단일 기하학적 파라미터입니다. 대부분의 압축, 인장, 비틀림 스프링의 경우 최적의 스프링 지수는 4에서 12 사이이며, 4 미만의 값은 과도한 공구 마모를 유발하고
스프링 지수는 평균 코일 직경과 와이어 직경의 비율(C = D/d)로, 스프링이 경제적으로 제조될 수 있고 안정적으로 작동할 수 있는지를 결정하는 가장 중요한 단일 기하학적 파라미터입니다. 대부분의 압축, 인장, 비틀림 스프링의 경우 최적의 스프링 지수는 4에서 12 사이이며, 4 미만의 값은 과도한 공구 마모를 유발하고
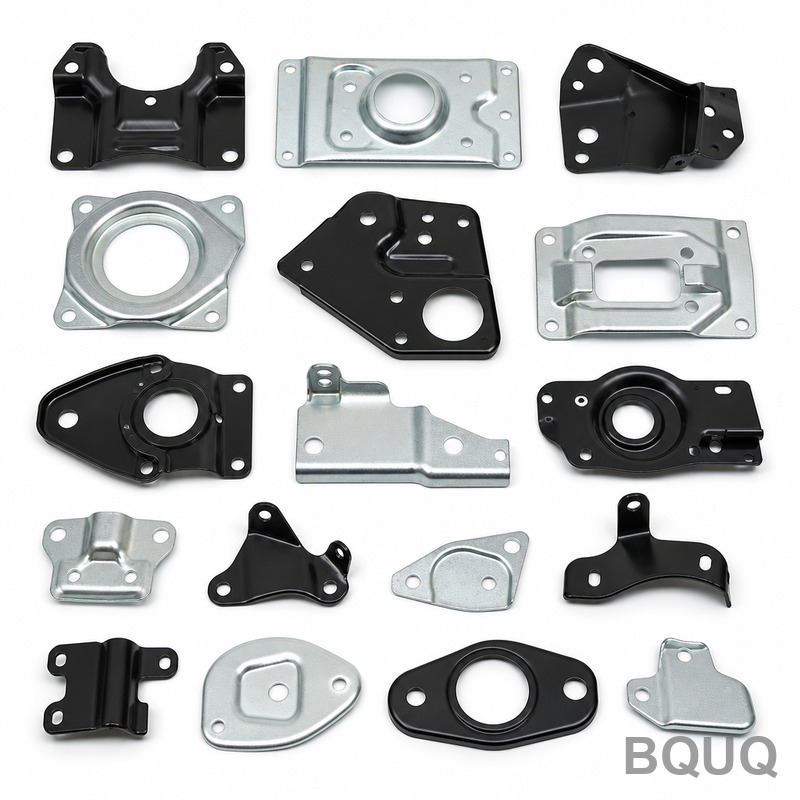
프로그레시브 다이 스탬핑은 코일 스트립이 다중 스테이션 다이를 갖춘 단일 프레스에 공급되어 연속적인 한 번의 스트로크로 여러 공정(절단, 절곡, 드로잉, 코이닝)을 완료하는 고속 금속 성형 공정입니다. 각 프레스 스트로크는 정밀한 피치만큼 스트립을 전진시키고, 각 스테이션은 완성된 부품이 최종 스테이션에서 배출될 때까지
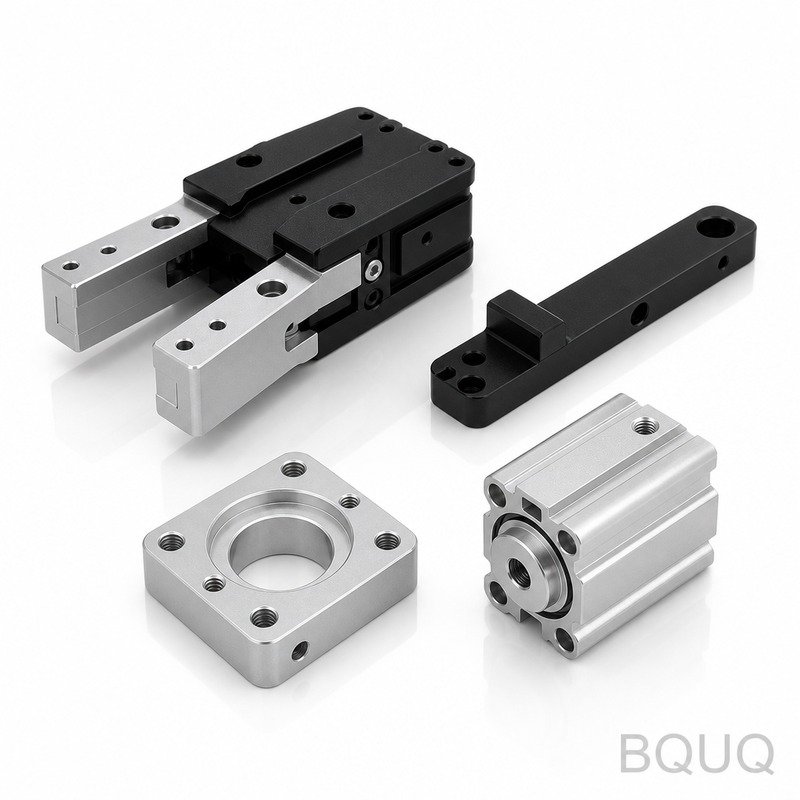
직접적인 답변은 다음과 같습니다: 프로토타입 CNC 가공은 속도, 유연성, 반복적 설계 검증을 우선시하는 반면, 양산 CNC 가공은 반복성, 효율성, 대량 생산 시 단위 비용 절감을 우선시합니다. 프로토타입 생산은 일반적으로 1~20개의 부품을 생산하며 비교적 완화된 공차와 표준 재료를 사용하는 반면, 양산은 100개 이
스탬핑 인서트 금형은 펀치, 다이, 포밍 섹션과 같은 작동 부품들이 단일 솔리드 블록에서 절삭되는 대신 표준 마스터 다이 세트에 장착되는 분리형 교체 인서트로 제조되는 모듈식 툴링 시스템입니다. 복잡한 형상의 대량 스탬핑, 빈번한 설계 변경, 또는 비용 효율적인 유지보수가 필요한 생산 상황에서 인서트를 사용하면 전체 금형
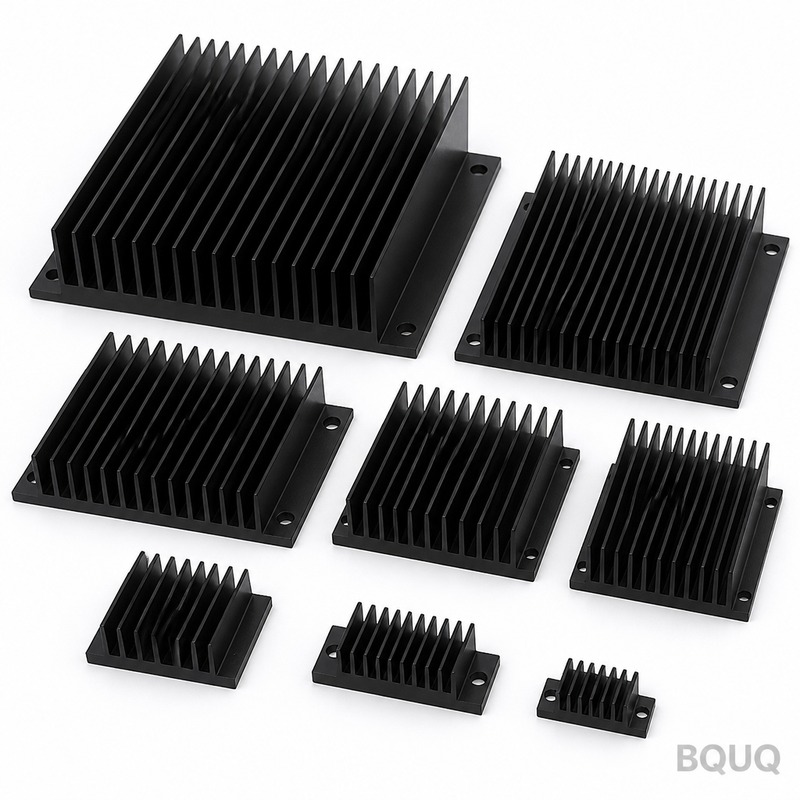
직접적인 답변: 방열판 크기는 접합부에서 주변 공기까지 필요한 총 열저항을 결정한 다음, 계산된 값과 같거나 낮은 열저항(°C/W)을 가진 방열판을 선택하여 계산합니다. 구체적으로, 필요한 방열판 저항은 (Tj_max - Ta_max) / P - Rjc - Rcs입니다. 여기서 Tj_max는 최대 접합 온도, Ta_max