해양 부품을 위한 최고의 내식성 제조 공정은 무엇인가?
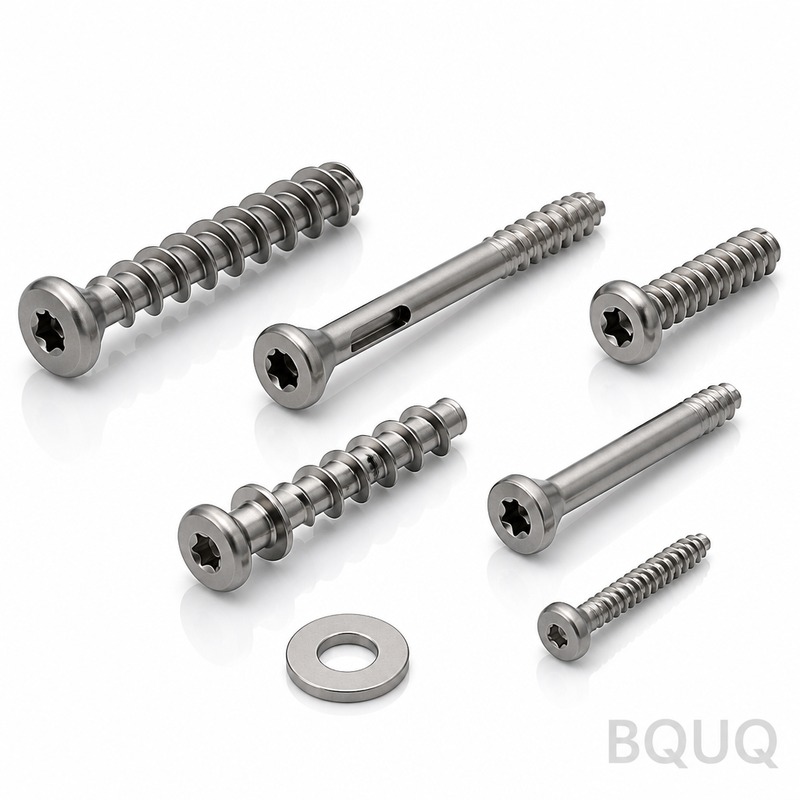
해양 부품을 위한 가장 효과적인 내식성 제조 공정은 고급 스테인리스강(316L 또는 17-4PH)의 CNC 가공, 니켈-알루미늄 청동(NAB) 주조, 그리고 무전해 니켈 도금을 적용한 정밀 금속 스탬핑입니다. 중요한 해수 노출 환경에서는 공차 ±0.01mm, 표면 조도 Ra 0.4µm의 CNC 가공 316L 스테인리스강이
해양 부품을 위한 가장 효과적인 내식성 제조 공정은 고급 스테인리스강(316L 또는 17-4PH)의 CNC 가공, 니켈-알루미늄 청동(NAB) 주조, 그리고 무전해 니켈 도금을 적용한 정밀 금속 스탬핑입니다. 중요한 해수 노출 환경에서는 공차 ±0.01mm, 표면 조도 Ra 0.4µm의 CNC 가공 316L 스테인리스강이
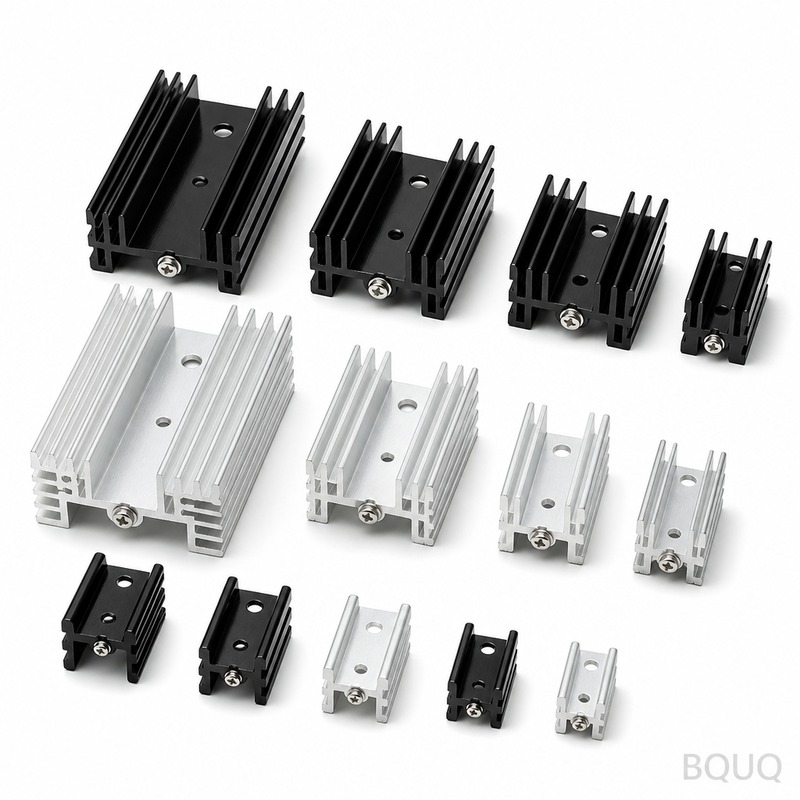
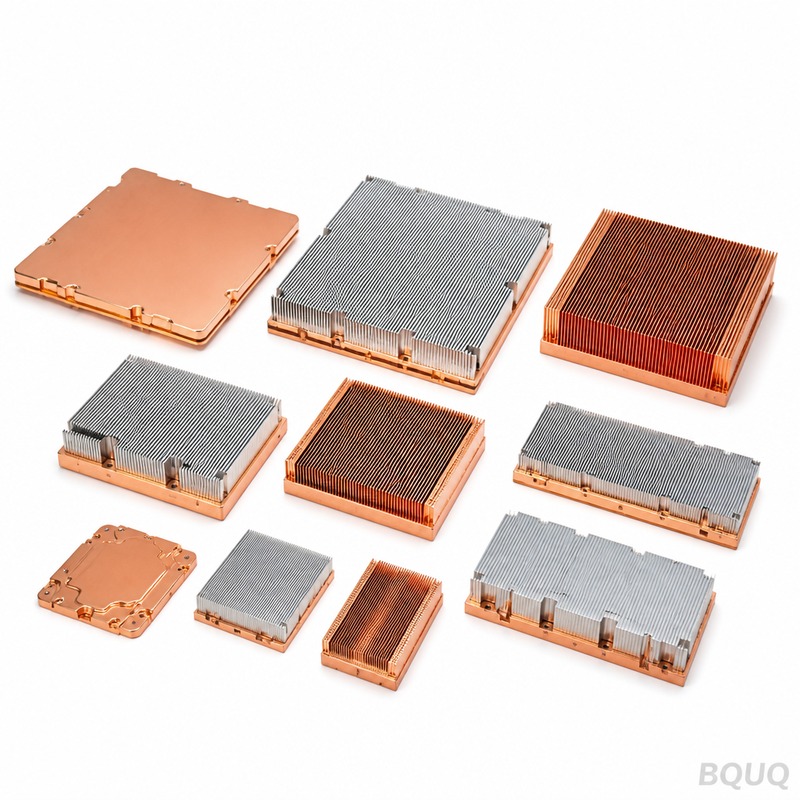
단조 히트싱크는 가단성 금속 빌렛(일반적으로 알루미늄 합금 6063 또는 6061)에 고압을 가하여 정밀 가공된 강철 다이 캐비티로 밀어 넣음으로써 연속적이고 끊기지 않는 결정립 흐름을 가진 거의 최종 형상에 가까운 핀 구조를 생산하는 방식으로 제조됩니다. 이 공정은 다이캐스팅이나 스카이빙 방식의 대안에 비해 우수한 기계
정밀 스탬핑은 프로그레시브 다이를 사용하여 ±0.01mm에 달하는 치수 공차와 Ra 0.2µm까지의 표면 조도를 유지하면서 수백만 개의 동일한 부품을 생산함으로써 신뢰할 수 있는 전기 접점과 터미널을 보장합니다. 이 공정은 간헐적 연결, 과도한 접촉 저항, 고사이클 애플리케이션에서의 조기 피로 파괴를 유발하는 인간의 실수
히트싱크 베이스의 두께는 열의 측면 확산 효율을 직접적으로 결정하며, 대부분의 강제 대류 애플리케이션에서 최적 범위는 일반적으로 3mm에서 8mm 사이입니다. 너무 얇은 베이스(2mm 미만)는 열 병목 현상을 일으켜 열원 바로 위에 국부적인 핫스팟을 생성하는 반면, 과도하게 두꺼운 베이스(10mm 초과)는 비례적인 확산
가공 부품에 가장 일반적으로 적용되는 표면 처리 공정은 양극 산화(타입 II 및 타입 III), 전기 도금(아연, 니켈, 크롬), 분체 도장, 그리고 스테인리스 강의 부동태화입니다. 이러한 공정은 모재, 요구되는 경도, 내식성, 미적 목표, 그리고 부품의 작동 환경에 따라 선택되며, 양극 산화와 하드 코트는 알루미늄에 최