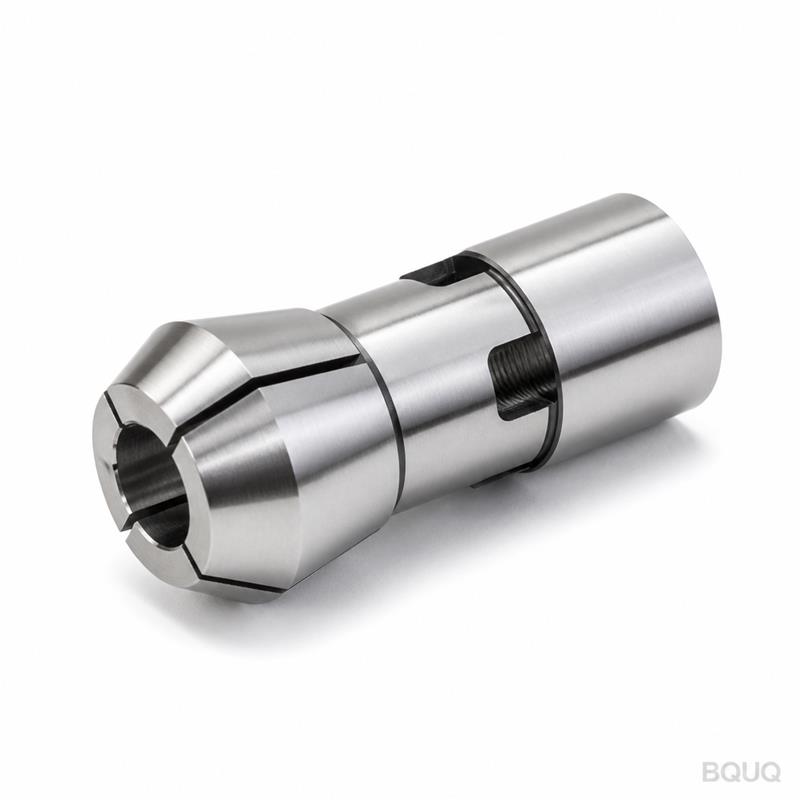
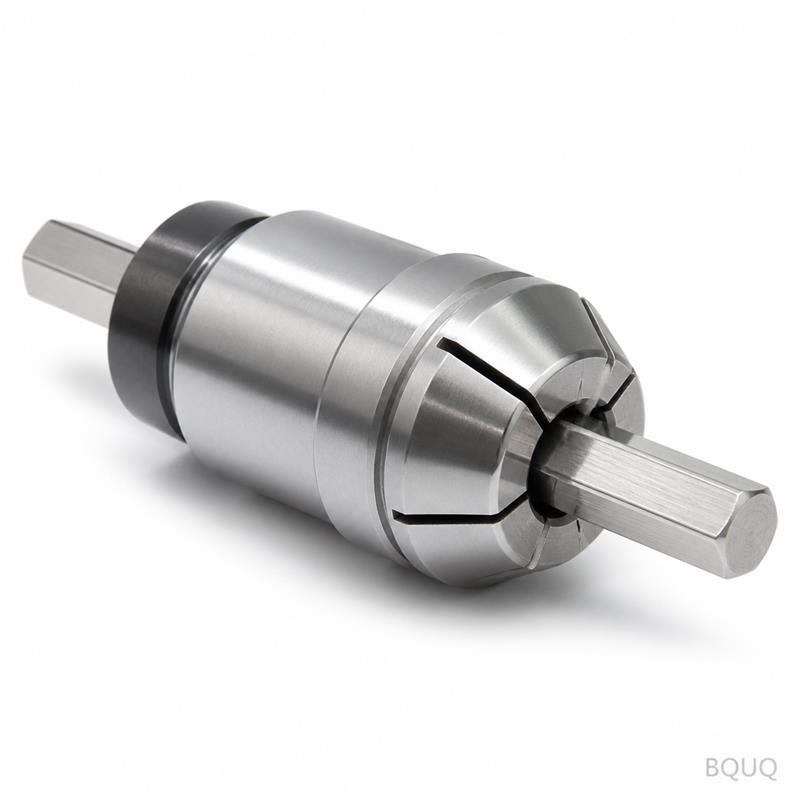
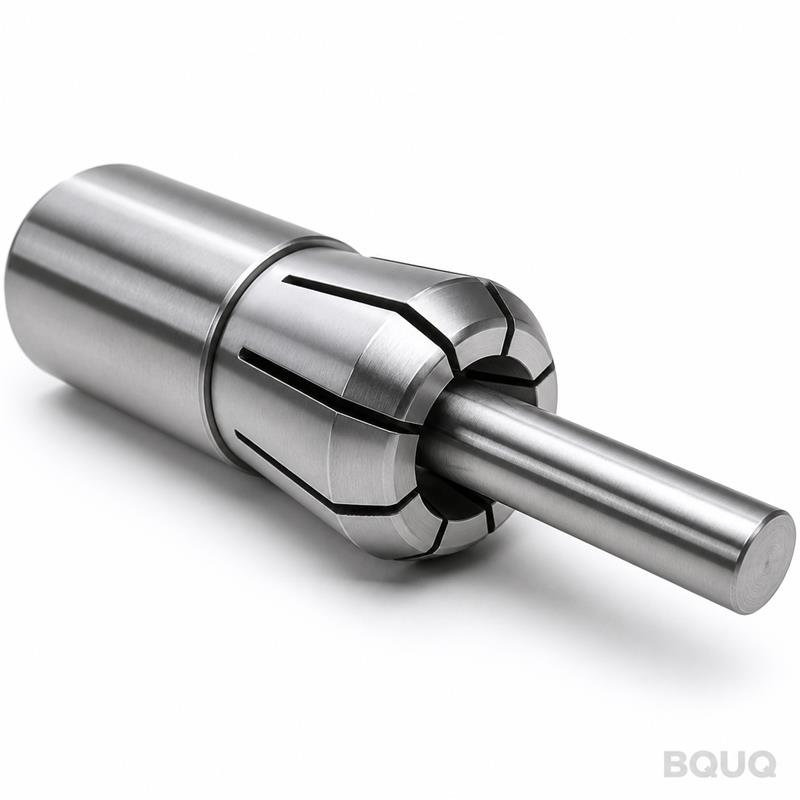
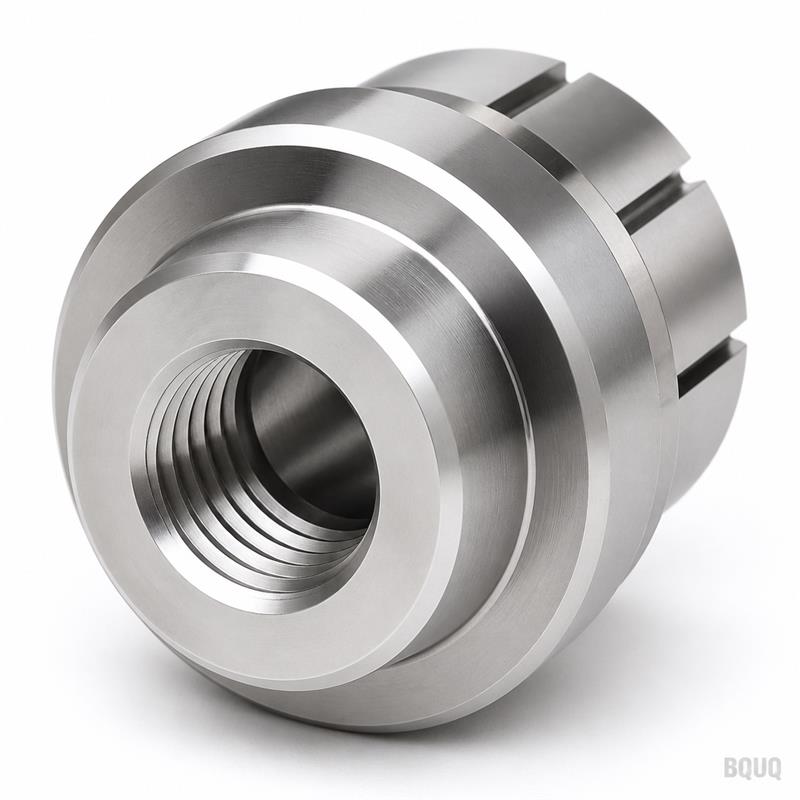
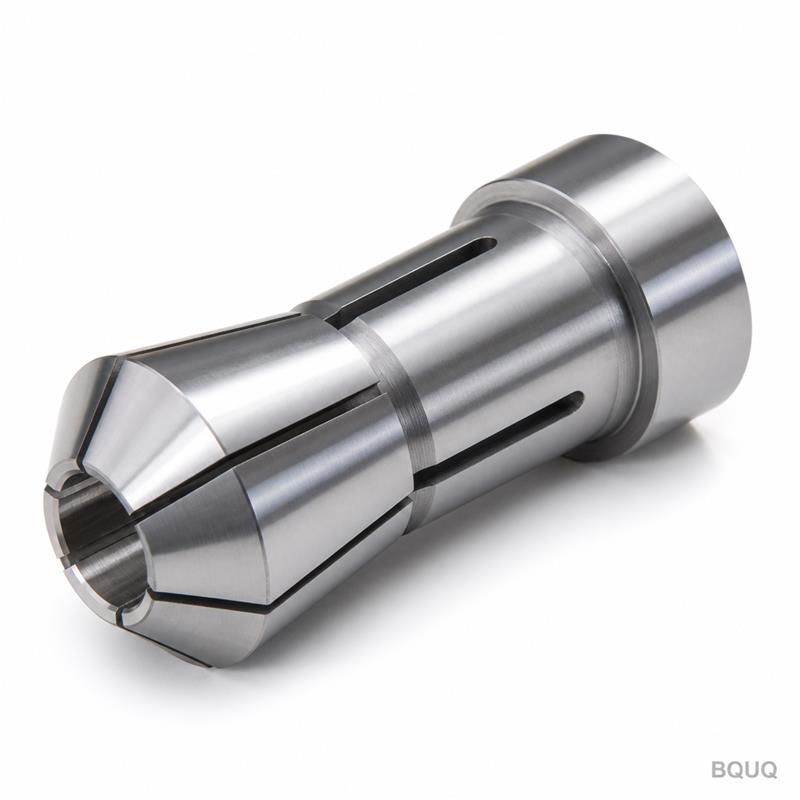
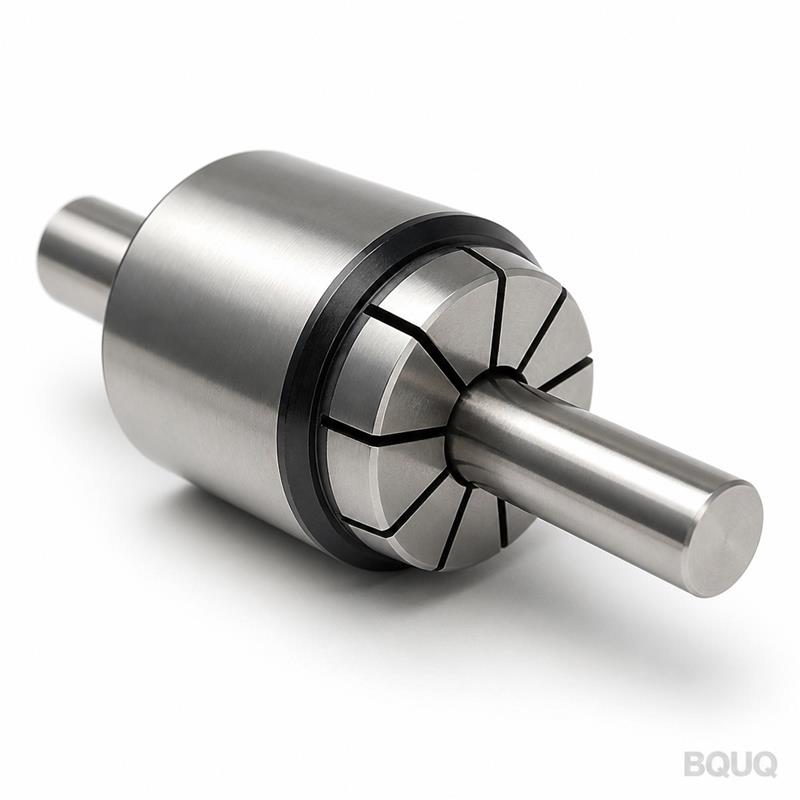
당사는 자동선반 34형 원형 보어 스프링 콜릿 척을 고객의 정확한 치수에 맞춰 가공합니다. 모든 유닛은 출하 전 동심도와 보어 공차가 검증됩니다. 추측 없이, 고객 스핀들에서의 불량도 없습니다.
동심도: ≤ 0.005 mm TIR
보어 공차: ± 0.01 mm
리드타임: 도면 승인 후 15-20 영업일
최소주문수량 없음: 1개 또는 10,000개 주문 가능
자재 인증서 및 전체 검사 보고서는 모든 배치에 포함
사양
항목
값
자재 옵션
65Mn 스프링강, 60Si2MnA, 9Cr18MoV 스테인리스, 또는 고객 사양
경도
42-48 HRC (작동부), 50-55 HRC (스프링 핑거)
표면 조도
보어 Ra 0.4 µm, 외경 Ra 0.8 µm
동심도
≤ 0.005 mm TIR
보어 공차
± 0.01 mm
키홈/슬롯 폭 공차
± 0.02 mm
열처리
오일 담금질 + 템퍼링, 분위기 제어
가공 공정
CNC 선삭, CNC 밀링, 슬롯 가공용 와이어 EDM
검사
100% 치수 검사, 배치별 CMM 보고서
배치 추적성
히트 번호 + 배치 코드 각 척에 레이저 각인
리드타임
15-20 영업일 (샘플 10-12일)
최소주문수량
없음
스프링 슬롯에는 와이어 EDM을 사용합니다. 이를 통해 버(burr) 없는 깨끗한 모서리와 일관된 핑거 유연성을 확보합니다. 보어는 열처리 후 연삭 가공되어 ± 0.01 mm 공차를 유지합니다.
구매자가 도면을 보내는 세 가지 이유
1. 배치 추적 가능한 품질
모든 배치에는 고유 코드가 부여됩니다. 자재 히트 번호, 기계 담당자, 검사 결과를 기록합니다. 고객 조립 라인에서 문제가 발생하면 정확한 배치와 교대조까지 추적합니다. 변명이 아닌 문서화된 기록을 받게 됩니다.
2. 배치별 검사 보고서
각 출하 시 전체 치수 보고서가 제공됩니다. 보어 직경, 동심도, 경도, 표면 조도 측정값이 포함됩니다. 당사 QC 팀은 교정된 CMM과 경도 시험기를 사용합니다. 보고서는 서명과 날짜가 기재되며 숨겨진 편차가 없습니다.
3. CNC + 스탬핑 + 스프링 + 방열판을 하나의 공장에서
당사는 한 건물 안에서 4개의 생산 라인을 운영합니다. 콜릿 척은 단발성 작업이 아닙니다. 프로젝트에 스탬핑 리테이너 플레이트, 맞춤 스프링, 또는 구동부용 방열판이 필요한 경우에도 모두 제작합니다. 하나의 구매 주문, 하나의 품질 기준, 하나의 출하 지점. 조정 부담과 지연이 줄어듭니다.
적용 분야
자동선반 34형 원형 보어 스프링 콜릿 척은 자동선반 및 스위스형 머신용 워크홀딩 부품입니다. 선삭, 드릴링, 탭핑 작업 중 원형 바 재료 또는 전가공 부품을 파지합니다.
전기 모터용 소형 정밀 샤프트의 대량 생산
자동차 어셈블리용 가이드 핀 및 다웰 핀
나사 롤링 전 패스너 블랭크 (나사, 볼트)
뼈 나사 및 드릴 비트 등 의료기기 부품
반복적인 센터링이 필요한 시계 및 계측기 부품
노후화된 일본 및 유럽 자동선반용 교체 콜릿
원형 보어 설계는 3 mm ~ 34 mm의 원통형 소재에 적합합니다. 스프링 핑거가 균일하게 수축하여 표면에 자국을 남기지 않고 부품을 파지합니다. 이는 표면 품질이 중요한 완성품 또는 반가공 부품에 적합합니다.