개요고객의 도면이 당사의 공정을 좌우합니다. 당사는 ER25 스프링 콜릿 척(탭 가공용)을 재고 기반의 근사치가 아닌 고객이 요구하는 정확한 형상으로 가공합니다. 모든 테이퍼, 모든 나사산, 모든 릴리프 각도는 출하 전에 검증됩니다.공차: 테이퍼 및 보어 기준 0.005 mm리드 타임: 프로토타입 7~12일, 양산 15
맞춤형 CNC ER25 스프링 콜릿 척(탭 가공용) – 정밀 탭핑용
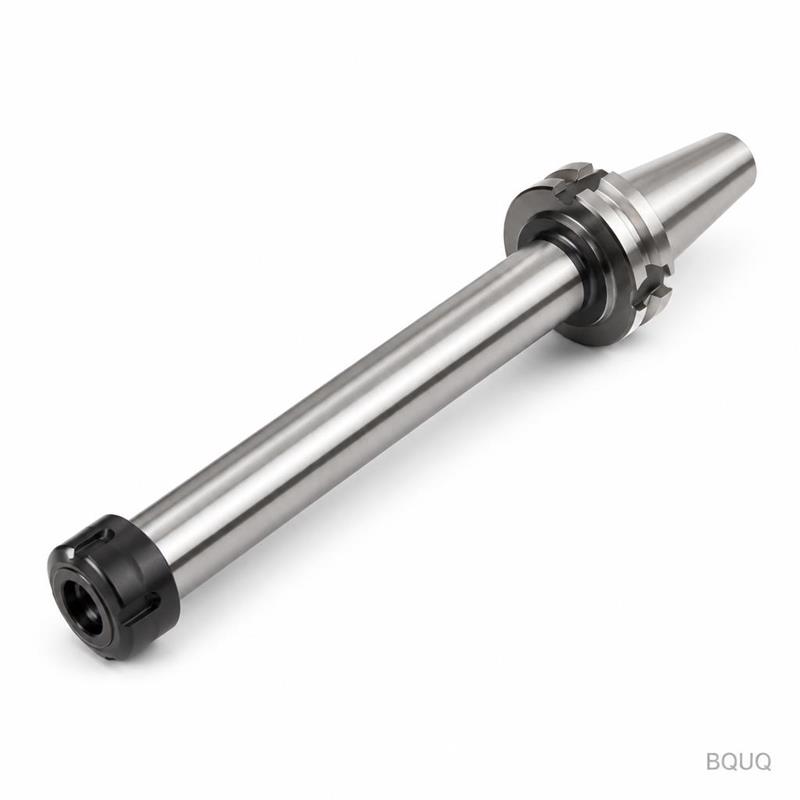
개요고객의 도면이 당사의 공정을 좌우합니다. 당사는 ER25 스프링 콜릿 척(탭 가공용)을 재고 기반의 근사치가 아닌 고객이 요구하는 정확한 형상으로 가공합니다. 모든 테이퍼, 모든 나사산, 모든 릴리프 각도는 출하 전에 검증됩니다.공차: 테이퍼 및 보어 기준 ±0.005 mm리드 타임: 프로토타입 7~12일, 양산 15~20일최소 주문 수량 없음: 1개든
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
고객의 도면이 당사의 공정을 좌우합니다. 당사는 ER25 스프링 콜릿 척(탭 가공용)을 재고 기반의 근사치가 아닌 고객이 요구하는 정확한 형상으로 가공합니다. 모든 테이퍼, 모든 나사산, 모든 릴리프 각도는 출하 전에 검증됩니다.
공차: 테이퍼 및 보어 기준 ±0.005 mm
리드 타임: 프로토타입 7~12일, 양산 15~20일
최소 주문 수량 없음: 1개든 10,000개든 동일한 품질 관리
재질: 20CrMnTi 또는 8620 강, 침탄 처리 후 58–62 HRC
당사는 중국 둥관에 위치한 정밀 가공 공장으로, 20년간의 CNC 가공 경험을 보유하고 있습니다. 고객 맞춤형 CNC 콜릿 척은 당사 자체 설비에서 가공되고, 자체 CMM(3차원 측정기)으로 검사되며, 검사 성적서와 함께 출하됩니다. 중간 유통업체 없음, 추측에 의한 작업 없음.
사양
파라미터
값
재질
20CrMnTi, 8620 또는 4140 강 (고객 사양에 따름)
경도
58–62 HRC 표면 침탄 경화, 코어 30–35 HRC
테이퍼 정밀도
DIN 6499 기준 AT3
동심도
선단 ≤0.005 mm, 100 mm 지점 ≤0.010 mm
표면 조도
테이퍼 Ra 0.4 µm, 본체 Ra 0.8 µm
탭 나사산
M3–M12 표준, 맞춤 피치 가능
공정
CNC 선삭, CNC 밀링, 내면 연삭, 열처리
검사
100% 테이퍼 게이지 검사, 배치별 CMM 성적서
생산 수량
1~50,000개, 최소 주문 수량 없음
리드 타임
샘플 7일, 500개 기준 15일
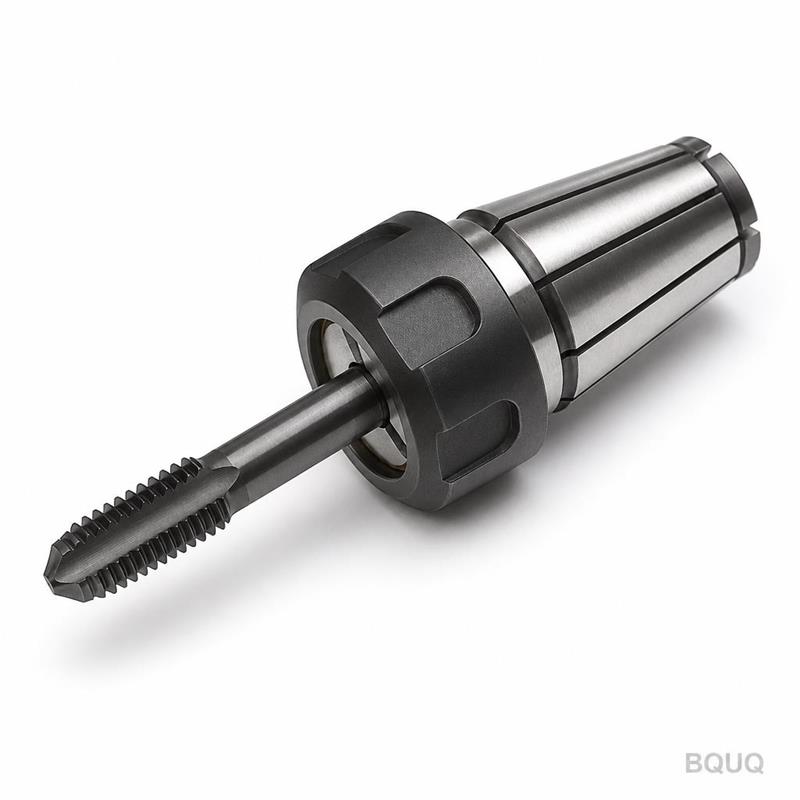
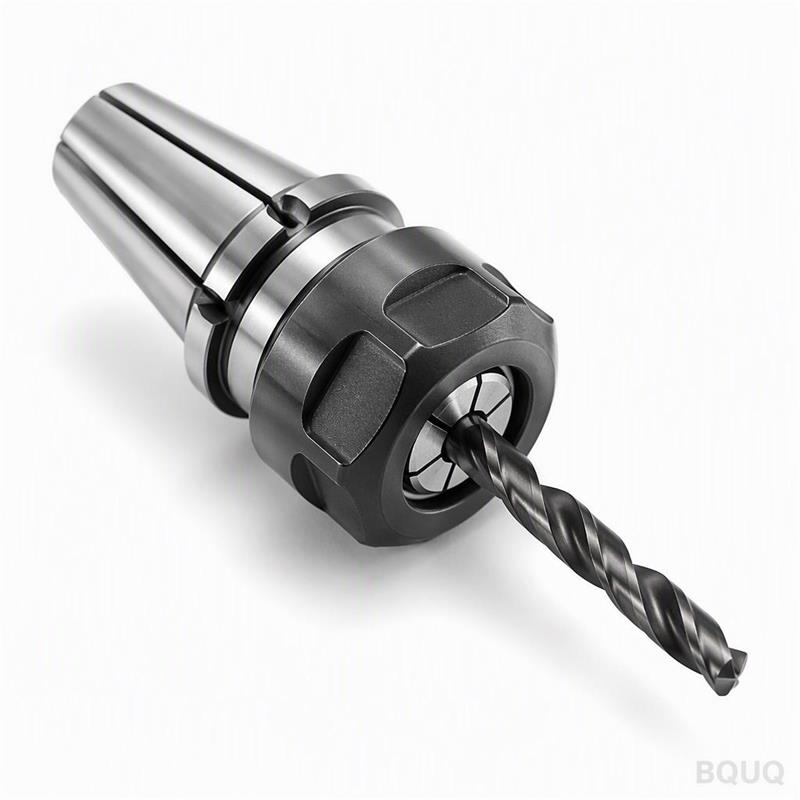
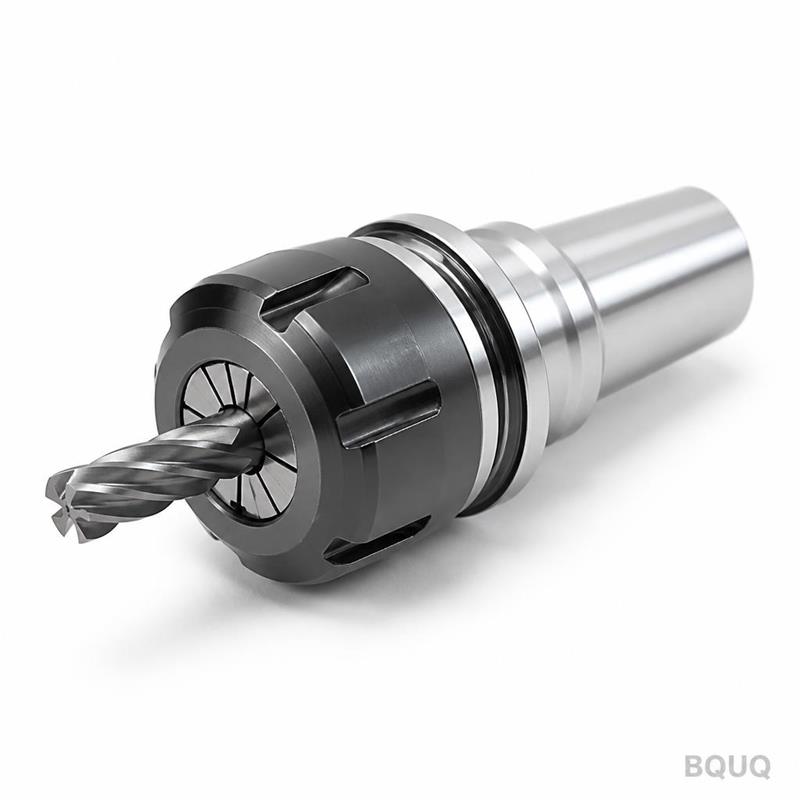
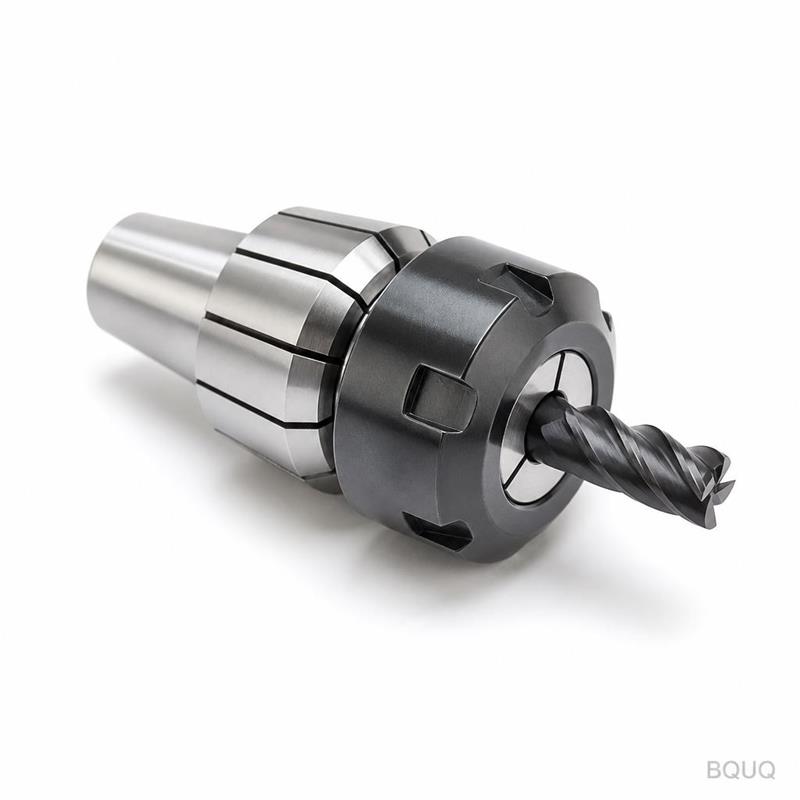
당사는 선삭만 수행한 블랭크가 아닌, 경화 및 연삭 가공된 콜릿을 사용합니다. 탭 구동부는 탭 생크에 맞춰 사각 또는 육각 포켓으로 가공됩니다. 런아웃(Runout)은 0.01 mm 미만으로 유지되어 탭 수명과 나사산 품질을 보호합니다.
구매자가 도면을 보내는 세 가지 이유
1. 배치 추적 가능한 품질.
각 강재 히트(용해 배치)는 기록됩니다. 각 배치에는 고유 번호가 부여됩니다. 고객의 조립 라인에서 문제가 발생하면 정확한 기계, 작업자, 검사 기록까지 추적할 수 있습니다. 모호함이 없습니다.
2. 배치별 검사 성적서.
모든 출하 시 치수 검사 성적서가 제공됩니다. 테이퍼 각도, 동심도, 경도, 표면 조도가 모두 기재됩니다. 당사는 신뢰를 요구하지 않습니다. 데이터를 제공합니다.
3. CNC + 스탬핑 + 스프링 + 방열판을 하나의 공장에서.
콜릿 척은 더 큰 어셈블리의 한 부품입니다. 당사는 또한 스탬핑 프레스, 스프링 코일링 머신, 방열판 생산 라인도 운영합니다. 전체 BOM을 보내주십시오. 공급업체 수, 운송 비용, 리드 타임을 줄여드립니다.
적용 분야
CNC 탭핑 센터: 탭 구동부가 있는 ER25 콜릿 척은 수직 및 수평 머시닝 센터의 강성 탭핑 사이클에 사용됩니다. 콜릿은 탭 생크를 미끄러짐 없이 고정하고, 사각 구동부가 토크를 전달합니다.
자동 공구 교환 장치(ATC): 대량 생산에서 척은 공구 홀더에 장착되어 자동으로 교체됩니다. 일관된 테이퍼 형상은 반복적인 공구 중심선을 보장합니다.
멀티 스핀들 머신: 공간이 제한된 곳에서 맞춤형 콜릿 척은 더 짧은 게이지 길이에 맞춰 더 깊은 Z축 도달을 가능하게 합니다.
자동차 파워트레인 라인: 엔진 블록, 변속기 케이스, 브레이크 캘리퍼의 나사 가공. 홀당 10초 미만의 사이클 타임.
항공우주 구조 부품: 티타늄 및 알루미늄 프레임은 찢김 없는 깨끗한 나사산이 필요합니다. 당사 척은 탭을 견고하게 고정하여 채터링과 나사산 형상 오류를 줄입니다.