이 척이 자동선반 스핀들에서 다르게 작동하는 방식 이 제품은 자동선반 36형 스핀들용으로 제작된 CNC 가공 콜릿 척입니다. 확장된 노즈로 가공 영역에 더 깊이 도달하여 원형 바 재질을 파지합니다. 보어는 원형이며 입구가 테이퍼지지 않아 바 재질에 마찰 자국 없이 장전할 수 있습니다. 런아웃은 노즈에서 0.005 m
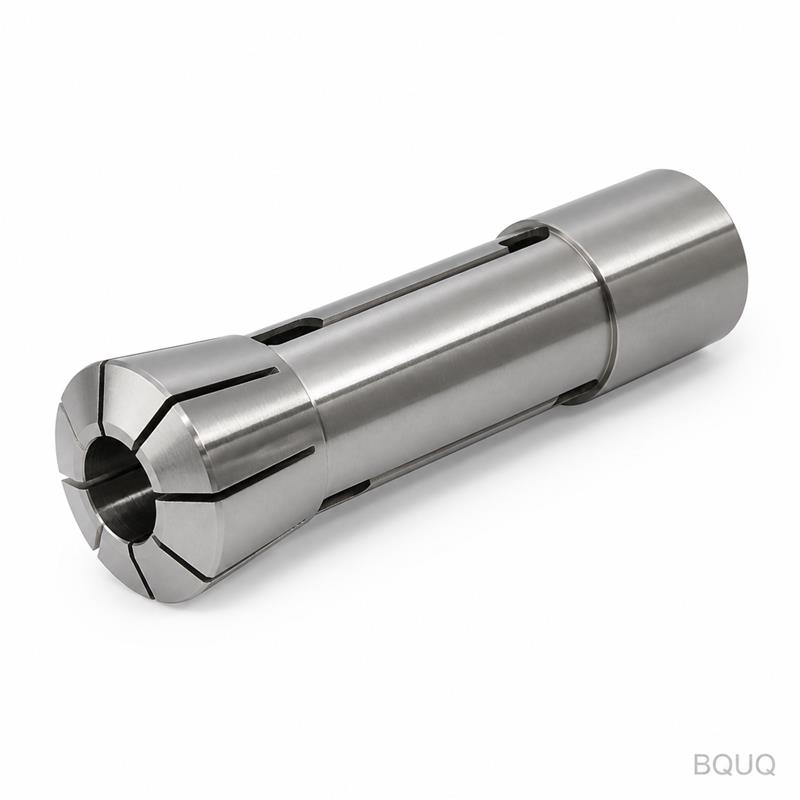
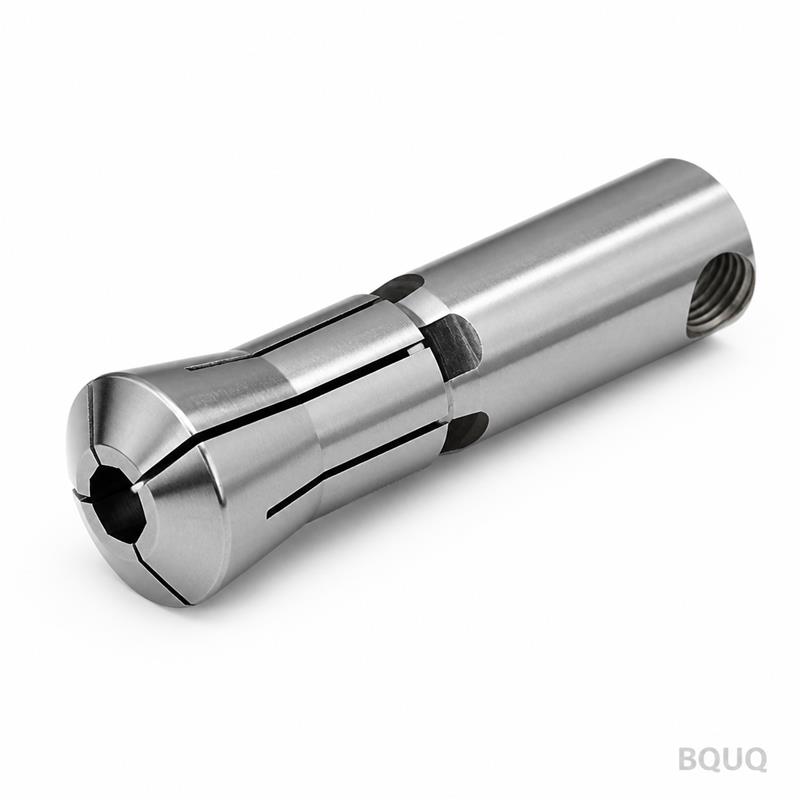
BQUQ CNC 가공 자동선반 36형 원형 보어 연장 콜릿 척
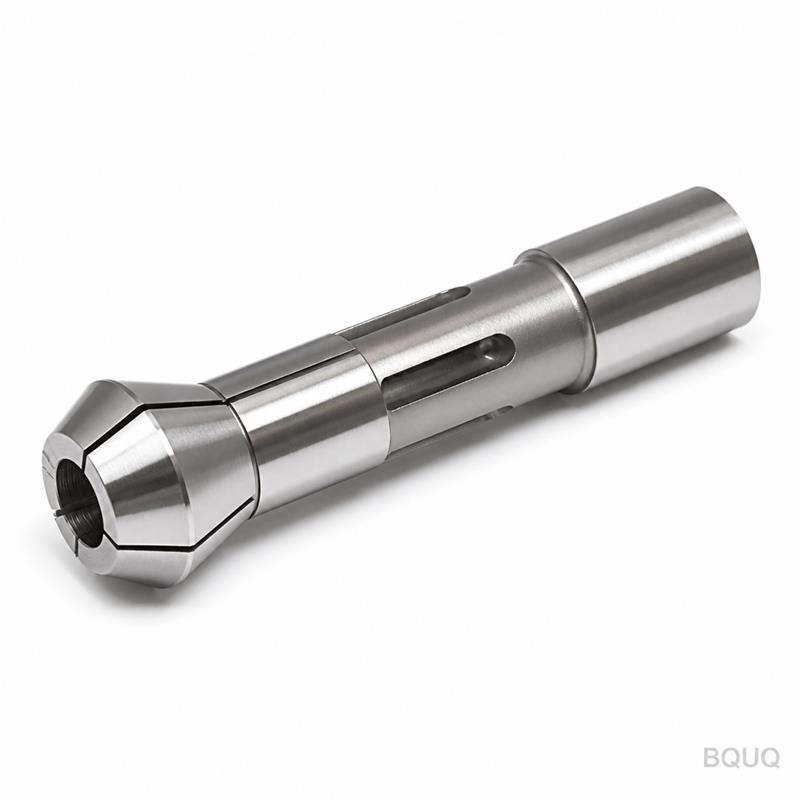
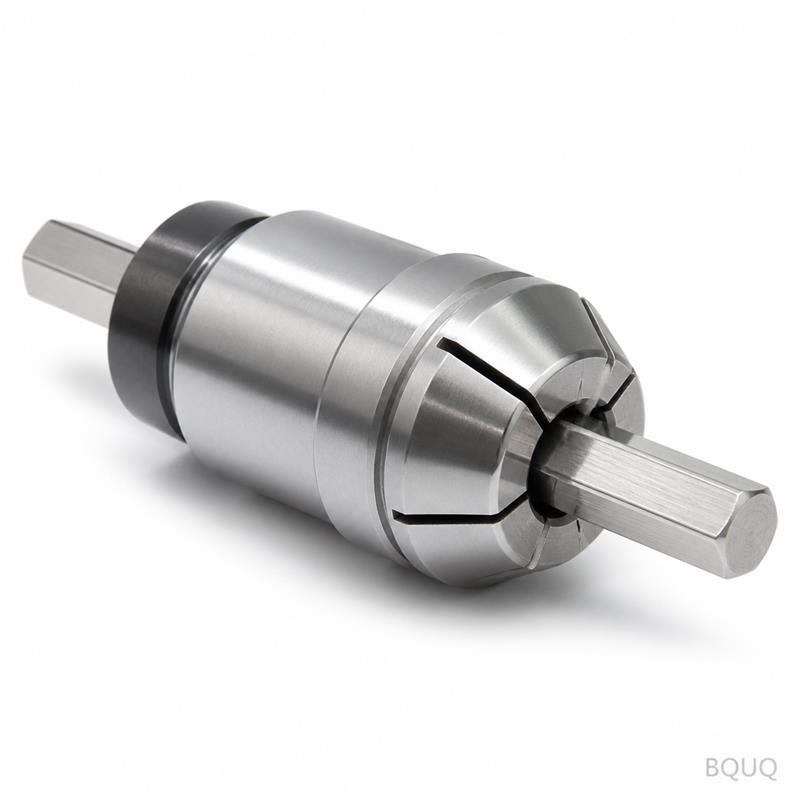
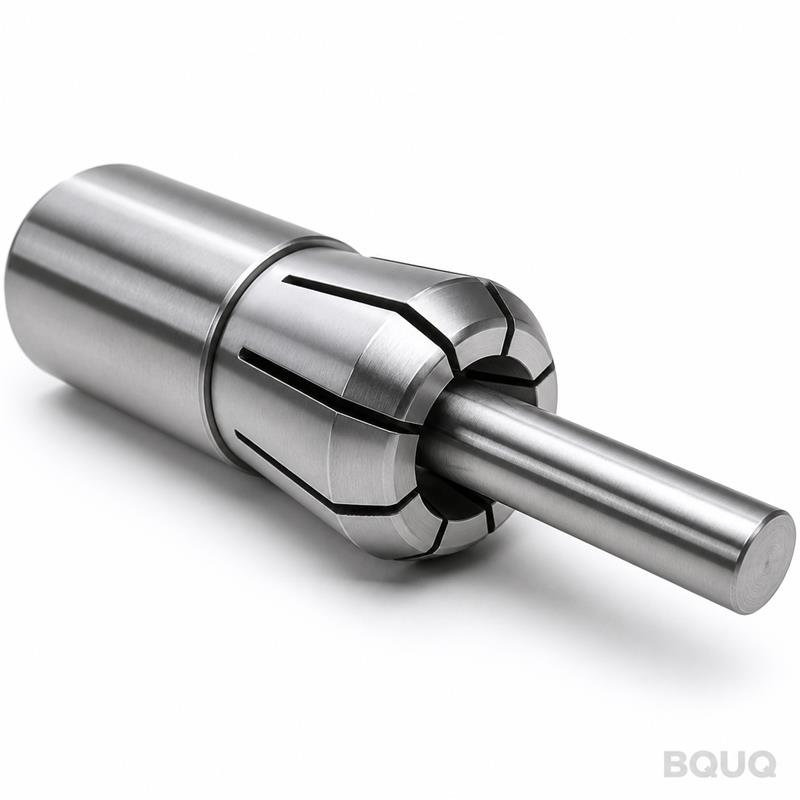
이 척이 자동선반 스핀들에서 다르게 작동하는 방식 이 제품은 자동선반 36형 스핀들용으로 제작된 CNC 가공 콜릿 척입니다. 확장된 노즈로 가공 영역에 더 깊이 도달하여 원형 바 재질을 파지합니다. 보어는 원형이며 입구가 테이퍼지지 않아 바 재질에 마찰 자국 없이 장전할 수 있습니다. 런아웃은 노즈에서 ≤0.005 mm로 유지됩니다. 파지 표면의 경도는
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
이 제품은 자동선반 36형 스핀들용으로 제작된 CNC 가공 콜릿 척입니다. 확장된 노즈로 가공 영역에 더 깊이 도달하여 원형 바 재질을 파지합니다. 보어는 원형이며 입구가 테이퍼지지 않아 바 재질에 마찰 자국 없이 장전할 수 있습니다. 런아웃은 노즈에서 ≤0.005 mm로 유지됩니다. 파지 표면의 경도는 58-62 HRC입니다. 표준 사이즈의 리드타임은 10영업일입니다. 이 척은 고속 선삭 및 밀링을 위한 강성 있고 반복적인 파지 시스템으로 스핀들을 변환합니다. 중국에서 제조되지만 출하 전 ISO 2768-mK 표준으로 검사됩니다.
확장 노즈 형상이 36형 선반에서 공구 간섭을 줄이는 이유
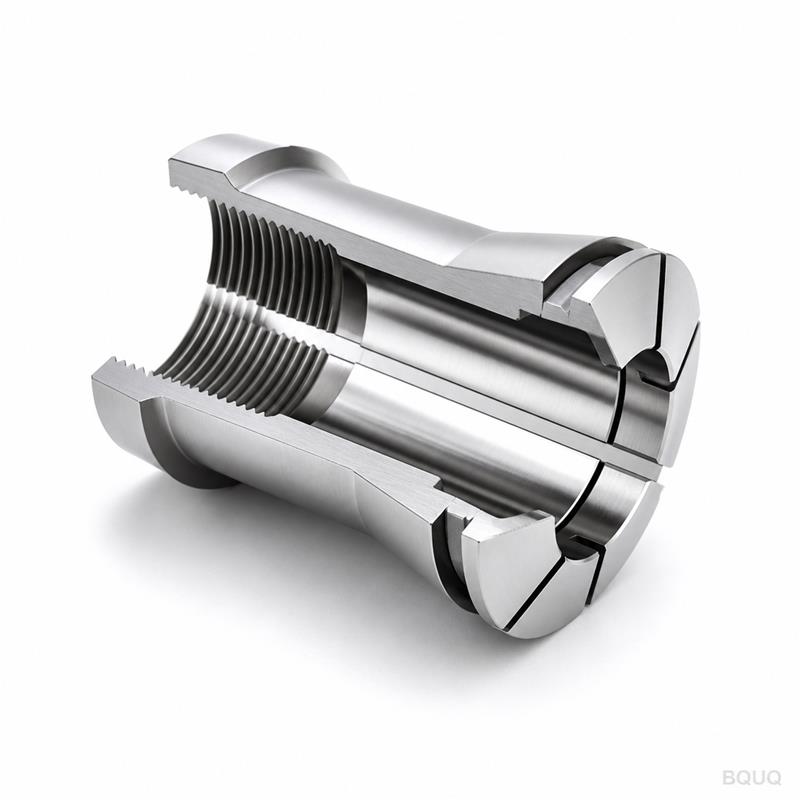
확장 노즈는 표준 척 면보다 25 mm 더 깊은 도달 거리를 제공합니다. 36형 자동선반에서 이는 스핀들 노즈 베어링 하우징을 피해갑니다. 절삭 공구를 콜릿 면에 더 가깝게 위치시킬 수 있습니다. 이는 표준 척과 스페이서를 사용할 때보다 공구 돌출량을 최대 40% 줄입니다. 돌출량이 적을수록 진동이 줄어듭니다. 진동이 적을수록 길고 가는 부품의 표면 조도가 향상됩니다. 원형 보어는 열처리 후 선삭만 하는 것이 아니라 연삭됩니다. 이는 경화로 인한 열 변형을 제거합니다. 클램핑 압력 하에서도 진원이 유지되는 보어를 얻을 수 있습니다.
36형 원형 보어 척에 사용하는 재질 및 열처리
20CrMnTi 합금강으로 시작합니다. 이 등급은 침탄 특성이 우수하고 날카로운 모서리를 유지합니다. 본체는 선삭 후 키홈과 나사 여유부를 밀링합니다. 가공 후 0.8-1.2 mm의 침탄 깊이로 침탄 처리합니다. 파지 표면은 58-62 HRC로 경화됩니다. 노즈 부분은 본체의 템퍼를 빼지 않도록 별도로 고주파 경화합니다. 백 플레이트는 40Cr로 42-46 HRC로 경화됩니다. 45# 탄소강은 사용하지 않습니다. 반복적인 클램핑 사이클에서 변형되기 때문입니다. 척 본체는 최종 연삭 전에 응력 제거 처리를 거칩니다. 이는 수천 회의 사이클 후에도 보어가 진원에서 벗어나는 것을 방지합니다.
콜릿 시트와 보어에서 ≤0.005 mm 런아웃을 달성하는 방법
런아웃은 스핀들 테이퍼, 척 백 페이스, 콜릿 시트의 세 표면의 누적 오차입니다. 지그 그라인더에서 백 페이스와 콜릿 시트를 한 번의 셋업으로 가공합니다. 이는 재척킹으로 인한 오차를 제거합니다. 시트는 직경 기준 0.001 mm 공차로 연삭됩니다. 원형 보어는 연삭 후 호닝하여 이송 자국을 제거합니다. 그런 다음 테스트 콜릿으로 척을 조립하고 노즈와 노즈에서 50 mm 지점에서 런아웃을 측정합니다. 두 지점 모두 ≤0.005 mm여야 합니다. 이 값은 각 척과 함께 출하되는 검사 성적서에 기록됩니다.
CNC 가공 자동선반 36형 원형 보어 연장 콜릿 척 사양
파라미터
값
스핀들 유형
자동선반 36형 (A2-5 또는 A2-6 백 플레이트)
콜릿 유형
원형 보어, 확장 노즈 (ER 32 또는 5C 호환)
바 재질 용량
Ø3 mm ~ Ø36 mm (콜릿 크기에 따라 다름)
본체 재질
20CrMnTi 합금강, 침탄 처리
백 플레이트 재질
40Cr 합금강, 42-46 HRC 경화
경도 (파지 표면)
58-62 HRC
런아웃 (노즈 및 노즈에서 50 mm)
≤0.005 mm
보어 표면 조도
Ra ≤0.2 µm (호닝)
동심도 (콜릿 시트 ~ 백 페이스)
≤0.003 mm
리드타임 (표준 사이즈)
10영업일
최소 주문 수량
없음 — 1개도 주문 가능
검사
100% 런아웃 테스트, 경도 테스트, 보어 게이지 보고서
출하 전 검사 — 보고서에 포함된 내용
모든 척은 샘플 검사가 아닌 전체 검사를 거칩니다. 0.001 mm 분해능의 다이얼 인디케이터로 런아웃을 측정합니다. 경도는 로크웰 경도계로 파지 표면에서 테스트합니다. 보어는 에어 게이지로 진원도와 테이퍼를 확인합니다. 또한 드로바에 토크 렌치를 사용하여 축방향 클램핑력을 테스트합니다. 보고서에는 측정된 런아웃, 보어 직경, 경도 값, 테스트 스핀들에 장착된 척 사진이 포함됩니다. 사양을 초과하는 값이 있으면 해당 척은 폐기됩니다. 절대 출하되지 않습니다. 보고서는 박스에 동봉됩니다. 중요 주문의 경우 추가 비용 없이 CMM 측정 보고서도 제공할 수 있습니다.
기존 드로바 및 콜릿과 이 척을 매칭하는 방법
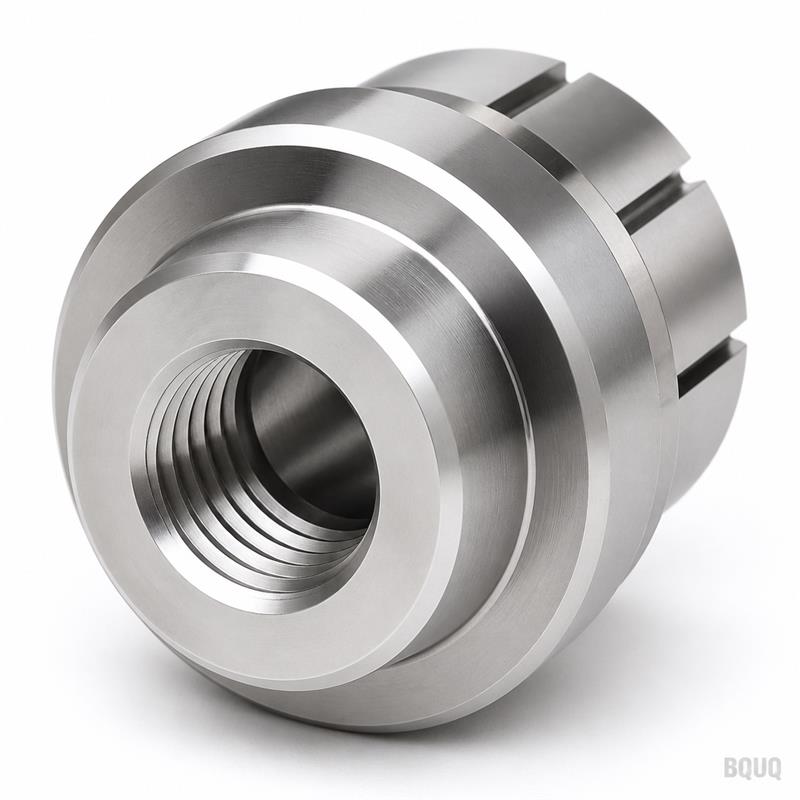
드로바 나사 피치와 스트로크를 확인하십시오. 36형 자동선반은 표준 M20 x 1.5 드로바 나사를 사용합니다. 당사 척에는 후면에 이에 맞는 나사가 있습니다. ER 콜릿을 사용하는 경우 척에는 확장 노즈에 맞닿는 너트가 포함됩니다. 5C 콜릿을 사용하는 경우 척에는 콜릿 클로저용 나사형 노즈가 있습니다. 도면을 보내주시면 스핀들 노즈에 맞게 백 플레이트를 가공할 수도 있습니다. 확장 노즈는 콜릿 클로징 스트로크를 변경하지 않습니다. 기존 드로바 이동량으로 작동합니다. 확실하지 않은 경우 스핀들 도면을 보내주시면 적합 여부를 확인해 드리겠습니다.
이 콜릿 척의 최소 주문 수량은 얼마인가요?
최소 주문 수량이 없습니다 — 테스트용 1개 또는 전체 생산 런을 주문할 수 있습니다.
백 플레이트 또는 확장 노즈 길이를 맞춤 제작할 수 있나요?
네, 도면에 따라 백 플레이트, 노즈 길이, 보어를 가공할 수 있으며 리드타임이 3일 추가됩니다.
각 척의 품질 관리는 어떻게 보장하나요?
런아웃, 경도, 보어 형상에 대해 100% 검사를 실시하며 모든 유닛에 보고서를 동봉합니다.
표준 36형 원형 보어 척의 리드타임은 얼마인가요?
표준 사이즈는 10영업일 내 출하되며, 맞춤 백 플레이트 또는 노즈 길이는 3-5일이 추가됩니다.
12시간 내 확정 견적 — 도면을 보내주세요
스핀들 도면, 콜릿 유형, 바 재질 크기를 보내주십시오. 확정 견적, 척의 CAD 모델, 권장 클램핑력을 회신해 드립니다. 이메일 sc@bquq.com 또는 WhatsApp +86 13713157787로 연락 주십시오. 영업일 기준 12시간 내에 답변드립니다. 설계 팁은 CNC 절삭 공구 선정 가이드 및 CNC 가공 공차 가이드를 참조하여 당사가 이러한 수치를 유지하는 방법을 확인하십시오. 이것은 중국에서 제조된 정밀 가공이며 최소 주문 수량이 없습니다. 지금 도면을 보내주십시오.