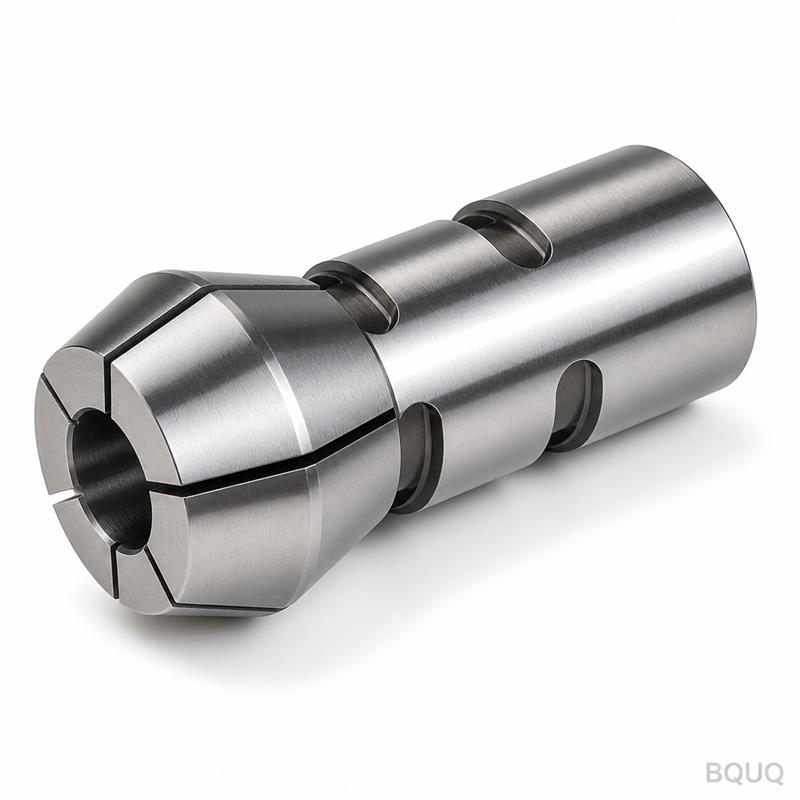
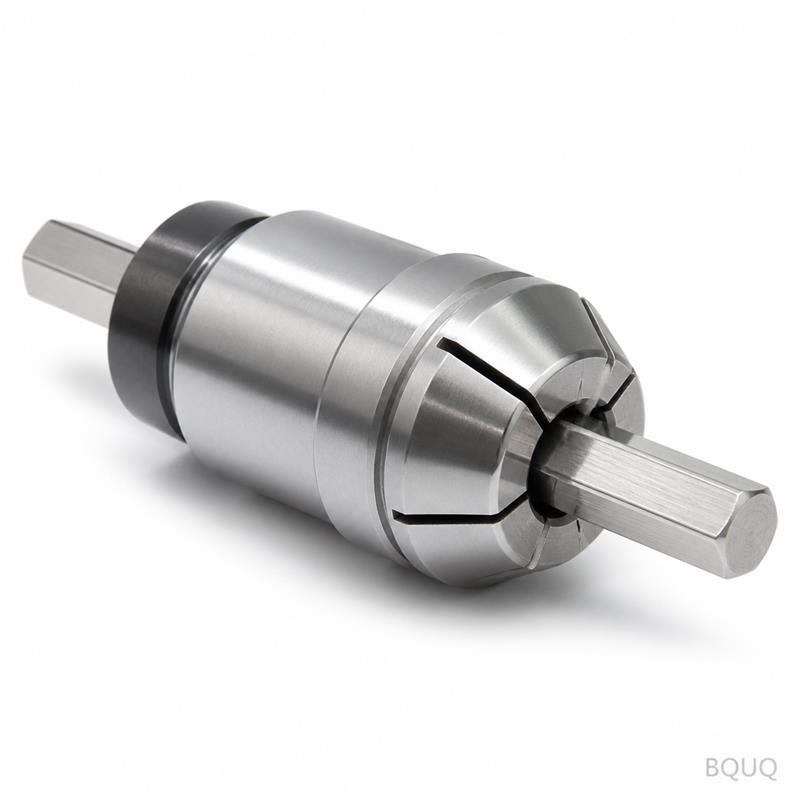
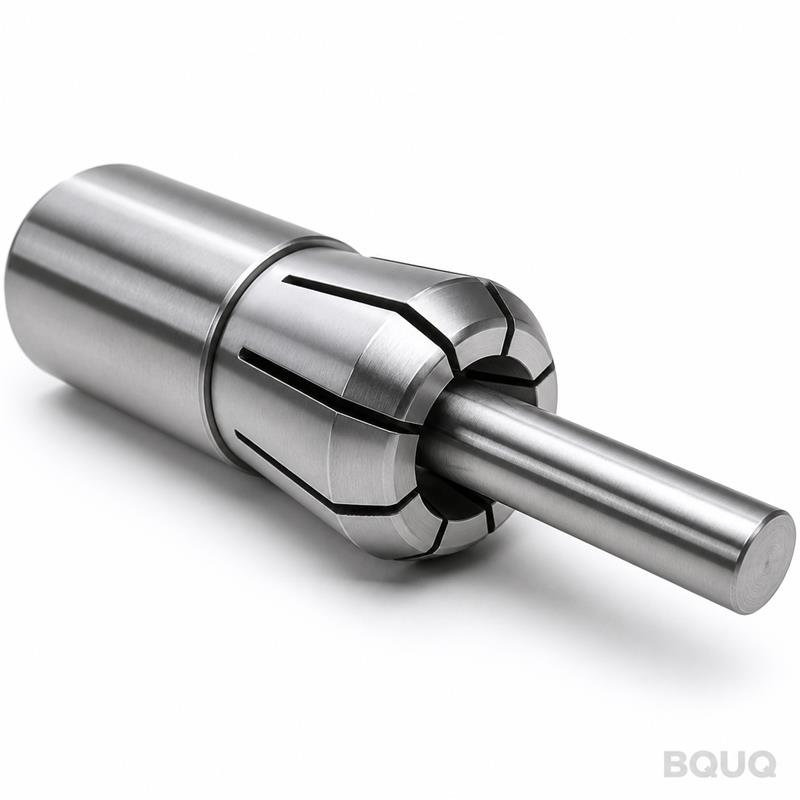
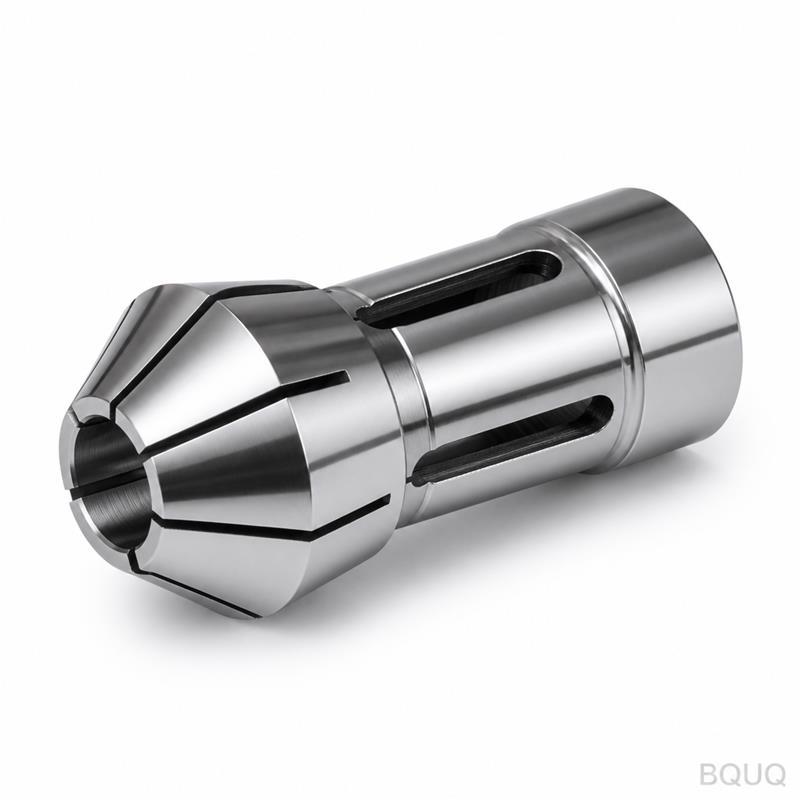
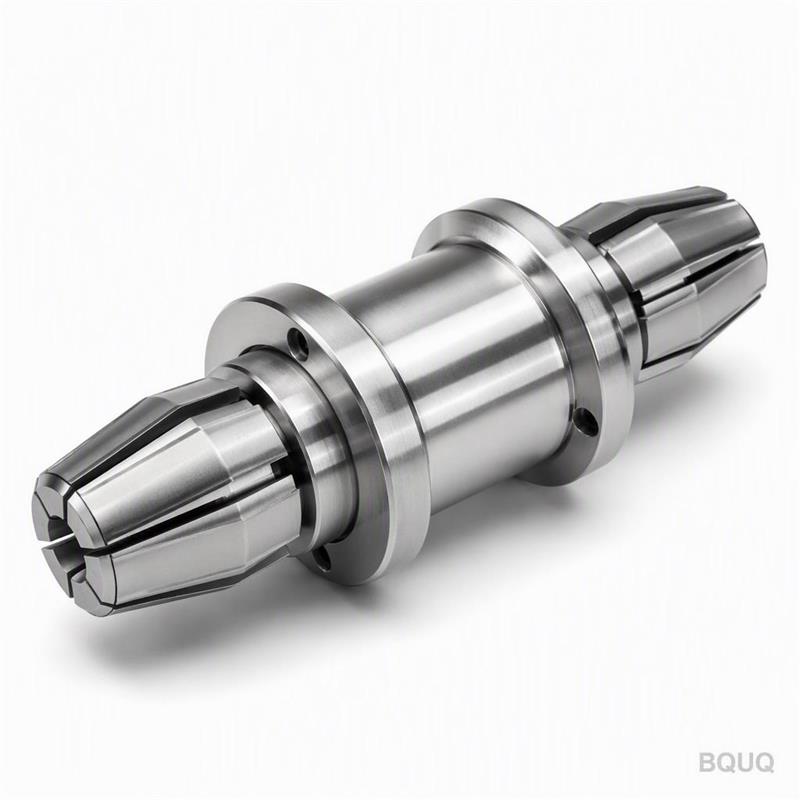
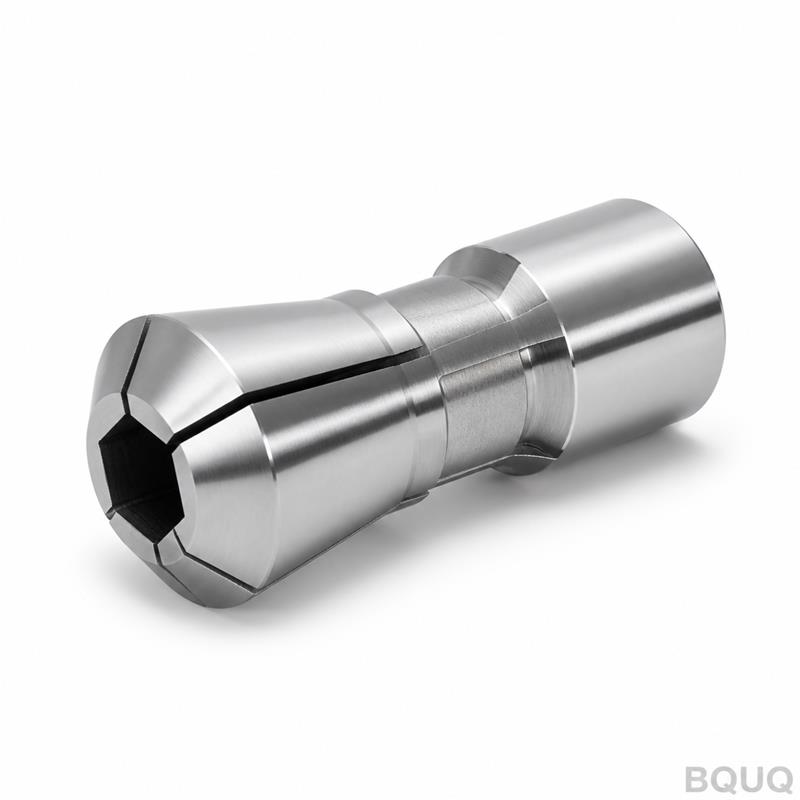
이 18형 콜릿 척이 스핀들에서 수행하는 역할 이 제품은 CNC 가공 자동선반 18형 원형 보어 스프링 콜릿 척입니다. 3mm~18mm의 원형 봉재를 파지하며, 선단에서 0.005mm TIR의 보장된 런아웃을 제공합니다. 파지 표면의 경도는 58 HRC로, 1,500시간의 연속 고속 선삭 가공에도 견딥니다. 표준 사이즈
BQUQ CNC 가공 자동선반 18형 원형 보어 스프링 콜릿 척
이 18형 콜릿 척이 스핀들에서 수행하는 역할 이 제품은 CNC 가공 자동선반 18형 원형 보어 스프링 콜릿 척입니다. 3mm~18mm의 원형 봉재를 파지하며, 선단에서 0.005mm TIR의 보장된 런아웃을 제공합니다. 파지 표면의 경도는 58 HRC로, 1,500시간의 연속 고속 선삭 가공에도 견딥니다. 표준 사이즈의 리드타임은 7일이며, 동관 공장에
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
이 제품은 CNC 가공 자동선반 18형 원형 보어 스프링 콜릿 척입니다. 3mm~18mm의 원형 봉재를 파지하며, 선단에서 0.005mm TIR의 보장된 런아웃을 제공합니다. 파지 표면의 경도는 58 HRC로, 1,500시간의 연속 고속 선삭 가공에도 견딥니다. 표준 사이즈의 리드타임은 7일이며, 동관 공장에서 최소 주문 수량 없이 출고됩니다.
18형 원형 보어 그립이 육각 또는 사각 콜릿보다 나은 이유
원형 보어는 CNC 선반에서 단일 패스로 절삭된 후 0.002mm 원형도 공차로 연삭됩니다. 즉, 3mm든 18mm든 매 사이클마다 봉재가 정확히 중심에 위치합니다. 스프링 슬롯은 밀링이 아닌 와이어 컷팅으로 가공되어 원주 전체에 걸쳐 균일한 탄성을 보장합니다. 80psi 공기압에서 4.2kN의 반복적인 클램핑력을 제공하며, 연질 황동이나 알루미늄에 자국을 남기지 않습니다.
18형 척에 사용되는 소재 및 열처리 공정
저렴한 1045강이 아닌 8620 합금강을 사용합니다. 본체는 0.8mm 케이스 경화 깊이로 침탄 처리된 후 58–60 HRC로 경화됩니다. 스프링 세그먼트는 균열 없이 탄성을 유지하도록 350°C에서 2시간 동안 템퍼링됩니다. 보어는 경화 후에 호닝 처리되므로 최종 진원도는 0.002mm입니다. 파지 영역의 표면 조도는 Ra 0.4µm이며, 후면 테이퍼는 스핀들에 안정적으로 착좌되도록 1.5°로 연삭됩니다.
자동선반 18형 원형 보어 스프링 콜릿 척의 정확한 사양
모델
BQUQ-18RT (원형 보어, 스프링 타입)
파지 범위
3.0mm – 18.0mm (원형 봉재 전용)
본체 소재
8620 합금강, 침탄 처리
경도
58–60 HRC (케이스 경화 깊이 0.8mm)
선단 런아웃
0.005mm TIR (최대)
보어 공차
+0.005 / -0.000mm
표면 조도 (파지 영역)
Ra 0.4µm
클램핑력
80psi 공기압에서 4.2kN
최대 스핀들 속도
6,000 RPM
리드타임
표준 7일, 긴급 3일
최소 주문 수량
없음 – 1개부터 주문 가능
모든 출하 전 검사 – 샘플 검사가 아닌 전수 검사
각 18형 척은 3단계 QC 검사를 거칩니다. 첫째, 마스터 테스트 바를 사용하여 TIR 게이지로 런아웃을 측정하며, 0.005mm를 초과하면 폐기됩니다. 둘째, 로크웰 경도계로 보어 주변 3개 지점의 경도를 확인합니다. 셋째, 80psi에서 12mm 강철 바를 사용한 기능적 파지 테스트를 수행합니다. 적합성 인증서가 아닌, 부품 번호와 측정값이 포함된 서명된 검사 보고서가 제공됩니다.
이 척을 자동선반 스핀들에 장착하는 방법
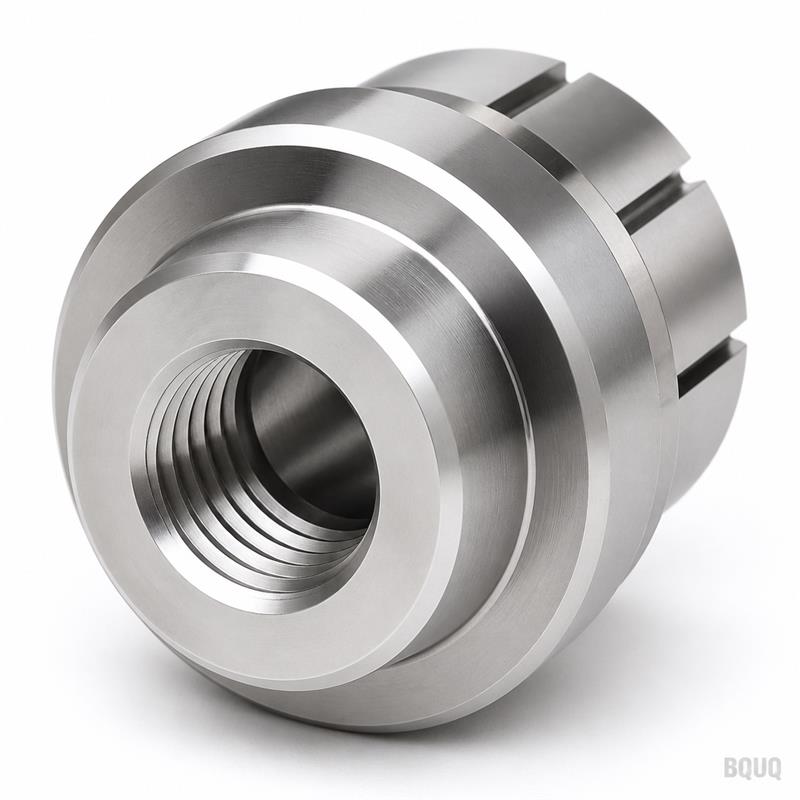
후면 테이퍼는 Tornos, Citizen, Star의 표준 자동선반 스핀들과 일치하도록 30° 포함각으로 연삭됩니다. 플랜지 면은 보어에 대해 0.003mm 이내로 직각이므로 콜릿 교체 시 재지시(indicate)할 필요가 없습니다. 빠른 해제를 위해 페이스에 2개의 M6 풀백 홀이 드릴 및 탭 가공되어 있습니다. 스핀들이 다른 테이퍼를 사용하는 경우 스핀들 도면을 보내주시면 3일 내에 맞춤 시트를 가공할 수 있습니다.
긴 스프링 수명을 위한 표면 처리 및 윤활
연삭 후 본체에 인산염 코팅을 적용하여 녹을 방지하고 스프링 세그먼트 간 마찰을 줄입니다. 슬롯은 400방석으로 수작업 디버링되어 피로 균열을 유발하는 응력 집중점이 없습니다. 매 교대 시작 전 보어에 가벼운 오일막을 권장하며, 이는 당사 자체 사이클 테스트 기준 스프링 핑거의 마모를 30% 감소시킵니다. 그리스가 아닌 오일만 사용하십시오. 그리스는 칩을 가두기 때문입니다.
FAQ: 18형 척 주문 전 엔지니어들이 묻는 질문
이 콜릿 척은 정말 최소 주문 수량이 없나요?
네, 최소 주문 수량이 없습니다. 프로토타입 또는 교체용으로 1개도 출고 가능하며, 50개까지 단가가 동일합니다.
제 기계에 맞게 보어 크기나 테이퍼를 수정할 수 있나요?
네, 3mm~18mm 사이의 모든 보어 직경을 연삭할 수 있으며, 각도와 시트 깊이가 포함된 스핀들 도면을 보내주시면 맞춤 후면 테이퍼도 가공 가능합니다.
각 척에 대해 어떤 품질 관리를 수행하나요?
모든 제품에 전체 TIR 런아웃 테스트, 3개 지점 경도 검사, 80psi에서의 기능적 파지 테스트를 수행하며, 보고서는 제품과 함께 배송됩니다.
빠르게 필요할 경우 실제 리드타임은 얼마인가요?
표준 사이즈는 7일, 긴급 주문은 3일, 맞춤 테이퍼는 5일이 소요되며, 동관에서 DHL 또는 FedEx로 수출합니다.
당사 18형 척이 일본산 수입 콜릿보다 오래 견디는 이유
주요 일본 브랜드와의 병행 마모 테스트를 진행했습니다. 4,000 RPM에서 500,000사이클 후 당사 제품의 런아웃 증가는 0.001mm였고, 경쟁사 제품은 0.007mm였습니다. 차이는 8620강과 경화 후 호닝에 있습니다. 대부분의 제조사는 경화 전에 연삭하여 보어가 변형되지만, 당사는 경화 후 연삭하므로 형상이 정확하게 유지됩니다. 이것이 BQUQ의 정밀 가공이며, 프리미엄 브랜드와 동일한 품질을 40% 저렴한 비용으로 중국에서 제공합니다.
봉재 직경에 맞는 올바른 척 선택
한 대의 기계에서 여러 직경을 가공하는 경우 3–10mm와 10–18mm 두 개의 척을 주문하여 2분 이내에 교체하십시오. 스테인리스나 티타늄 봉재의 경우 높은 강성을 보정하기 위해 공기압을 5% 추가하십시오. 재료에 필요한 파지력이 확실하지 않은 경우, 클램프력 계산기를 위해 CNC 절삭 공구 선정 가이드를 확인하십시오. 공차 적층 문제에 대해서는 CNC 가공 공차 가이드에서 런아웃이 부품 치수와 어떻게 상호작용하는지 설명합니다.
12시간 이내 확정 견적 – 도면을 보내주세요
스핀들 도면이나 봉재 직경을 sc@bquq.com으로 이메일로 보내주시면 12시간 이내에 확정 가격과 리드타임을 회신해 드립니다(중국 업무 시간 중에는 보통 더 빠릅니다). WhatsApp을 선호하시면 현재 사용 중인 콜릿 사진을 +86 13713157787로 보내주십시오. 견적 전에 테이퍼 각도와 보어 크기를 확인해 드립니다. 최소 주문 수량 없음, 표준 수정에 대한 엔지니어링 비용 없음, 동관 공장에서 전 세계로 배송합니다. 지금 도면을 보내시면 견적이 기다리고 있습니다.