LED 하이베이 스탬프 알루미늄 히트싱크: 1050A 알루미늄, 3.0 mm 피치에 0.5 mm 핀, 100 mm당 0.10 mm 평탄도, 0.62 K/W 열저항. MOQ 200개...
LED 하이베이 스탬프 알루미늄 방열판
LED High Bay Stamped Aluminium Heatsink: 1050A aluminium, 0.5 mm fins at 3.0 mm pitch, 0.10 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 200 pcs...
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
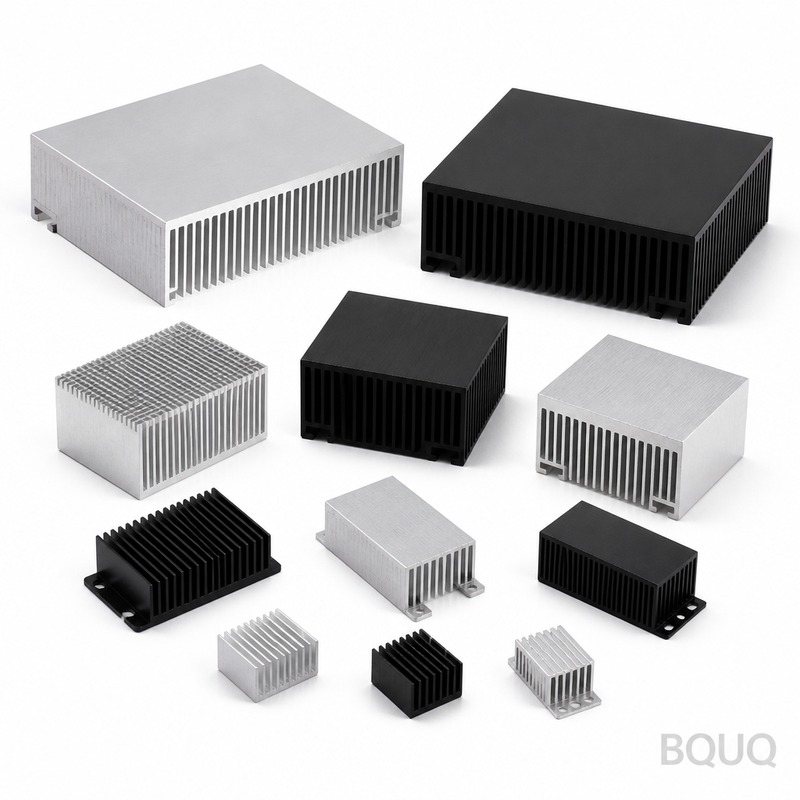
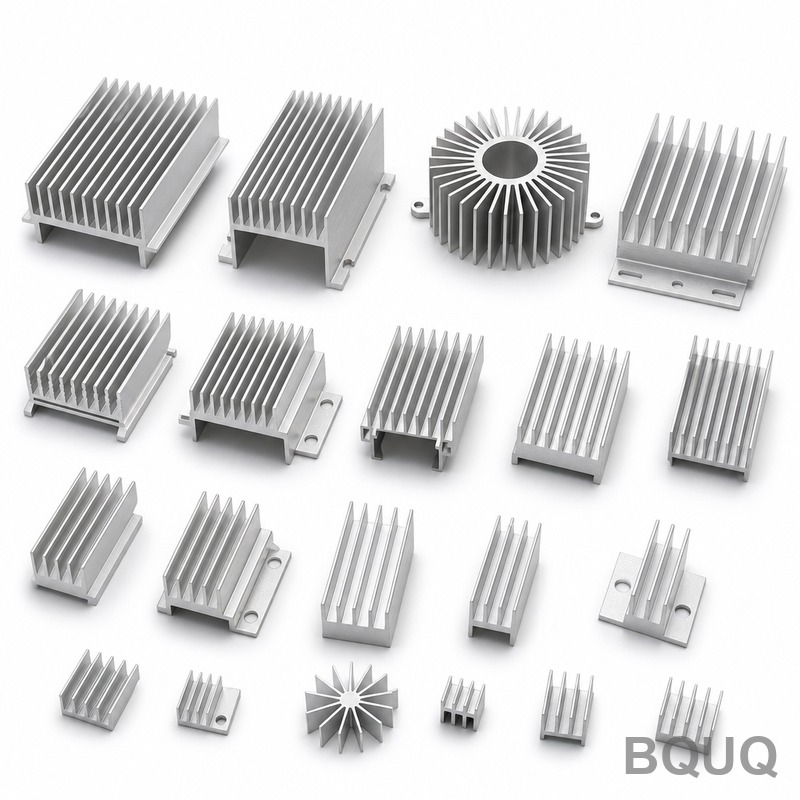
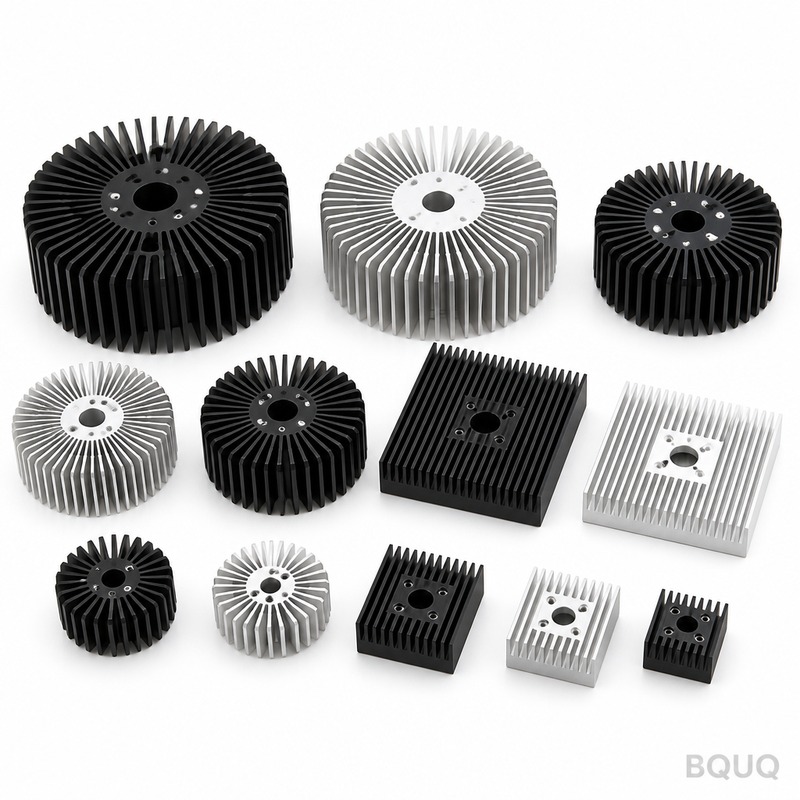
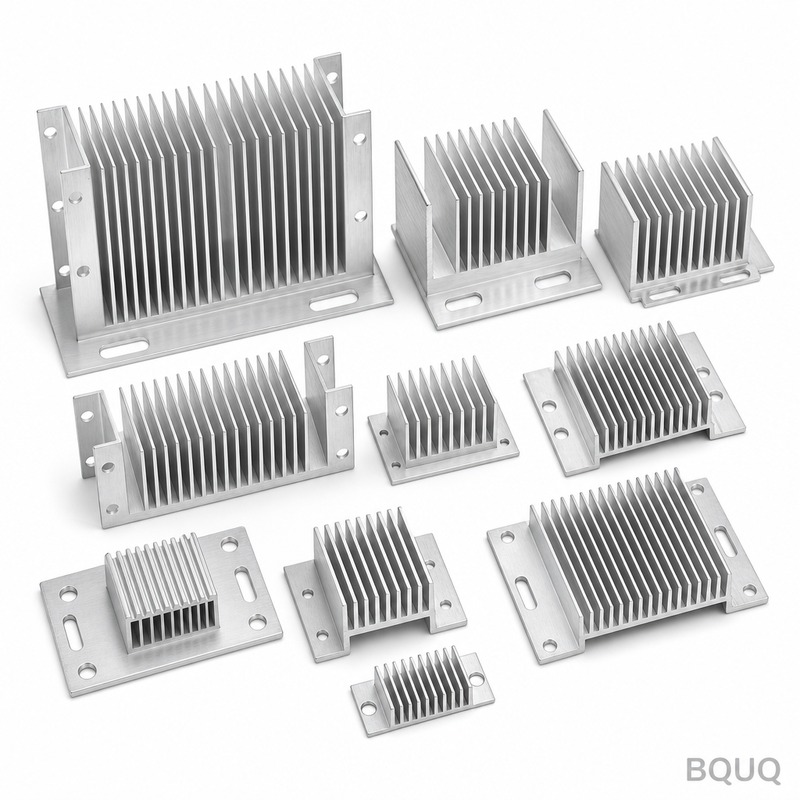
LED 하이베이 스탬핑 알루미늄 히트싱크는 1050A 알루미늄을 250 T 금형으로 프레스 가공한 3.0 mm 베이스와 0.5 mm 핀으로 구성됩니다. 100 mm 구간에서 0.10 mm의 평탄도를 유지하며, ΔT = 75 K, 강제 공랭 2.0 m/s 조건에서 0.62 K/W의 열저항을 제공합니다. 월 생산량은 120,000개에 달하며, 생산 전 구간에서 핀 피치는 ±0.05 mm 이내로 관리됩니다.
LED 하이베이 스탬핑 알루미늄 히트싱크는 1050A 알루미늄을 250 T 금형으로 프레스 가공한 3.0 mm 베이스와 0.5 mm 핀으로 구성됩니다. 100 mm 구간에서 0.10 mm의 평탄도를 유지하며, ΔT = 75 K, 강제 공랭 2.0 m/s 조건에서 0.62 K/W의 열저항을 제공합니다. 월 생산량은 120,000개에 달하며, 생산 전 구간에서 핀 피치는 ±0.05 mm 이내로 관리됩니다.
3.0 mm 베이스와 0.5 mm 핀이 이 LED 하이베이 스탬핑 알루미늄 히트싱크의 핵심입니다. 1050A 알루미늄을 250 T 금형으로 프레스 가공하여 100 mm 구간에서 0.10 mm의 평탄도를 유지하고, ΔT = 75 K, 강제 공랭 2.0 m/s 조건에서 0.62 K/W를 구현합니다. 월 생산량은 120,000개입니다.
설계 접근법 및 공정
스탬핑은 압출로는 유지할 수 없는 반복 가능한 0.5 mm 핀 프로파일을 구현합니다. 금형이 한 번의 스트로크로 모든 핀을 성형하므로 120,000개 생산 전 구간에서 피치가 ±0.05 mm 이내로 유지됩니다.
단일 250 T 스트로크로 LED 하이베이 스탬핑 알루미늄 히트싱크 전체가 성형되므로, 부품 원가가 복잡성에 따라 증가하지 않습니다. 금형은 ±0.05 mm로 운용되며, 18초 사이클이 120,000개 라인을 공급합니다.
얇은 핀 두께는 스탬핑이 우위를 갖는 지점입니다. 3.0 mm 피치에서 0.5 mm 핀은 동일한 외형 치수의 기계 가공 또는 압출 프로파일보다 단위 부피당 더 많은 표면적을 제공합니다.
스탬핑 구조는 압출보다 배치 편차를 더 잘 견딥니다. 금형 마모는 핀 피치의 측정 가능한 변화로 가장 먼저 나타나며, 이는 현장이 아닌 광학 비교기와 CMM 검사에서 검출됩니다.
샌드블라스트 + 에폭시 분체 도장 RAL 9005 마감은 성형 후에 적용되므로, 기계 가공 대안처럼 핀 루트에서 내식 보호층이 절단되는 일이 없습니다.
소재 선택 및 표면 마감
표준 소재는 1050A 알루미늄이며, 샌드블라스트 + 에폭시 분체 도장 RAL 9005로 공급됩니다. LED 하이베이 조명 노출이 우려되는 용도에는 패시베이션 처리를 권장하며, 중량보다 전도성이 중요한 경우에는 구리 C110이 열 성능을 높이는 대신 단위 중량이 약 두 배로 증가합니다.
지정 가능한 공차 등급
일반 치수는 ±0.20 mm로 관리되며, 베이스 두께와 같은 핵심 부위는 ±0.05 mm로 별도 관리됩니다. 성형 형상은 금형 반복 정밀도 ±0.05 mm를 그대로 따르며, 홀 위치는 ±0.15 mm로 유지됩니다. 더 엄격한 등급은 추가 프레스 공정이 필요하므로 금형 제작 이후가 아닌 이전에 결정하는 것이 좋습니다.
출하 전 검사
각 배치는 광학 비교기와 CMM에서 발행한 CMM 성적서를 동반합니다. 평탄도, 피치, 베이스 두께, 홀 위치를 기록하며, ±0.20 mm를 벗어나는 항목은 라인에서 나가기 전에 표시됩니다.
입고되는 1050A 알루미늄은 프레스 투입 전에 두께와 경도를 검사합니다. 성형 후에는 광학 비교기와 CMM으로 100 mm 구간 0.10 mm 및 도면 대비 3.0 mm를 확인합니다.
LED 하이베이 조명에서 베이스는 보통 장착 인터페이스를 겸합니다. 100 mm 구간 0.10 mm의 평탄도를 갖는 3.0 mm 두께는 LED 하이베이 조명 서멀 패드에 안정적인 표면을 제공합니다.
LED 하이베이 조명을 설계하는 엔지니어들은 열 데이터보다 평탄도를 먼저 요구합니다. LED 하이베이 조명 조립이 자동화되어 있어 평탄하지 않은 베이스는 라인을 정지시키기 때문입니다.
사양
항목
값 / 범위
소재
1050A 알루미늄
핀 두께
0.5 mm
핀 피치
3.0 mm
핀 높이
40 mm
베이스 두께
3.0 mm
베이스 평탄도
100 mm 구간 0.10 mm
열저항
0.62 K/W
열 시험 조건
ΔT = 75 K, 강제 공랭 2.0 m/s
표면 마감
샌드블라스트 + 에폭시 분체 도장 RAL 9005
크기 범위
200 x 100 x 50 mm
FAQ: 주문 전 궁금한 점
LED 하이베이 스탬핑 알루미늄 히트싱크의 리드 타임은 얼마입니까?
시제품은 도면 승인 후 7영업일이며, 양산은 초도품 승인 후 18영업일입니다. 신규 부품의 금형 제작은 30영업일이 소요됩니다. 견적은 FOB 광저우 기준이며, 유럽행 해상 운송은 부킹 후 약 25~30일이 소요됩니다.
LED 하이베이 스탬핑 알루미늄 히트싱크에 분체 도장이나 도금을 적용할 수 있습니까?
가능합니다. 표준은 샌드블라스트 + 에폭시 분체 도장 RAL 9005입니다. RAL 9005 분체 도장은 베이스에 약 0.1 mm를 추가하며, 접지에는 아연-니켈이 더 적합합니다. 추가되는 코팅은 1050A 알루미늄과 공기 흐름 사이에 위치하므로 핀 루트에는 코팅하지 않습니다.
금형은 교체 전까지 얼마나 사용할 수 있습니까?
정상 프레스 톤수에서 1050A 알루미늄 기준으로 금형 수명은 약 300,000 스트로크입니다. 120,000개 기준으로 6~12개월에 해당합니다. LED 하이베이 조명 프로그램을 위해 예비 다이 세트를 현장에 보관하고 있어, 평탄도 기록에서 마모가 나타나더라도 대기 시간이 없습니다.
반복 가능한 0.5 mm 핀 프로파일 유지 불가; 압출 배치 편차를 조기에 검출하기 어려움
기계 가공 프로파일
소량 또는 시제품
복잡성에 따라 증가하는 높은 부품 원가; 핀 루트에서 코팅이 절단될 수 있음
샌드블라스트 + 에폭시 분체 도장 RAL 9005
성형 후 내식 보호
성형 후 적용되므로 기계 가공 대안처럼 핀 루트가 절단되지 않음
공정 / 검사
단계
관리
기록
스탬핑
단일 250 T 스트로크로 히트싱크 전체 성형; 18초 사이클
금형 마모를 핀 피치의 측정 가능한 변화로 추적
핀 피치
120,000개 생산 전 구간에서 ±0.05 mm 이내 유지
광학 비교기 + CMM 검사
치수
100 mm 구간 0.10 mm
출하 전 검사
표면 마감
성형 후 샌드블라스트 + 에폭시 분체 도장 RAL 9005
핀 루트 보호를 위해 성형 후 코팅 적용
열 성능
ΔT = 75 K, 강제 공랭 2.0 m/s에서 0.62 K/W
사양 대비 검증
자주 묻는 질문
이 LED 하이베이 스탬핑 알루미늄 히트싱크의 열저항은 얼마입니까?
ΔT = 75 K, 강제 공랭 2.0 m/s 조건에서 0.62 K/W를 제공합니다. 1050A 알루미늄을 250 T 금형으로 프레스 가공한 3.0 mm 베이스와 0.5 mm 핀이 하이베이 외형에서 이 수치를 달성하는 데 필요한 표면적을 제공합니다.
핀 피치와 전체 치수에서 유지할 수 있는 공차는 얼마입니까?
핀 피치는 120,000개 생산 전 구간에서 ±0.05 mm 이내로 유지되며, 부품은 100 mm 구간에서 0.10 mm를 유지합니다. 금형은 ±0.05 mm로 운용되며, 금형 마모는 검사에서 검출되는 핀 피치의 측정 가능한 변화로 가장 먼저 나타납니다.
이 히트싱크에 압출이나 기계 가공 대신 스탬핑 알루미늄을 선택하는 이유는 무엇입니까?
스탬핑은 압출로는 유지할 수 없는 반복 가능한 0.5 mm 핀 프로파일을 제공합니다. 금형이 한 번의 스트로크로 모든 핀을 성형하기 때문입니다. 3.0 mm 피치에서 0.5 mm 핀은 동일한 외형 치수의 기계 가공 또는 압출 프로파일보다 단위 부피당 더 많은 표면적을 제공합니다.
이 부품의 월 생산 능력과 사이클 타임은 얼마입니까?
월 생산량은 120,000개입니다. 단일 250 T 스트로크가 18초 사이클로 히트싱크 전체를 성형하므로 부품 원가가 복잡성에 따라 증가하지 않으며, 라인은 월 120,000개를 공급합니다.
히트싱크는 부식으로부터 어떻게 보호됩니까?
샌드블라스트 + 에폭시 분체 도장 RAL 9005 마감은 성형 후에 적용됩니다. 250 T 스트로크 이후에 적용되므로 기계 가공 대안처럼 핀 루트에서 내식 보호층이 절단되는 일이 없습니다.
출하 전 어떤 검사가 수행됩니까?
출하 전마다 광학 비교기와 CMM을 사용한 검사가 진행됩니다. 금형 마모를 핀 피치의 측정 가능한 변화로 검출하며, 120,000개 생산 전 구간에서 100 mm 구간 0.10 mm 공차와 0.5 mm 핀 프로파일을 검증합니다.
이 스탬핑 히트싱크에 사용되는 소재와 금형은 무엇입니까?
1050A 알루미늄을 250 T 금형으로 프레스 가공합니다. 3.0 mm 베이스와 0.5 mm 핀은 단일 250 T 스트로크로 성형되며, 금형은 ±0.05 mm로 운용되고 18초 사이클이 120,000개 라인을 공급합니다.
주요 사양 및 선정 가이드
사양 비교
항목
값 / 범위
소재
1050A 알루미늄
공차
100 mm 구간 0.10 mm
리드 타임
발췌문에 명시되지 않음
MOQ
발췌문에 명시되지 않음
생산 능력
월 120,000개
선정 / 비교
옵션
최적 용도
트레이드오프
스탬핑 알루미늄 히트싱크
0.5 mm 핀과 3.0 mm 피치를 사용하는 대량 LED 하이베이 냉각
250 T 금형 필요; 스탬핑에 의해 핀 형상 제한
압출 히트싱크
단순한 일정 단면 프로파일
0.5 mm 핀 프로파일 또는 ±0.05 mm 피치를 반복적으로 유지 불가
기계 가공 히트싱크
소량 또는 복잡한 3D 형상
높은 부품 원가; 스탬핑 핀보다 단위 부피당 표면적이 적음
자주 묻는 질문
이 스탬핑 알루미늄 히트싱크의 핀 피치 공차는 얼마입니까?
핀 피치는 120,000개 생산 전 구간에서 ±0.05 mm 이내로 유지됩니다. 250 T 금형이 한 번의 스트로크로 모든 핀을 성형하므로, 0.5 mm 핀 프로파일이 압출 특유의 편차 없이 반복 가능하게 유지됩니다.
이 LED 하이베이 히트싱크는 어떤 열저항을 제공합니까?
ΔT = 75 K, 강제 공랭 2.0 m/s 조건에서 0.62 K/W를 제공합니다. 1050A 알루미늄을 프레스 가공한 3.0 mm 베이스와 0.5 mm 핀은 동일한 외형 치수의 기계 가공 또는 압출 프로파일보다 단위 부피당 더 많은 표면적을 제공합니다.
베이스와 핀에 사용되는 소재와 두께는 무엇입니까?
베이스는 3.0 mm, 핀은 0.5 mm이며, 모두 1050A 알루미늄을 프레스 가공한 것입니다. 이 조합이 0.62 K/W의 열 성능과 100 mm 구간 0.10 mm의 치수 유지를 뒷받침합니다.